

 中文简体
การเลือกจานเครื่องบดที่ถูกต้องสำหรับขนาดอนุภาคเป้าหมาย
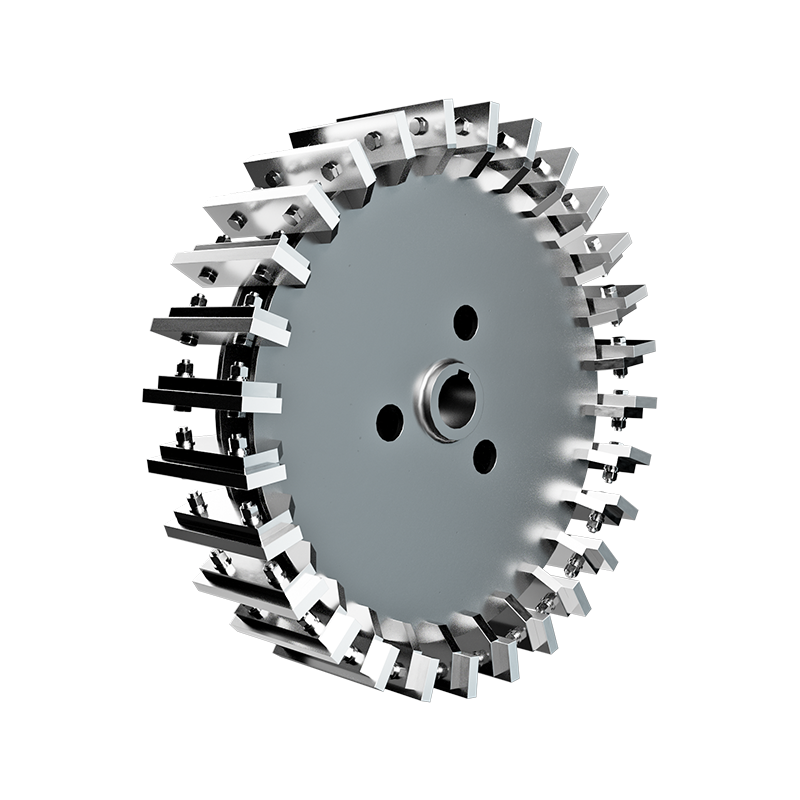
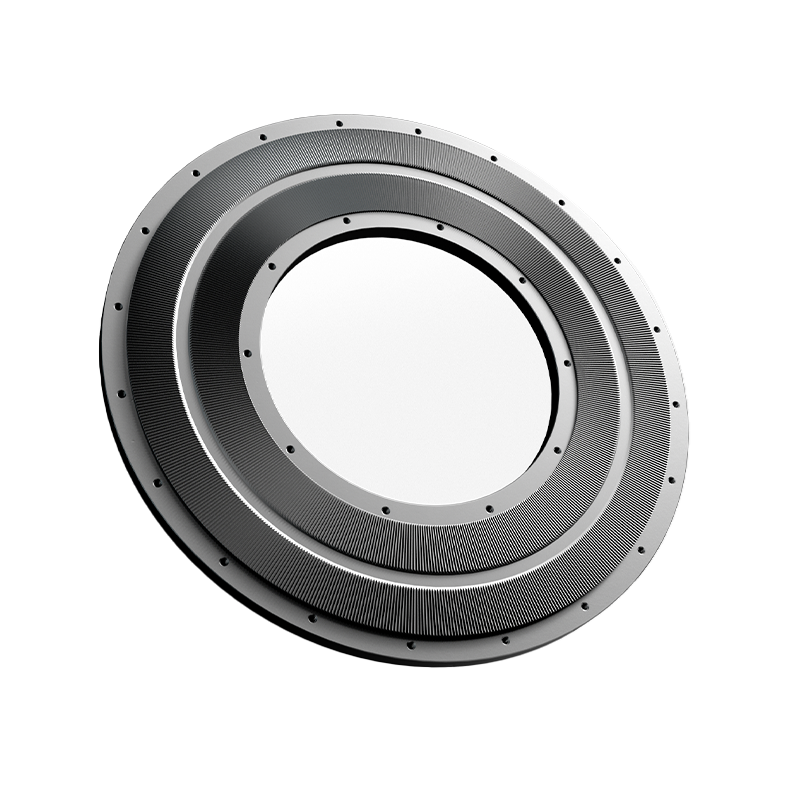
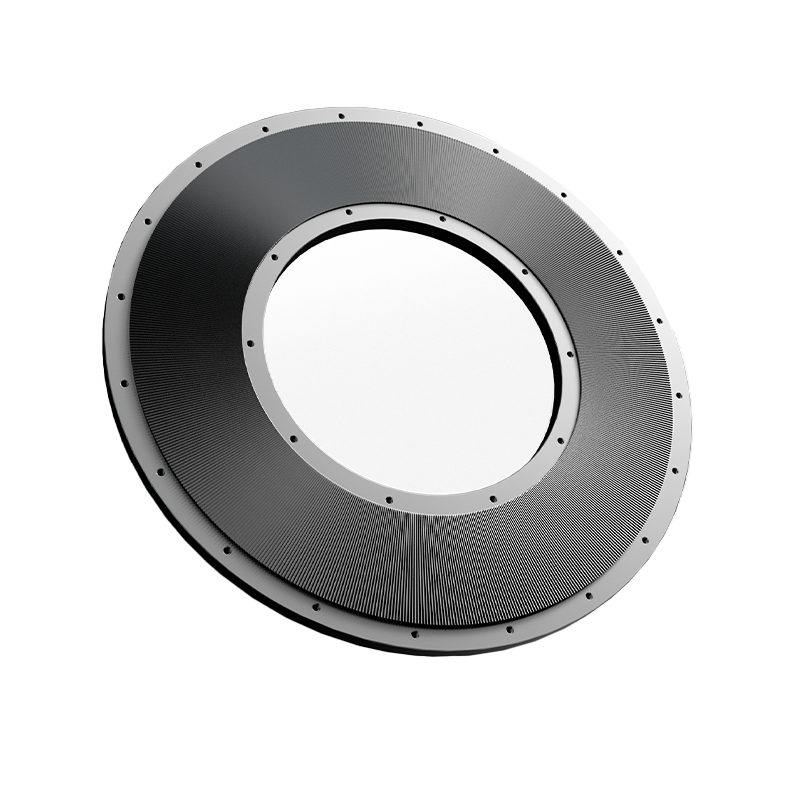
ที่ แผ่นบด เป็นตัวกำหนดหลักของการกระจายขนาดอนุภาคขั้นสุดท้าย ความสามารถในการรับส่งข้อมูล และประสิทธิภาพการใช้พลังงานในอุปกรณ์ลดขนาดทางกล การเลือกโปรไฟล์แผ่นดิสก์ที่ตรงกับความเปราะบางของวัสดุและขนาดตาข่ายเป้าหมายมีความสำคัญมากกว่าแรงม้าของมอเตอร์เพียงอย่างเดียว จานที่ไม่ตรงกันสามารถลดกำลังได้สูงสุดถึง 40% และเพิ่มอัตราการสึกหรอสามเท่า โดยไม่คำนึงถึงข้อกำหนดของเครื่องจักร
สำหรับการใช้งานในอุตสาหกรรมส่วนใหญ่ตั้งแต่พลาสติกไปจนถึงแร่ธาตุ การกำหนดค่าแผ่นดิสก์ที่เหมาะสมที่สุดจะทำให้บรรลุผลสำเร็จ อัตราผลตอบแทน 85-95% ภายใน ± 10% ของตาข่ายเป้าหมาย โดยยังคงรักษาระดับการใช้พลังงานจำเพาะให้ต่ำกว่า 0.15 กิโลวัตต์ชั่วโมง/กก. ความสมดุลนี้เกิดขึ้นได้จากการจัดตำแหน่งรูปทรงของจานเจียร ความเร็วในการหมุน และการตั้งค่าช่องว่างที่แม่นยำ แทนที่จะใช้การเจียรแบบแรงเดรัจฉาน
โปรไฟล์เรขาคณิตของดิสก์และการประยุกต์
แผ่นบดไม่สามารถใช้แทนกันได้ แต่ละโปรไฟล์จะสร้างกลไกการแตกหักที่แตกต่างกันซึ่งเหมาะสมกับประเภทวัสดุเฉพาะ การทำความเข้าใจความแตกต่างเหล่านี้จะช่วยป้องกันการทดสอบแบบลองผิดลองถูกที่มีค่าใช้จ่ายสูงและรับประกันคุณภาพของผลิตภัณฑ์ที่สอดคล้องกัน
| ประเภทแผ่นดิสก์ | คลาสวัสดุที่ดีที่สุด | ช่วงตาข่ายทั่วไป | ข้อได้เปรียบที่สำคัญ |
|---|---|---|---|
| ฟัน / กระแทก | แร่ธาตุเปราะเซรามิก | 20-80 ตาข่าย | ปริมาณงานสูง การควบคุมหยาบ |
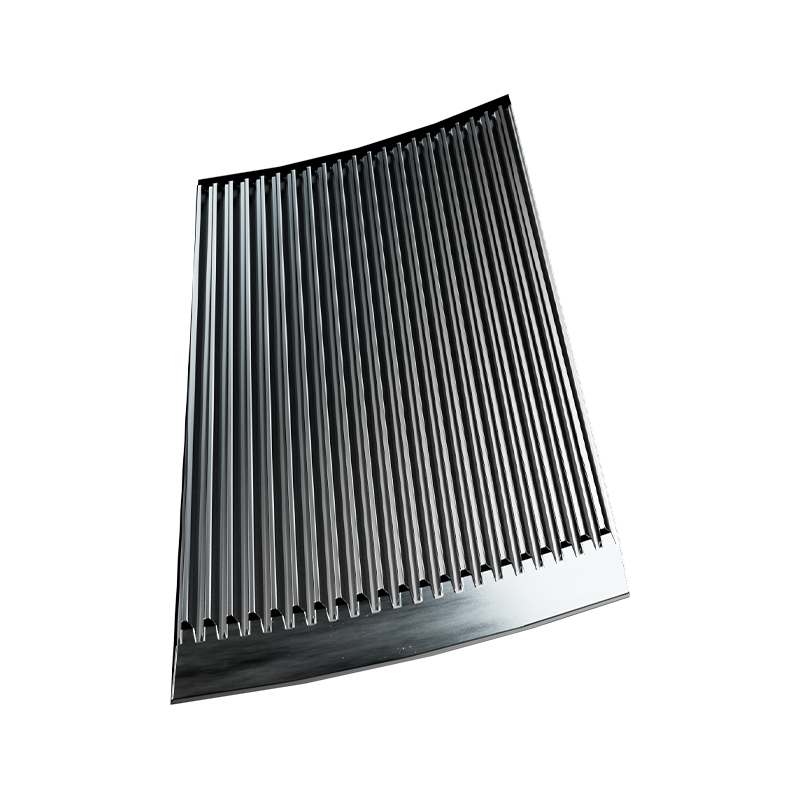
| หยัก / เฉือน | พลาสติก อีลาสโตเมอร์ เส้นใย | 40-200 ตาข่าย | ตัดสะอาด สร้างความร้อนน้อยที่สุด |
| กระดาษลูกฟูก / การขัดสี | อาหาร สารเคมี เม็ดสี | 100-400 ตาข่าย | แป้งละเอียด PSD หน้าแคบ |
| เรียบ / บีบอัด | สารขี้ผึ้งหรือน้ำมัน | ตัวแปร | ป้องกันการอุดตันการหลุดลอก |
เหตุใดแผ่นเหล็กหยักจึงครองการรีไซเคิลพลาสติก
ที่rmoplastics like PVC and PE deform rather than fracture under impact. Serrated discs use shearing edges at มุมคาย 15-30° เพื่อหั่นวัสดุอย่างหมดจดทำให้เกิด ความร้อนน้อยลง 60% กว่าทางเลือกอื่น การจัดการความร้อนนี้ป้องกันการหลอมละลายและการรวมตัวใหม่ ซึ่งเป็นสาเหตุหลักของการบังหน้าจอในการบดพลาสติก
การเลือกใช้วัสดุเพื่อความต้านทานการสึกหรอและการควบคุมการปนเปื้อน
โลหะวิทยาของดิสก์ส่งผลโดยตรงต่ออายุการใช้งาน ความบริสุทธิ์ของผลิตภัณฑ์ และต้นทุนการดำเนินงาน วัสดุที่เหมาะสมที่สุดจะรักษาสมดุลระหว่างความแข็งกับความเหนียวโดยพิจารณาจากการเสียดสีของวัตถุดิบตั้งต้นและข้อกำหนดด้านกฎระเบียบ
- เหล็กกล้าเครื่องมือ D2: ตัวเลือกมาตรฐานสำหรับการเจียรทั่วไป ให้ความต้านทานต่อการสึกหรอได้ดีโดยมีต้นทุนปานกลาง อายุการใช้งานโดยทั่วไปของ 800-1,200 ชม บนพลาสติกที่ไม่มีฤทธิ์กัดกร่อนก่อนที่จะทำการขัดผิวใหม่
- ทังสเตนคาร์ไบด์ปลายแหลม: จำเป็นสำหรับแร่ธาตุที่อุดมด้วยซิลิกา โพลีเมอร์ที่เติมแก้ว หรือผงเซรามิก ยืดอายุการใช้งานโดย 5-8x เมื่อเทียบกับเหล็ก D2 แต่มีราคาล่วงหน้ามากกว่า 3-4 เท่า ถูกต้องเมื่อความถี่ของการหยุดทำงานเกินช่วงเวลารายเดือน
- สแตนเลส (316L/420): บังคับสำหรับการใช้งานด้านอาหาร ยา และสารเคมี ที่ไม่สามารถยอมรับการปนเปื้อนของเหล็กได้ ความต้านทานการสึกหรอต่ำกว่าเหล็กกล้าเครื่องมือ แต่เป็นไปตามข้อกำหนดของ FDA/USP คาดหวัง อายุการใช้งานสั้นลง 30-50% เทียบกับ D2 ในสภาวะที่เทียบเท่ากัน
- เคลือบเซรามิก: ตัวเลือกใหม่ใหม่ที่รวมเอาความเหนียวของพื้นผิวเหล็กเข้ากับความแข็งผิวของอลูมินา/เซอร์โคเนีย ลดการสัมผัสระหว่างโลหะกับโลหะและการเกิดไฟฟ้าสถิตในการใช้งานที่เป็นผงละเอียด ดีที่สุดสำหรับ <100 ไมครอน เป้าหมายที่การยึดเกาะด้วยไฟฟ้าสถิตทำให้เกิดการสูญเสียผลผลิต
การปรับช่องว่างและการเพิ่มประสิทธิภาพการปฏิบัติงาน
ที่ inter-disc gap is the single most adjustable parameter controlling output fineness and production rate. Proper calibration compensates for wear and adapts to batch-to-batch feedstock variability without hardware changes.
การสร้างการตั้งค่าช่องว่างพื้นฐาน
เริ่มต้นด้วยช่องว่างที่ผู้ผลิตแนะนำเป็นจุดกำหนดเริ่มต้น จากนั้นจึงปรับแต่งเชิงประจักษ์ สำหรับแผ่นลูกฟูกที่มีเป้าหมาย 200 mesh เริ่มต้นที่ 0.010-0.015 นิ้ว (0.25-0.38 มม.) . ลดการเพิ่มขึ้นทีละ 0.002 นิ้วในขณะที่ตรวจสอบการดึงกระแสไฟ ก >15% ที่เพิ่มขึ้นในปัจจุบัน บ่งชี้ว่ามีการบดมากเกินไปหรือหน้าสัมผัสของแผ่นดิสก์ บันทึกจุดที่น่าสนใจที่ให้ผลผลิตสูงสุดโดยไม่ใช้พลังงานมากเกินไป
ชดเชยการสึกหรอที่ก้าวหน้า
เนื่องจากขอบของแผ่นดิสก์ทื่อ ระยะห่างในการตัดที่มีประสิทธิภาพจะเพิ่มขึ้น แม้ว่าช่องว่างทางกลจะคงที่ก็ตาม ใช้โปรโตคอลการติดตามการสึกหรอ: วัดการกระจายขนาดอนุภาคทุกๆ 50 ชั่วโมงการทำงาน และปรับช่องว่างให้แน่นขึ้น 0.001-0.003 นิ้ว เพื่อรักษาสเปค เมื่อการปรับไม่คืนค่า PSD เป้าหมายอีกต่อไป ให้กำหนดเวลาการขึ้นผิวใหม่หรือการเปลี่ยนใหม่ การเพิกเฉยต่อการเบี่ยงเบนนี้จะทำให้อนุภาคขนาดใหญ่ผ่านไปได้ ทำให้เกิดการปนเปื้อนต่อกระบวนการขั้นปลายน้ำ และกระตุ้นให้ลูกค้าปฏิเสธ
โปรโตคอลการบำรุงรักษาเพื่อเพิ่มอายุการใช้งานดิสก์ให้สูงสุด
การบำรุงรักษาเชิงรุกช่วยยืดอายุการใช้งานของแผ่นดิสก์ให้ยาวนานกว่ารอบการเปลี่ยนแบบปฏิกิริยา ความล้มเหลวก่อนกำหนดส่วนใหญ่เกิดจากการใช้งานในทางที่ผิดที่สามารถป้องกันได้ มากกว่าการสึกหรอตามปกติ
- การตรวจสอบด้วยสายตาทุกวัน: ตรวจสอบฟันบิ่น ส่วนที่แตกร้าว หรือวัตถุแปลกปลอมฝังอยู่ก่อนสตาร์ท สารปนเปื้อนที่เป็นโลหะเพียงตัวเดียวสามารถทำลายชุดแผ่นดิสก์ทั้งหมดได้ภายในไม่กี่นาที
- การตรวจสอบอุณหภูมิแบริ่ง: ตลับลูกปืนที่สึกหรอจะทำให้เกิดการเบี่ยงเบนหนีศูนย์ในแนวแกนซึ่งสร้างรูปแบบการสึกหรอของแผ่นดิสก์ที่ไม่สม่ำเสมอ เปลี่ยนลูกปืนเมื่ออุณหภูมิสูงเกิน 70°C เหนือสภาพแวดล้อม หรือแรงสั่นสะเทือนเกิน 4.5 mm/s RMS
- การตรวจสอบระบบทำความเย็น: ตรวจสอบให้แน่ใจว่าวงจรระบายความร้อนของอากาศหรือน้ำไม่มีสิ่งกีดขวาง ความร้อนสูงเกินไปจะทำให้ขอบแผ่นดิสก์นิ่มลงและเร่งการสึกหรอแบบทวีคูณ ก เพิ่มขึ้น 20°C อุณหภูมิการออกแบบที่สูงกว่าสามารถลดอายุการใช้งานลงได้ครึ่งหนึ่ง
- ความสม่ำเสมอของอัตราการป้อน: การอดอาหารทำให้เกิดการสัมผัสของแผ่นดิสก์บนแผ่นดิสก์ การให้อาหารมากเกินไปทำให้เกิดสภาวะแผงลอย รักษาภาระให้คงที่ที่ 80-90% ของพิกัดกระแสไฟ เพื่อลักษณะการสึกหรอที่เหมาะสมที่สุด
- การผลัดผิวใหม่ตามกำหนดเวลา: อย่ารอให้ล้มเหลวโดยสิ้นเชิง บดเบาที่ ความลึกของการสึกหรอ 60-70% คืนรูปทรงที่ 20% ของต้นทุนการเปลี่ยน และป้องกันความเสียหายร้ายแรงต่อส่วนประกอบการผสมพันธุ์