

 中文简体
หน้าที่และบทบาทสำคัญของแผ่นดิสก์เครื่องบด
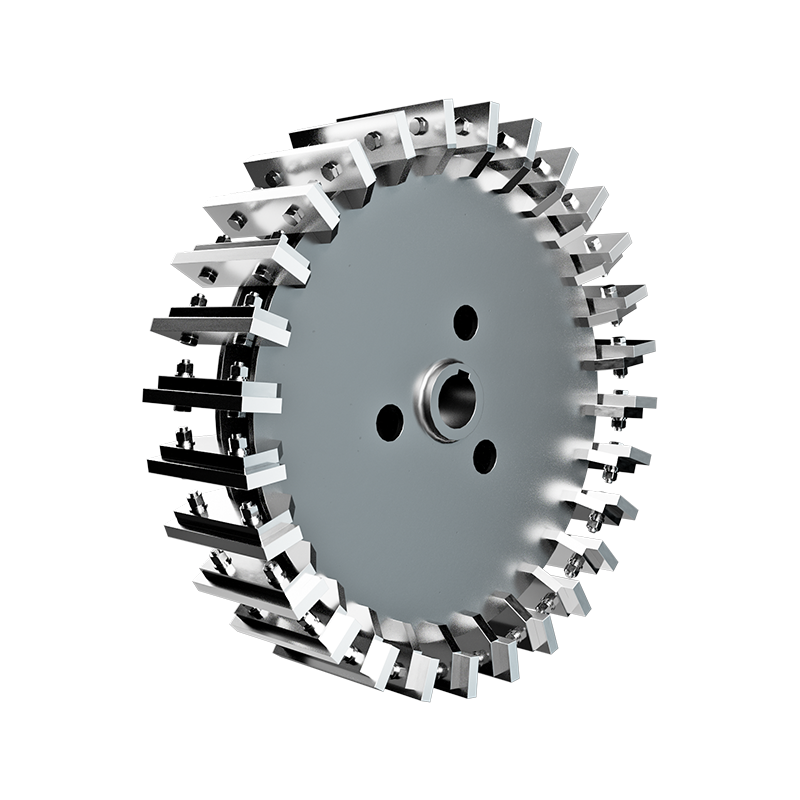
A แผ่นบด เป็นส่วนประกอบแบบหมุนที่มีการสึกหรอสูงภายในโรงบดที่ใช้แรงอัดและแรงเฉือนเพื่อลดปริมาณของแข็ง เช่น ถ่านหิน หินปูน หรือแร่ธาตุให้เป็นผงละเอียดสำหรับการแปรรูปทางอุตสาหกรรม จานเหล่านี้ทำหน้าที่เป็นส่วนเชื่อมต่อหลักระหว่างพลังงานกลที่ป้อนเข้าและการลดขนาดวัสดุ โดยกำหนดประสิทธิภาพปริมาณงาน การกระจายขนาดอนุภาค และต้นทุนการดำเนินงานโดยตรง โดยทั่วไปอัตราการสึกหรอของแผ่นดิสก์จะอยู่ในช่วงตั้งแต่ 0.5 มม. ถึง 3 มม. ต่อ 1,000 ชั่วโมงการทำงาน ขึ้นอยู่กับการเสียดสีของวัสดุและโลหะวิทยาของจาน ทำให้เป็นวัสดุสิ้นเปลืองที่ถูกเปลี่ยนบ่อยที่สุดในโรงสีลูกกลิ้งแนวตั้งและเครื่องบดจาน การเลือกรูปทรงของดิสก์ องค์ประกอบของโลหะผสม และรูปแบบการชุบผิวแข็งที่ถูกต้อง เป็นสิ่งจำเป็นสำหรับการรักษาความละเอียดของเป้าหมาย (เช่น 70–90% ผ่าน 200 mesh สำหรับถ่านหิน) ในขณะเดียวกันก็ลดการหยุดทำงานโดยไม่ได้วางแผนและการใช้พลังงานเฉพาะให้เหลือน้อยที่สุด
การกำหนดค่าดิสก์และการออกแบบเฉพาะแอปพลิเคชัน
แผ่นบดไม่ใช่ส่วนประกอบสากล การออกแบบจะต้องตรงกับลักษณะของวัสดุป้อน ประเภทของโรงงาน และเป้าหมายการผลิต การกำหนดค่าหลักสามประการมีอิทธิพลต่อการใช้งานทางอุตสาหกรรม:
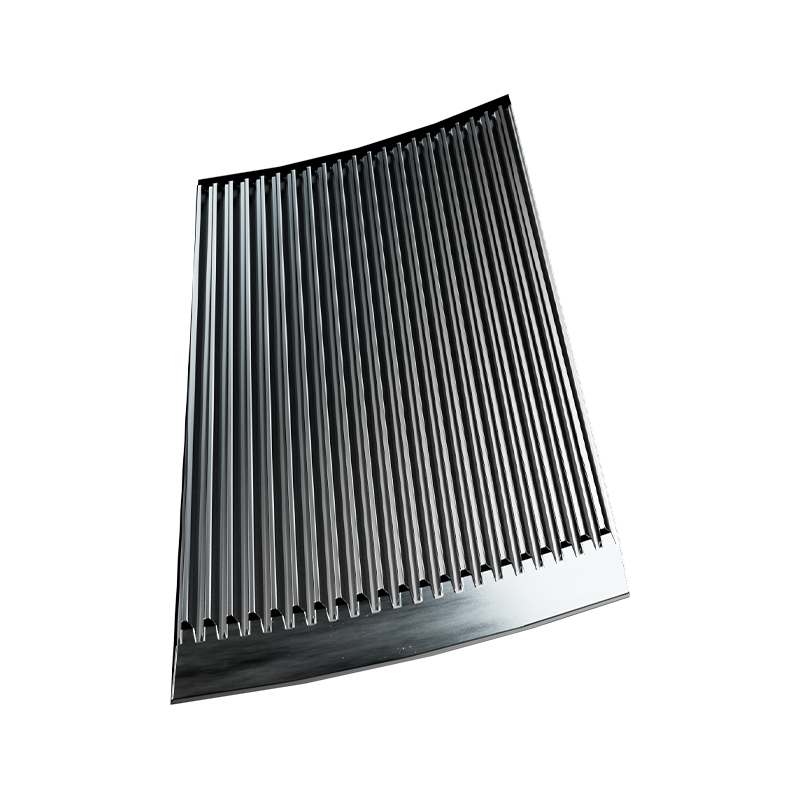
- แผ่นเจียรแบน: ใช้ในโรงงานประเภทเรย์มอนด์สำหรับวัสดุอ่อนถึงแข็งปานกลาง (ถ่านหิน ยิปซั่ม) มีส่วนบุรองที่ถอดเปลี่ยนได้ซึ่งยึดติดกับแผ่นฐานเหล็กหล่อเพื่อการบำรุงรักษาที่คุ้มค่า
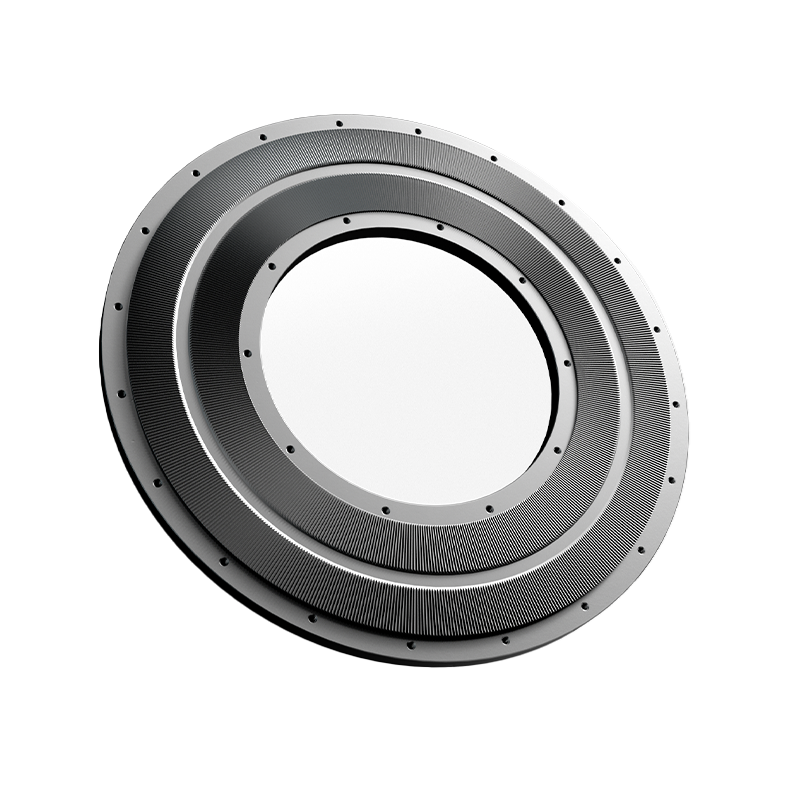
- แผ่นดิสก์รูปยาง: ทำงานในโรงงานลูกกลิ้งแนวตั้ง Loesche และ Pfeiffer สำหรับปูนซีเมนต์ป่นป่นและตะกรัน; โปรไฟล์โค้งเข้ากับรูปร่างของลูกกลิ้งเพื่อสร้างการกระจายแรงกดบริเวณส่วนนิปที่เหมาะสมที่สุดตลอดเส้นผ่านศูนย์กลาง 1,200–2,000 มม.
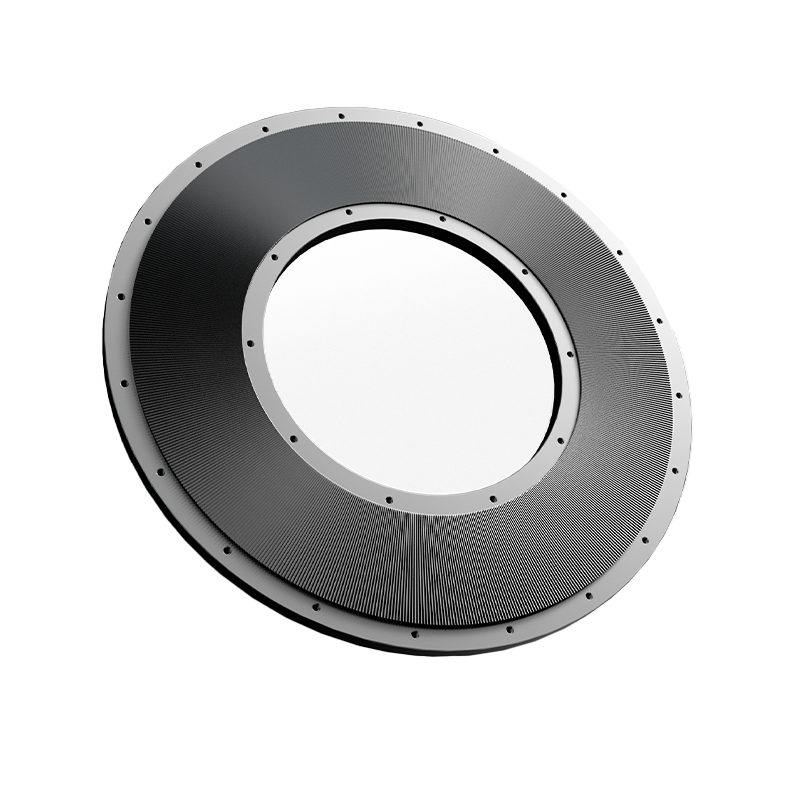
- แผ่นฟันปลา/ฟันเลื่อย: พบในเครื่องบดแบบจานกระแทกสำหรับพลาสติก สารเคมี และการแปรรูปอาหาร ฟันที่เชื่อมต่อกันจะสร้างการฟันเฉือนแบบเด่นที่ 3,000–6,000 รอบต่อนาทีสำหรับวัสดุที่ไวต่อความร้อน
ผลกระทบทางเรขาคณิตต่อการวัดประสิทธิภาพ
ภูมิประเทศของพื้นผิวแผ่นดิสก์ส่งผลโดยตรงต่อประสิทธิภาพการเจียร รูปแบบร่องหรือรอยหยักจะเพิ่มเวลาการกักเก็บวัสดุและอัตราส่วนการหมุนเวียน ปรับปรุงการควบคุมความละเอียดแต่เพิ่มการดึงพลังงาน 8–15% โปรไฟล์ที่ราบรื่นช่วยลดการใช้พลังงานเฉพาะลง 5–10% แต่อาจทำให้เกิดการกระจายผลิตภัณฑ์ที่หยาบกว่า การสร้างแบบจำลองพลศาสตร์ของไหลเชิงคำนวณ (CFD) สมัยใหม่ช่วยให้ได้รูปทรงร่องแบบกำหนดเองที่ปรับให้เหมาะสมสำหรับวัตถุดิบตั้งต้นเฉพาะ ให้ผลผลิต การปรับปรุงปริมาณงาน 10–20% เหนือการออกแบบทั่วไปโดยไม่เพิ่มภาระของมอเตอร์
กลยุทธ์การเลือกวัสดุและการป้องกันการสึกหรอ
อายุการใช้งานของจานเจียรจะขึ้นอยู่กับตัวเลือกทางโลหะวิทยาที่ตรงกับสภาวะการเสียดสี วัสดุฐานให้ความสมบูรณ์ของโครงสร้าง ในขณะที่การรักษาพื้นผิวต้านทานการกัดเซาะและความล้าจากแรงกระแทก
| ระบบวัสดุ | ความแข็ง (HRC/HV) | แอปพลิเคชั่นที่ดีที่สุด | ปัจจัยต้นทุนสัมพัทธ์ |
|---|---|---|---|
| เหล็กหล่อ Ni-Hard | 45–55 เหล็กแผ่นรีดร้อน | ถ่านหิน แร่ธาตุซิลิกาต่ำ | 1.0x (พื้นฐาน) |
| เหล็กสีขาวโครเมียมสูง | 58–65 เหล็กแผ่นรีดร้อน | ปูนเม็ดแร่เหล็ก | 2.5–3.0x |
| การซ้อนทับทังสเตนคาร์ไบด์ | 1,200–1,600 แรงม้า | ทรายซิลิกาสูง บอกไซต์ | 4.0–6.0x |
| คอมโพสิตเซรามิก-โลหะ | 1,800–2,200 แรงม้า | ผลกระทบจากการเสียดสีที่รุนแรง | 8.0–12.0x |
การเคลือบผิวแข็งกับเศรษฐศาสตร์โลหะผสมแข็ง
สำหรับจานเบรกที่มีเส้นผ่านศูนย์กลางขนาดใหญ่ (>1,500 มม.) พื้นผิวที่สึกหรอแบบแข็งและมีรอยเชื่อมทังสเตนคาร์ไบด์มักจะประหยัดกว่าการเปลี่ยนใหม่ทั้งหมด การซ้อนทับที่ดำเนินการอย่างเหมาะสมจะคืนค่าขนาดดั้งเดิมที่ 30–50% ของราคาแผ่นดิสก์ใหม่ พร้อมยืดอายุการใช้งานอีก 8,000–15,000 ชั่วโมง อย่างไรก็ตาม วิธีการนี้จำเป็นต้องมีการจัดการความร้อนที่แม่นยำระหว่างการเชื่อมเพื่อป้องกันการแตกร้าวในโลหะฐาน การอบชุบด้วยความร้อนบรรเทาความเครียดหลังการเชื่อมเป็นสิ่งจำเป็นสำหรับแผ่นที่มีความหนาเกิน 60 มม.
เกณฑ์การตัดสินใจในการตรวจสอบการสึกหรอและการเปลี่ยนทดแทน
การจัดการดิสก์เชิงรุกช่วยป้องกันความล้มเหลวร้ายแรงและรักษาคุณภาพของผลิตภัณฑ์ให้สม่ำเสมอ ตัวบ่งชี้สำคัญที่กระตุ้นให้เกิดการตรวจสอบหรือเปลี่ยน ได้แก่:
- ความกว้างของการสั่นสะเทือนเพิ่มขึ้น: การสั่นสะเทือนพื้นฐานที่เพิ่มขึ้น >25% บ่งบอกถึงการสึกหรอที่ไม่สม่ำเสมอหรือการคลายตัวของส่วนต่างๆ จำเป็นต้องปิดเครื่องทันทีหากการเร่งความเร็วเกิน 7.1 มม./วินาที RMS ต่อ ISO 10816-3
- การเบี่ยงเบนการดึงพลังงาน: การใช้พลังงานจำเพาะที่เพิ่มขึ้น >10% เหนือระดับพื้นฐานบ่งชี้ว่าประสิทธิภาพการเจียรลดลงจากรูปทรงโปรไฟล์ที่สึกหรอ
- ความละเอียดของผลิตภัณฑ์ดริฟท์: ส่วนหยาบ (200 mesh) เกินขีดจำกัดข้อกำหนด แม้ว่าการปรับตัวแยกประเภทจะส่งสัญญาณความลึกของโซนการบีบอัดที่ไม่เพียงพอ
- เกณฑ์การตรวจสอบด้วยสายตา: ความลึกของการสึกหรอสูงสุดที่อนุญาตจะแตกต่างกันไปตามการออกแบบ ขีดจำกัดโดยทั่วไปคือ 40–60 มม. สำหรับจานเบรกแบบแบน และ 25–35 มม. สำหรับโปรไฟล์ยางก่อนการปรับสภาพจะไม่ประหยัด
ใช้การแมปความหนาอัลตราโซนิกในระหว่างการหยุดทำงานตามกำหนดเวลาเพื่อติดตามความก้าวหน้าของการสึกหรอในเชิงปริมาณ การบันทึกอัตราการสึกหรอเทียบกับน้ำหนักที่ประมวลผลทำให้สามารถกำหนดเวลาการเปลี่ยนทดแทนแบบคาดการณ์ได้ ซึ่งช่วยลดเวลาหยุดทำงานฉุกเฉินได้โดยเฉลี่ย 60–80 ชั่วโมงต่อปี ต่อโรงงานตามการศึกษามาตรฐานอุตสาหกรรม