

 中文简体
แม้ว่าเครื่องบดจะทำงานตามปกติ แต่ผงมาสเตอร์แบทช์สีอาจยังคงแสดงขนาดอนุภาคที่ไม่สอดคล้องกัน อนุภาคบางชนิดอาจหยาบเกินไป อนุภาคอื่นๆ ละเอียดเกินไป หรือการกระจายขนาดอนุภาคอาจเปลี่ยนแปลงในระหว่างการผลิตต่อเนื่อง
ความแปรผันเหล่านี้อาจส่งผลต่อการจัดการผง การประมวลผลขั้นปลาย และความเสถียรในการผลิต สาเหตุที่พบบ่อย ได้แก่ ความแปรผันของวัตถุดิบ การสึกหรอของจานเจียร การตั้งค่าช่องว่างของจานเจียร การเปลี่ยนแปลงอุณหภูมิ การป้อนที่ไม่เสถียร และปัญหาในการคัดกรอง ในการเลือกการวัดการปรับปรุงที่มีประสิทธิผล ขั้นตอนหนึ่งคือการระบุว่าความแปรผันของขนาดอนุภาคเกิดขึ้นที่จุดใด
สาเหตุหลักหกประการของขนาดอนุภาคผงมาสเตอร์แบทช์สีที่ไม่สอดคล้องกัน
การเปลี่ยนแปลงคุณสมบัติของวัตถุดิบ
สารพาโพลีเมอร์ เม็ดสี สารตัวเติม และสารเติมแต่งในมาสเตอร์แบทช์สีอาจส่งผลต่อความแข็งของวัสดุ ความเหนียว คุณสมบัติทางความร้อน และพฤติกรรมการเจียร ดังนั้น แม้ว่าพารามิเตอร์การทำงานของเครื่องบดจะยังคงไม่เปลี่ยนแปลง ความแตกต่างในด้านสูตร ชุดวัสดุ หรือขนาดการป้อนอาจทำให้เกิดการเปลี่ยนแปลงในการกระจายขนาดอนุภาคของผง
วิธีการตรวจสอบและยืนยัน
-
เปรียบเทียบข้อมูลวัตถุดิบ บันทึกการกำหนดสูตร และขนาดฟีดระหว่างแบตช์ต่างๆ
-
ในกรณีที่เงื่อนไขของอุปกรณ์เอื้ออำนวย ให้ทดสอบวัสดุจากชุดงานที่แตกต่างกันในขณะที่รักษาสภาพการทำงานอื่นๆ ให้สอดคล้องกันมากที่สุด
-
ใช้วิธีการสุ่มตัวอย่างและการทดสอบขนาดอนุภาคเดียวกันเพื่อเปรียบเทียบผลลัพธ์จากแต่ละแบทช์
หากขนาดอนุภาคเปลี่ยนแปลงไปพร้อมกับการเปลี่ยนแปลงในชุดวัตถุดิบ และความแตกต่างยังคงอยู่ภายใต้เงื่อนไขของอุปกรณ์ที่เทียบเคียงได้ คุณสมบัติของวัตถุดิบอาจเป็นปัจจัยหนึ่งที่เอื้ออำนวย หากทั้งวัตถุดิบและพารามิเตอร์การทำงานเปลี่ยนแปลงพร้อมกัน จำเป็นต้องมีการทดสอบเพิ่มเติมเพื่อแยกแยะผลกระทบแต่ละอย่าง
การสึกหรอของแผ่นเจียรเปลี่ยนประสิทธิภาพการเจียร
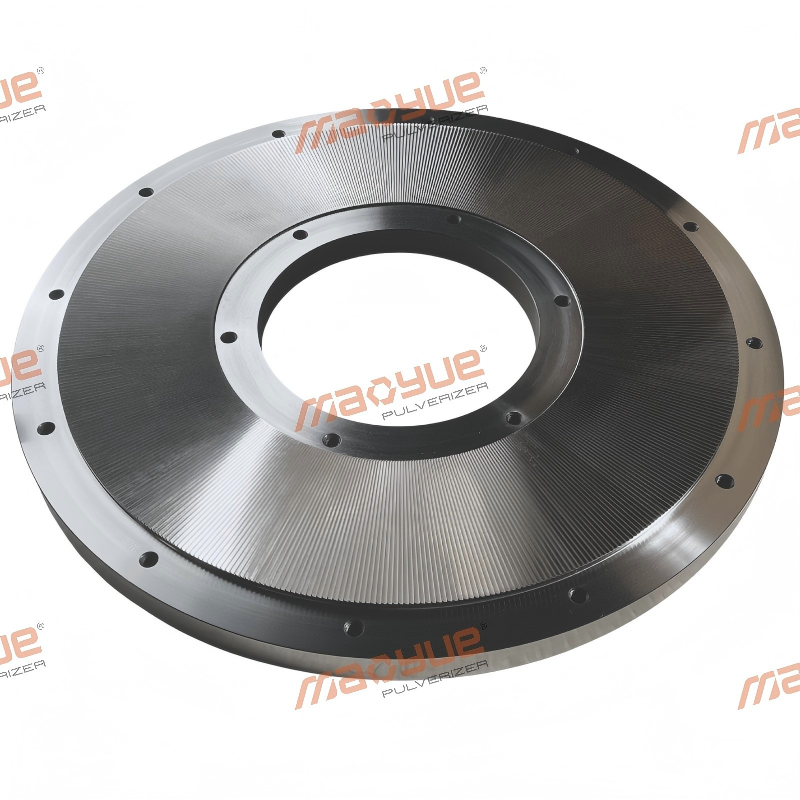
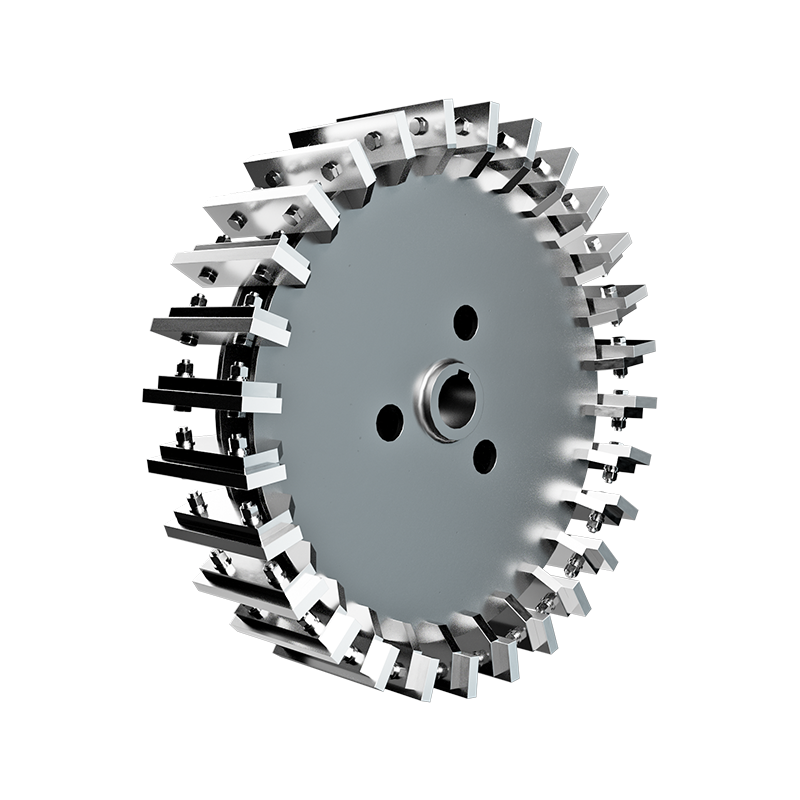
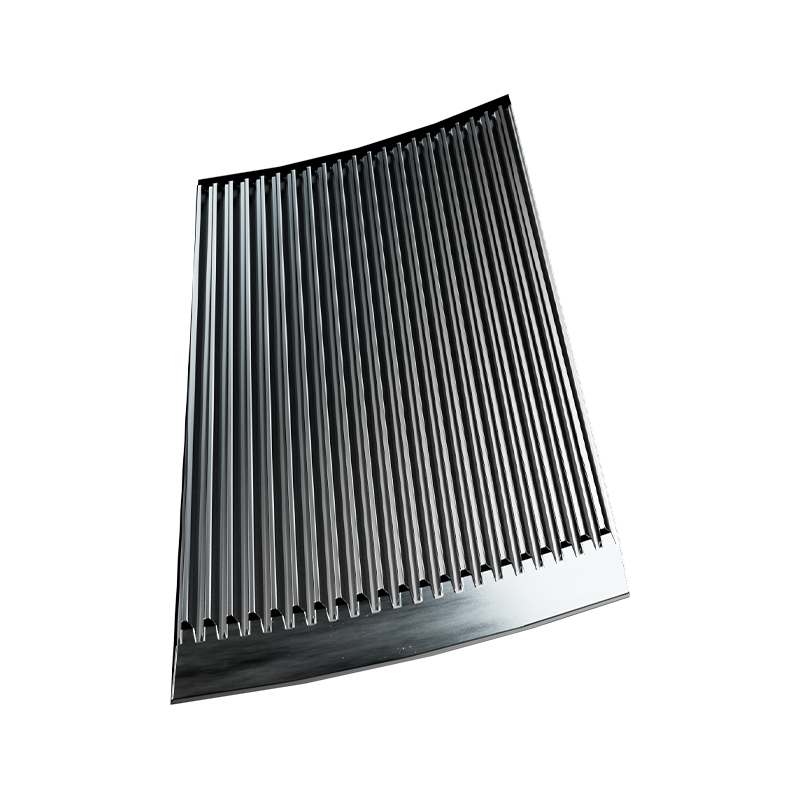
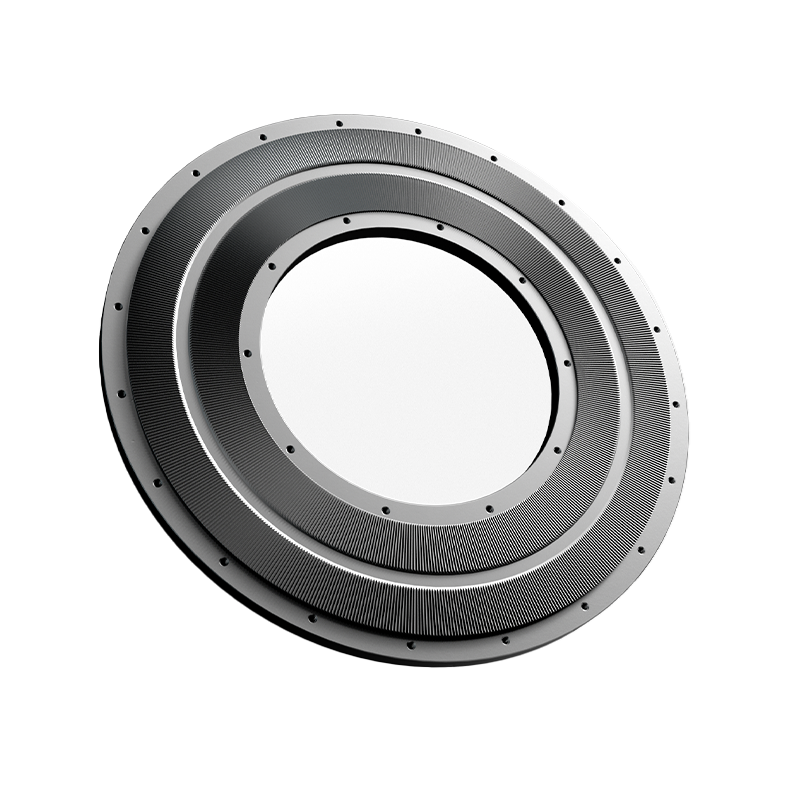
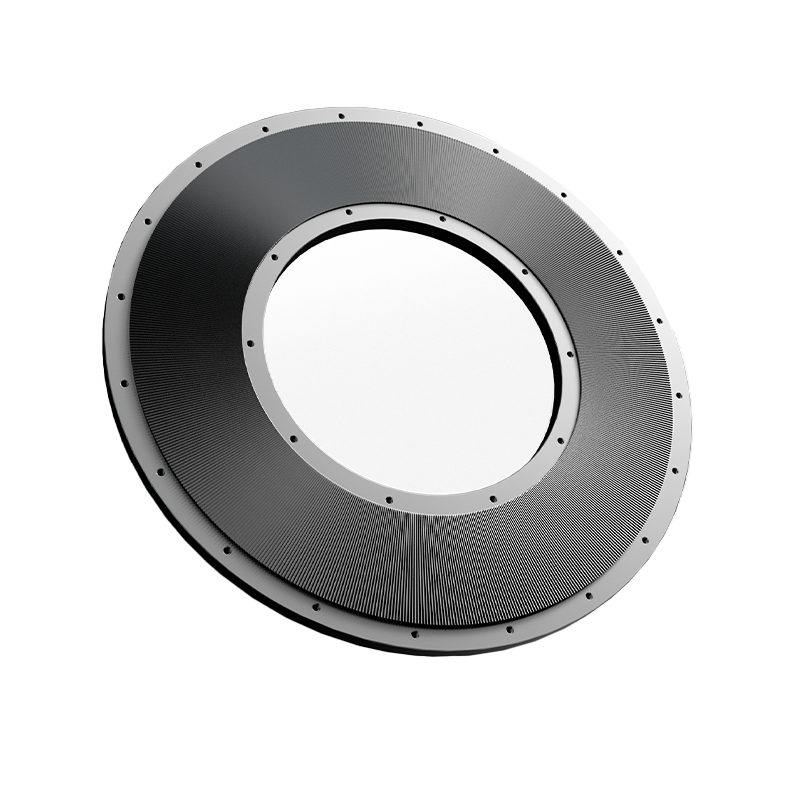
รูปทรงของพื้นผิวการทำงานของแผ่นเจียรส่งผลต่อกระบวนการเจียร เมื่อใช้จานเจียรเป็นเวลานาน อาจเกิดการสึกหรอ ความเสียหายที่ไม่สม่ำเสมอ หรือมีวัสดุเกาะอยู่ ซึ่งอาจส่งผลต่อประสิทธิภาพการเจียรได้
ภายใต้เงื่อนไขที่คล้ายคลึงกัน การเปลี่ยนแปลงเหล่านี้อาจเพิ่มสัดส่วนของอนุภาคหยาบหรือส่งผลต่อการกระจายขนาดอนุภาค อย่างไรก็ตาม ผลลัพธ์ของขนาดอนุภาคที่ผิดปกติเพียงอย่างเดียวไม่สามารถพิสูจน์ได้ว่า แผ่นเจียร มีการสึกหรอและไม่ควรใช้เป็นเพียงพื้นฐานในการเปลี่ยน
วิธีการตรวจสอบและยืนยัน
-
ตรวจสอบพื้นผิวการทำงานของจานเจียรเพื่อหาการสึกหรอที่ไม่สม่ำเสมอ ความเสียหาย หรือการเกาะติดของวัสดุ
-
ตรวจสอบบันทึกการบริการส่วนประกอบ บันทึกการบำรุงรักษา และตัวอย่างผงที่รวบรวมในขั้นตอนต่างๆ ของการทำงาน
-
รักษาวัตถุดิบ อัตราการป้อน และช่องว่างของจานเจียรให้สอดคล้องกันมากที่สุดเมื่อเปรียบเทียบผลการทดสอบขนาดอนุภาค
หากพบความผิดปกติที่มองเห็นได้บนพื้นผิวการทำงานและการเปลี่ยนแปลงขนาดอนุภาคยังคงมีอยู่ภายใต้สภาวะการทำงานที่เทียบเคียงได้ สภาพของจานเจียรอาจเป็นปัจจัยสำคัญ การเปรียบเทียบผลลัพธ์ก่อนและหลังการบำรุงรักษาหรือการเปลี่ยนส่วนประกอบสามารถช่วยตรวจสอบการประเมินนี้ได้ พร้อมทั้งคำนึงถึงการเปลี่ยนแปลงอื่นๆ ในสภาพการทำงานด้วย
ช่องว่างของจานเจียรที่ไม่เหมาะสมส่งผลต่อขนาดอนุภาค

ช่องว่างของแผ่นเจียรส่งผลต่อความเข้มของการเจียรและลักษณะของผงที่ได้ หากช่องว่างไม่ตรงกับคุณสมบัติของวัสดุและขนาดอนุภาคเป้าหมาย ผงสำเร็จรูปอาจมีอนุภาคหยาบมากเกินไปหรือมีสัดส่วนละเอียดที่ไม่เหมาะสม
ช่องว่างที่กว้างเกินไปอาจส่งผลให้ขนาดลดลงไม่เพียงพอ ภายใต้เงื่อนไขของอุปกรณ์และวัสดุบางอย่าง ช่องว่างที่แคบเกินไปอาจเพิ่มแรงเสียดทาน การสร้างความร้อน หรือภาระทางกล การปรับช่องว่างจึงต้องสร้างสมดุลระหว่างความต้องการขนาดอนุภาค ปริมาณงาน และความเสถียรในการปฏิบัติงานอย่างต่อเนื่อง แทนที่จะมุ่งเป้าไปที่ช่องว่างที่เล็กที่สุดเท่าที่จะเป็นไปได้
วิธีการตรวจสอบและยืนยัน
-
ตรวจสอบว่าการตั้งค่าช่องว่างปัจจุบันตรงกับข้อกำหนดผงเป้าหมายหรือไม่
-
ตรวจสอบว่ากลไกการปรับสามารถรักษาช่องว่างที่ตั้งไว้ได้อย่างสม่ำเสมอ
-
ภายในช่วงการทำงานที่อนุญาตของอุปกรณ์ ให้ปรับตัวแปรหลักทีละรายการ และเปรียบเทียบการกระจายขนาดอนุภาคก่อนและหลังการปรับ
-
บันทึกปริมาณงานและอุณหภูมิในเวลาเดียวกันเพื่อพิจารณาว่าการปรับปรุงขนาดอนุภาคมาพร้อมกับการเปลี่ยนแปลงที่สำคัญในตัวบ่งชี้การทำงานอื่นๆ หรือไม่
หากการตั้งค่าที่ปรับทำให้การกระจายขนาดอนุภาคเข้าใกล้ช่วงเป้าหมายมากขึ้น และให้ผลลัพธ์ที่คล้ายคลึงกันในการทดสอบซ้ำภายใต้เงื่อนไขที่เทียบเคียงได้ อาจเหมาะกับการใช้งานมากกว่า หากมีการปรับปรุงเพียงเล็กน้อย ให้ประเมินปัจจัยอื่นๆ ที่เกี่ยวข้องอีกครั้ง แทนที่จะดำเนินการลดช่องว่างต่อไปโดยไม่มีหลักฐานเพียงพอ
อุณหภูมิที่มากเกินไปทำให้วัสดุอ่อนตัวหรือจับตัวเป็นก้อน
การบดด้วยเครื่องกลทำให้เกิดความร้อน ขึ้นอยู่กับตัวพาโพลีเมอร์และสูตรผสม อุณหภูมิที่เพิ่มขึ้น อาจทำให้วัสดุนิ่มลง เพิ่มแนวโน้มที่จะเกาะติดกับพื้นผิวการทำงานของจานเจียร หรือทำให้อนุภาคละเอียดเกาะติดกันและก่อตัวเป็นก้อน
เป็นผลให้อนุภาคขนาดใหญ่ผิดปกติในผงสำเร็จรูปไม่จำเป็นต้องเกิดจากการบดที่ไม่เพียงพอ นอกจากนี้ยังอาจเกิดขึ้นเมื่ออนุภาคขนาดเล็กเกาะติดกัน การแยกความแตกต่างระหว่างเงื่อนไขทั้งสองนี้จะช่วยป้องกันการปรับพารามิเตอร์การเจียรที่ไม่เหมาะสม
วิธีการตรวจสอบและยืนยัน
-
บันทึกการเปลี่ยนแปลงอุณหภูมิระหว่างการเริ่มต้นและการทำงานต่อเนื่อง
-
ตรวจสอบห้องเจียรและพื้นผิวการทำงานเพื่อดูการสะสมหรือการยึดเกาะของวัสดุ
-
เปรียบเทียบตัวอย่างผงที่เก็บระหว่างการเริ่มต้นกับตัวอย่างที่เก็บหลังจากเครื่องทำงานเป็นระยะเวลาหนึ่ง
-
ใช้วิธีการทดสอบที่เหมาะสมเพื่อประเมินว่าอนุภาคหยาบผิดปกติอาจก่อตัวขึ้นจากการรวมตัวกันหรือไม่
หากอุณหภูมิที่เพิ่มขึ้นเกิดขึ้นพร้อมกับการยึดเกาะหรือการรวมตัวกันที่เพิ่มขึ้น การอ่อนตัวลงจากความร้อนอาจเป็นปัจจัยสนับสนุน หากไม่พบการยึดเกาะที่ชัดเจนแต่สัดส่วนของอนุภาคหยาบยังคงสูง จำเป็นต้องมีการตรวจสอบสภาพการเจียร สภาพส่วนประกอบ และประสิทธิภาพการคัดกรองเพิ่มเติม
การป้อนที่ไม่เสถียรทำให้เกิดความผันผวนในสภาวะการเจียร

การป้อนที่มั่นคงช่วยรักษาภาระการทำงานที่ค่อนข้างสม่ำเสมอภายในห้องบด หากวัสดุเข้าสู่เครื่องบดเป็นระยะๆ โหลดของอุปกรณ์อาจผันผวน ซึ่งทำให้เกิดการเปลี่ยนแปลงสภาวะในการบด
เมื่อขนาดอนุภาคเปลี่ยนแปลงไปพร้อมกับความผันผวนของโหลดอุปกรณ์หรืออัตราการป้อน ควรตรวจสอบระบบการป้อน แทนที่จะสันนิษฐานทันทีว่าจานเจียรชำรุดหรือชำรุด
วิธีการตรวจสอบและยืนยัน
-
สังเกตว่าวัสดุเข้าสู่เครื่องบดอย่างต่อเนื่องและสม่ำเสมอหรือไม่
-
ตรวจสอบระบบการป้อนเพื่อหาการเชื่อมต่อ การสะสมวัสดุ หรือการจำกัดการปล่อย
-
เปรียบเทียบอัตราการป้อน โหลดของอุปกรณ์ และบันทึกปริมาณงาน เพื่อพิจารณาว่าการเปลี่ยนแปลงขนาดอนุภาคเกิดขึ้นในช่วงเวลาเดียวกับความผันผวนของการป้อนหรือไม่
-
หลังจากปรับปรุงความเสถียรในการป้อนแล้ว ให้เก็บตัวอย่างใหม่โดยใช้วิธีการสุ่มตัวอย่างแบบเดียวกันและเปรียบเทียบผลลัพธ์
หากความผันผวนของการป้อนมีความสัมพันธ์ตามเวลาที่ชัดเจนกับการเปลี่ยนแปลงขนาดอนุภาค และผงมีความสม่ำเสมอมากขึ้นหลังจากการป้อนมีความเสถียร เงื่อนไขการป้อนอาจเป็นปัจจัยสนับสนุน หากปัญหายังคงมีอยู่หลังจากการป้อนอาหารคงที่แล้ว ให้ตรวจสอบขั้นตอนอื่นๆ ของกระบวนการ
การคัดกรองและการจำแนกประเภทไม่ตรงกันอย่างเหมาะสม

การเจียรจะช่วยลดขนาดของวัสดุ ในขณะที่การคัดกรองจะแยกอนุภาคตามเงื่อนไขการแยกที่เกี่ยวข้อง แม้ว่าผงที่ออกจากเครื่องบดจะเป็นไปตามความคาดหวัง การตั้งค่าการคัดกรองที่ไม่เหมาะสม ตาข่ายตะแกรงที่เสียหาย การปิดผนึกที่ไม่ดี หรือการบายพาสวัสดุ ยังคงส่งผลกระทบต่อผลิตภัณฑ์ขั้นสุดท้าย
วิธีการตรวจสอบและยืนยัน
ในกรณีที่ผังอุปกรณ์อนุญาต ให้เก็บตัวอย่างแยกต่างหากจากช่องจ่ายเครื่องบดและผลิตภัณฑ์สำเร็จรูปหลังการคัดกรอง เปรียบเทียบโดยใช้วิธีทดสอบเดียวกัน
-
หากตัวอย่างทางออกของเครื่องบดมีอนุภาคที่ไม่เป็นไปตามข้อกำหนดมากเกินไป ให้ตรวจสอบวัตถุดิบและสภาวะการบดเพิ่มเติม
-
หากตัวอย่างทางออกเป็นไปตามข้อกำหนดแต่ผลิตภัณฑ์สำเร็จรูปไม่ตรง ให้จัดลำดับความสำคัญของการตรวจสอบความสมบูรณ์ของหน้าจอ ข้อกำหนดเฉพาะของหน้าจอ การปิดผนึก และการบายพาสวัสดุ
-
หากความผิดปกติของขนาดอนุภาคอาจเกี่ยวข้องกับสารตกค้างหรือการปนเปื้อนของวัสดุ ให้ตรวจสอบกระบวนการลำเลียง การรวบรวม และการทำความสะอาดขั้นปลายน้ำด้วย
การเปรียบเทียบตัวอย่างจากขั้นตอนกระบวนการต่างๆ จะช่วยระบุได้ว่าความผิดปกติของขนาดอนุภาคปรากฏขึ้นที่ใด และพิจารณาว่าควรตรวจสอบบริเวณใดก่อน
หากผลการทดสอบแตกต่างกันอย่างมีนัยสำคัญก่อนและหลังการคัดกรอง จำเป็นต้องมีการประเมินข้อกำหนดของหน้าจอ ประสิทธิภาพการคัดกรอง และสภาพของวัสดุเพิ่มเติม การเปิดตะแกรงระบุเพียงอย่างเดียวไม่สามารถรับประกันได้ว่าผงสำเร็จรูปจะตรงตามช่วงขนาดอนุภาคเป้าหมาย
วิธีการระบุสาเหตุที่แท้จริงของขนาดอนุภาคของผงมาสเตอร์แบทช์สีที่ไม่สอดคล้องกัน
ขั้นตอนหนึ่งในการแก้ไขปัญหาคือการพิจารณาว่าขนาดอนุภาคที่แตกต่างกันเกิดขึ้นระหว่างชุดวัตถุดิบหรือพัฒนาในระหว่างการผลิตอย่างต่อเนื่องของชุดเดียวกัน สิ่งสำคัญคือต้องระบุขั้นตอนกระบวนการแรกสุดที่เกิดความผิดปกติขึ้น
สำหรับความแตกต่างระหว่างแบทช์ ให้จัดลำดับความสำคัญของการเปรียบเทียบข้อมูลวัตถุดิบ บันทึกการกำหนดสูตร และขนาดฟีด สำหรับรูปแบบต่างๆ ที่พัฒนาเมื่อเวลาผ่านไปภายในชุดเดียวกัน ให้ประเมินสภาพของจานเจียร อุณหภูมิของวัสดุ อัตราการป้อน และบันทึกการทำงานของอุปกรณ์ร่วมกัน
หากปัญหาอาจเกิดขึ้นในระหว่างการคัดกรองหรือการจัดการขั้นปลาย ให้เปรียบเทียบตัวอย่างจากช่องจ่ายเครื่องบดกับตัวอย่างจากผลิตภัณฑ์สำเร็จรูปทุกครั้งที่เป็นไปได้ ซึ่งช่วยหลีกเลี่ยงความผิดปกติของขนาดอนุภาคทุกขนาดต่อกระบวนการเจียร
เมื่อระบุปัจจัยที่อาจเป็นไปได้แล้ว ให้ควบคุมตัวแปรหลักหากเป็นไปได้ และดำเนินการเปรียบเทียบโดยใช้วิธีการสุ่มตัวอย่างและการทดสอบที่สอดคล้องกัน ประเมินผลลัพธ์โดยเทียบกับข้อกำหนดขนาดอนุภาคเป้าหมาย โดยเลือกวิธีการที่เหมาะสม เช่น การวิเคราะห์ตะแกรงหรือการเลี้ยวเบนด้วยเลเซอร์ตามการใช้งานจริง ไม่ควรเปรียบเทียบผลลัพธ์จากวิธีการทดสอบที่แตกต่างกันโดยตรงโดยไม่มีพื้นฐานที่ถูกต้องในการเปรียบเทียบ
หลังจากทำการปรับเปลี่ยน ให้เปรียบเทียบการกระจายขนาดอนุภาค สัดส่วนของอนุภาคที่ไม่เป็นไปตามข้อกำหนด และข้อมูลการทำงานที่เกี่ยวข้อง ผลลัพธ์ที่สามารถทำซ้ำได้ภายใต้เงื่อนไขที่เทียบเคียงได้จะให้หลักฐานที่ชัดเจนยิ่งขึ้นในการระบุสาเหตุและประเมินการปรับเปลี่ยน การทดสอบครั้งเดียวสามารถให้เบาะแสที่เป็นประโยชน์ได้ แต่อาจไม่เพียงพอที่จะยืนยันสาเหตุที่แท้จริง
ตารางการวินิจฉัยอย่างรวดเร็วสำหรับปัญหาขนาดอนุภาค
ตารางการวินิจฉัยนี้ช่วยจัดลำดับความสำคัญของการตรวจสอบ ไม่ควรใช้เพียงอย่างเดียวเพื่อระบุสาเหตุขั้นสุดท้าย
เหตุใดการกระจายขนาดอนุภาคที่เสถียรจึงมีความสำคัญ
สำหรับผงมาสเตอร์แบทช์สี เป้าหมายไม่ได้เป็นเพียงการผลิตอนุภาคที่ละเอียดยิ่งขึ้นเท่านั้น ผงต้องเป็นไปตามข้อกำหนดขนาดอนุภาคของสูตรเฉพาะ การใช้งาน และวิธีการประมวลผลขั้นปลาย
การกระจายขนาดอนุภาคที่เสถียรช่วยรักษาการจัดการและการป้อนผงที่สม่ำเสมอ ลดความแปรผันระหว่างชุดการผลิต และรับประกันว่าผงสำเร็จรูปจะยังคงใกล้เคียงกับข้อกำหนดเฉพาะของการใช้งานที่ต้องการมากขึ้น
อย่างไรก็ตาม ขนาดอนุภาคไม่ใช่ปัจจัยเดียวที่กำหนดการกระจายตัวของเม็ดสีหรือคุณภาพของผลิตภัณฑ์ขั้นสุดท้าย คุณสมบัติตัวพาโพลีเมอร์ คุณลักษณะของเม็ดสี สูตร และสภาวะการประมวลผลขั้นปลายก็อาจมีผลกระทบเช่นกัน
ดังนั้น ประสิทธิภาพการเจียรควรได้รับการประเมินโดยพิจารณาว่าผงมีคุณสมบัติตรงตามข้อกำหนดเฉพาะของเป้าหมายและข้อกำหนดการใช้งานจริงอย่างสม่ำเสมอหรือไม่ แทนที่จะอาศัยขนาดอนุภาคโดยเฉลี่ยหรือรูปลักษณ์ภายนอกเพียงอย่างเดียว

วิธีที่ เหมาเยว่ ช่วยปรับปรุงความสม่ำเสมอในการบดมาสเตอร์แบทช์สี
ขนาดอนุภาคผงมาสเตอร์แบทช์สีที่ไม่สอดคล้องกันไม่ได้หมายความว่าต้องเปลี่ยนเครื่องบดทั้งหมด แนวทางที่เป็นประโยชน์มากกว่าคือการระบุตำแหน่งที่เกิดความผิดปกติก่อน จากนั้นจึงใช้ผลการทดสอบเพื่อพิจารณาว่าการเตรียมวัตถุดิบ สภาพการเจียร ส่วนประกอบหลัก หรือการคัดกรองขั้นปลายควรได้รับการแก้ไขหรือไม่
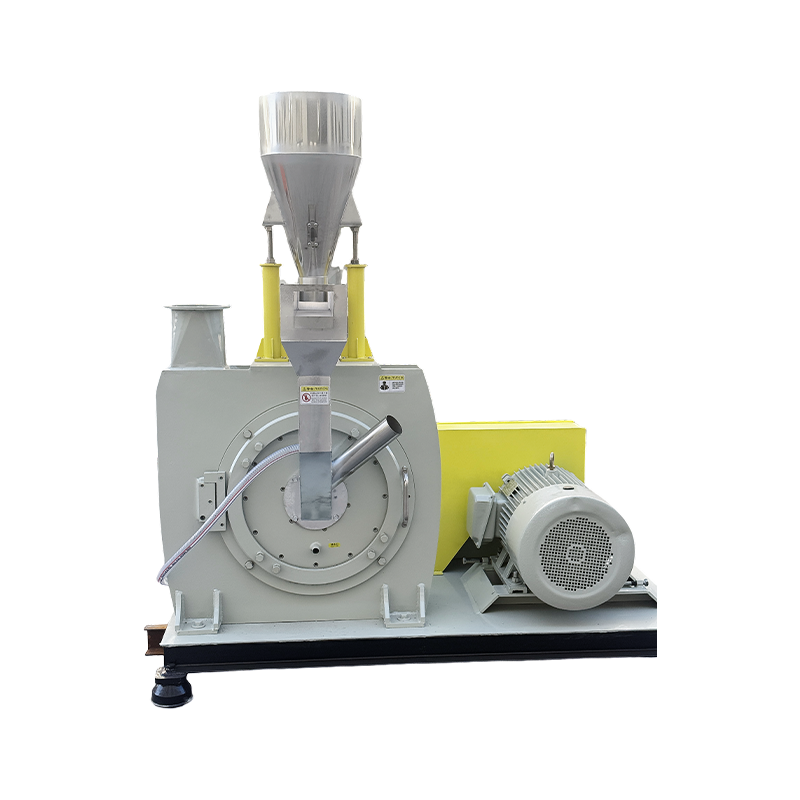
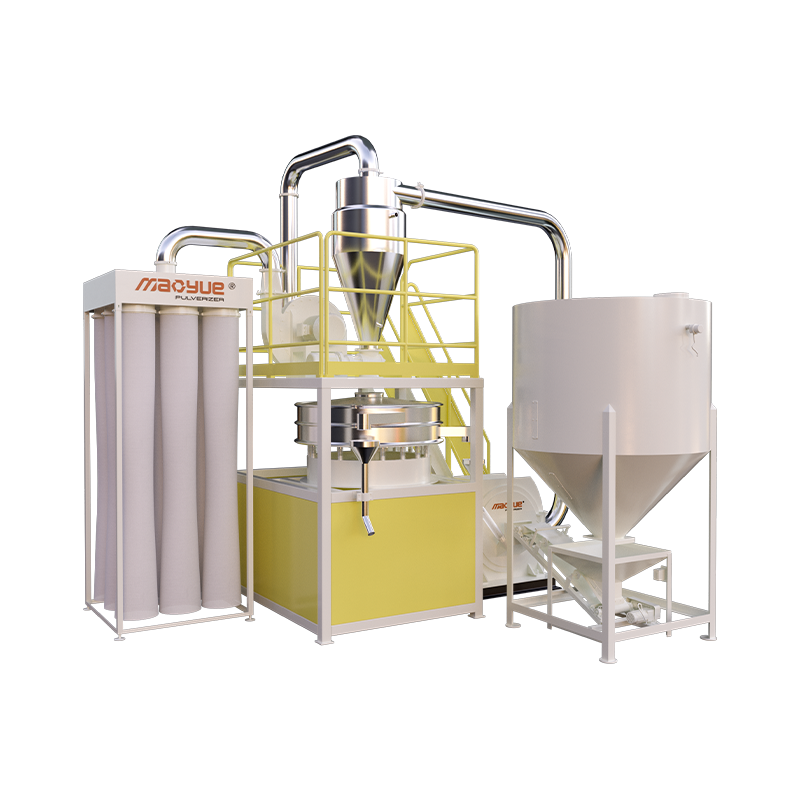
Mao Yue เชี่ยวชาญด้านการวิจัยและพัฒนาและการผลิตเครื่องบดพลาสติกแบบจาน ด้วยการรวมการทดสอบวัสดุจริง การผลิตแผ่นเจียรและใบมีดภายในบริษัท และการจับคู่สภาพการทำงาน Mao Yue สามารถช่วยลูกค้าประเมินประสิทธิภาพการเจียรและการกำหนดค่าอุปกรณ์ตามความต้องการเฉพาะของพวกเขาได้
ทดสอบวัสดุจริงก่อนเลือกอุปกรณ์

สูตรมาสเตอร์แบทช์ที่มีสีต่างกันอาจมีพฤติกรรมแตกต่างกันในระหว่างการเจียร ชื่อวัสดุหรือขนาดตาข่ายเป้าหมายเพียงอย่างเดียวไม่เพียงพอที่จะกำหนดว่าเครื่องบดจะทำงานอย่างไรภายใต้สภาวะการผลิตจริง
ในกรณีที่เงื่อนไขการทดสอบเอื้ออำนวย Mao Yue ก็สามารถทดสอบวัสดุที่ลูกค้าจัดหามาและบันทึกผลลัพธ์ที่เกี่ยวข้อง รวมถึงความละเอียดของผง ปริมาณงาน การเปลี่ยนแปลงอุณหภูมิ และสภาวะการทำงาน ตามขอบเขตการทดสอบ
การเปรียบเทียบผลลัพธ์เหล่านี้กับข้อกำหนดเฉพาะเป้าหมายของลูกค้าจะช่วยประเมินว่าการกำหนดค่าอุปกรณ์ในปัจจุบันเหมาะสมกับการใช้งานหรือไม่ และจำเป็นต้องประเมินพารามิเตอร์การเจียรหรือสภาวะการทำความเย็นเพิ่มเติมหรือไม่
สำหรับปัญหาที่เกี่ยวข้องกับปัจจัยหลายประการ อาจจำเป็นต้องมีการทดสอบเพิ่มเติม การทดสอบครั้งเดียวไม่ควรถือเป็นข้อพิสูจน์ที่แน่ชัดถึงสาเหตุที่แท้จริง
การผลิตใบเจียรและใบมีดภายในองค์กร

สภาพของแผ่นเจียรและใบมีดส่งผลต่อรูปทรงการทำงานและประสิทธิภาพการเจียร Mao Yue ผลิตใบเจียรและใบมีดของตัวเอง ซึ่งช่วยรักษาการควบคุมกระบวนการผลิตและการตรวจสอบส่วนประกอบหลักเหล่านี้
เมื่อขนาดอนุภาคเปลี่ยนแปลงเมื่อเวลาผ่านไป การตรวจสอบพื้นผิวการทำงาน บันทึกการบริการส่วนประกอบ และผลการทดสอบผงสามารถประเมินร่วมกันได้ เพื่อพิจารณาว่าสภาพของส่วนประกอบอาจส่งผลต่อประสิทธิภาพการเจียรหรือไม่
หากหลักฐานที่มีอยู่ไม่เพียงพอที่จะเปลี่ยนส่วนประกอบ ควรตรวจสอบปัจจัยการปฏิบัติงานอื่นๆ ก่อน การเปรียบเทียบผลลัพธ์ก่อนและหลังการบำรุงรักษาหรือการเปลี่ยนสามารถให้พื้นฐานที่เชื่อถือได้มากขึ้นสำหรับการจัดการส่วนประกอบในอนาคต และช่วยหลีกเลี่ยงการเปลี่ยนจานเจียรเพียงเพราะผลลัพธ์ขนาดอนุภาคเดียวที่ผิดปกติ
จับคู่เงื่อนไขการบดกับผงเป้าหมาย

ความสม่ำเสมอของขนาดอนุภาคไม่เพียงแต่ขึ้นอยู่กับสภาพของจานเจียรเท่านั้น แต่ยังขึ้นอยู่กับช่องว่างของจานเจียร เงื่อนไขการป้อน การกำหนดค่าการทำความเย็น และการตั้งค่าการคัดกรองด้วย
Mao Yue สามารถประเมินการกำหนดค่าอุปกรณ์ที่เกี่ยวข้องและสภาวะการทำงานโดยพิจารณาจากคุณสมบัติของวัสดุของลูกค้า ขนาดอนุภาคเป้าหมาย และข้อกำหนดปริมาณงาน ในกรณีที่เงื่อนไขเอื้ออำนวย การเปรียบเทียบการกระจายขนาดอนุภาค ปริมาณงาน และอุณหภูมิก่อนและหลังการปรับเปลี่ยนจะช่วยตัดสินว่าการเปลี่ยนแปลงบรรลุผลตามที่ต้องการหรือไม่
หากความผิดปกติเกิดขึ้นจริงในระบบคัดกรองหรือการประมวลผลขั้นปลาย ควรตรวจสอบระบบที่เกี่ยวข้อง แทนที่จะปรับพารามิเตอร์ของจานเจียรต่อไป
แนวทางนี้อิงตามการทดสอบวัสดุจริงและข้อมูลการปฏิบัติงาน ช่วยให้ลูกค้าเลือกการกำหนดค่าอุปกรณ์ที่เหมาะสมและมาตรการแก้ไขปัญหา ในขณะเดียวกันก็ลดการปรับพารามิเตอร์ที่ไม่จำเป็นและการเปลี่ยนส่วนประกอบ
รับโซลูชันการบดมาสเตอร์แบทช์สีสำหรับวัสดุของคุณ
หากเครื่องบดมาสเตอร์แบทช์สีของคุณผลิตอนุภาคหยาบมากเกินไป สัดส่วนของความละเอียดที่ผิดปกติ การเกาะตัวของผง หรือการแปรผันของขนาดอนุภาคระหว่างชุด คุณสามารถให้ข้อมูลต่อไปนี้แก่ Mao Yue เพื่อประเมินข้อกำหนดการใช้งานเบื้องต้นของคุณได้:
-
ประเภทวัสดุ: ตัวพาโพลีเมอร์และรายละเอียดสูตรที่ทราบ
-
ขนาดฟีด: ขนาดอนุภาคหรือวัสดุดั้งเดิม
-
ขนาดอนุภาคเป้าหมาย: ขนาดตาข่ายที่ต้องการหรือช่วงขนาดอนุภาค
-
ปริมาณงานเป้าหมาย: ความสามารถในการประมวลผลที่คาดหวังเป็นกก./ชม.
-
ปัญหาปัจจุบัน: ปัญหาที่สังเกตได้ และเมื่อใดหรือที่ไหนเกิดขึ้นในกระบวนการผลิต
หากมี คุณยังสามารถให้ผลการทดสอบขนาดอนุภาค บันทึกอุณหภูมิ หรือตัวอย่างที่รวบรวมในขั้นตอนต่างๆ ของการทำงานได้ ข้อมูลนี้สามารถช่วยจำกัดสาเหตุที่เป็นไปได้ให้แคบลง และพิจารณาว่าจำเป็นต้องมีการทดสอบวัสดุจริงหรือไม่
ติดต่อเหมาเยว่ เพื่อหารือเกี่ยวกับโซลูชันการบดพลาสติกที่ปรับให้เหมาะกับวัสดุมาสเตอร์แบทช์สี ขนาดอนุภาคเป้าหมาย และข้อกำหนดในการผลิต