

 中文简体
บทนำ: ขนาดอนุภาคของผงที่มีความเสถียรเริ่มต้นด้วยกระบวนการบดที่มีความเสถียร
สำหรับการผลิตแบบโรโตโมลด์ ผง PE ไม่ใช่แค่การบดวัสดุให้ละเอียดเพียงพอเท่านั้น
ขนาดอนุภาคและการกระจายขนาดอนุภาคของผงโรโตโมลด์ PE อาจส่งผลต่อการป้อน การลำเลียง การกระจายของผงภายในแม่พิมพ์ การทำความร้อน การหลอมเหลว และการหลอมรวม
เมื่อสัดส่วนของอนุภาคหยาบและละเอียดแตกต่างกันในแต่ละชุด ความสามารถในการไหลของผง การป้อน การกระจายตัวของแม่พิมพ์ และพฤติกรรมการให้ความร้อนและการหลอมก็อาจได้รับผลกระทบเช่นกัน
เหตุใดขนาดอนุภาคของผง Rotomolding PE จึงไม่สอดคล้องกัน
ในกรณีที่ไม่ได้เกิดจากปัจจัยเดียว
ช่องว่างของแผ่นดิสก์เครื่องบด การสึกหรอของแผ่นดิสก์และใบมีด ความเสถียรในการป้อน ลักษณะวัตถุดิบ อุณหภูมิการบด การคัดกรอง และสภาวะการทำงาน ล้วนส่งผลต่อขนาดอนุภาคของผงขั้นสุดท้าย
ดังนั้น สำหรับโปรเซสเซอร์ PE และผู้ผลิตผงแบบโรโตโมลด์ คำถามสำคัญไม่ใช่เพียงว่าเครื่องบดสามารถผลิตผงละเอียดได้หรือไม่ แต่กระบวนการบดจะคงความเสถียรและผลิตผง PE อย่างต่อเนื่องภายในช่วงขนาดอนุภาคเป้าหมายได้หรือไม่
นี่คือเหตุผลว่าทำไมการออกแบบอุปกรณ์ การควบคุมกระบวนการ และการทดสอบวัสดุจริงจึงมีความสำคัญ
ขนาดอนุภาคของผง PE Rotomolding คืออะไร?
ขนาดอนุภาคหมายถึงขนาดของอนุภาคผงแต่ละอนุภาคที่เกิดขึ้นหลังจากบดวัสดุ PE
อย่างไรก็ตาม ในการผลิตจริง ไม่สามารถประเมินคุณภาพผง PE ตามค่าขนาดอนุภาคเดียวได้
จำเป็นต้องพิจารณาการกระจายขนาดอนุภาคด้วย อธิบายสัดส่วนของอนุภาคที่มีขนาดต่างกันภายในผง
ตัวอย่างเช่น ผงชุดหนึ่งอาจมีขนาดอนุภาคเฉลี่ยที่ตรงตามเป้าหมาย ในขณะที่ยังคงมีอนุภาคหยาบหรือละเอียดมากเกินไป
เพราะฉะนั้น พูดง่ายๆ ว่า
“เครื่องบดนี้สามารถผลิตผงขนาด 40 เมชได้”
อธิบายคุณภาพของผงได้ไม่ครบถ้วน
สำหรับการใช้งานแบบโรโตโมลด์ ควรพิจารณาปัจจัยหลายประการร่วมกัน:
-
ขนาดอนุภาคเป้าหมาย
-
การกระจายขนาดอนุภาค
-
ปริมาณอนุภาคหยาบ
-
ปรับเนื้อหา
-
ความสามารถในการไหลของผง
-
อุณหภูมิผง
-
ความมั่นคงในการให้อาหาร
-
ข้อกำหนดการสมัครขั้นสุดท้าย
ดังนั้นขนาดอนุภาคที่เสถียรจึงไม่ได้เป็นเพียงข้อกำหนดเฉพาะของเครื่องบดเท่านั้น เป็นส่วนหนึ่งของการควบคุมคุณภาพการผลิตโดยรวม

เหตุใดขนาดอนุภาคของผง PE Rotomolding จึงไม่สอดคล้องกัน
การเปลี่ยนแปลงขนาดอนุภาคผง Rotomolding PE ในระหว่างการผลิตมักเกี่ยวข้องกับหลายปัจจัย
ช่องว่างของแผ่นดิสก์เครื่องบดที่ไม่เสถียร
ช่องว่างระหว่างจานหมุนและจานคงที่ส่งผลโดยตรงต่อกระบวนการบด
หากช่องว่างใหญ่เกินไป อาจบดวัสดุได้ไม่เพียงพอ
หากช่องว่างเล็กเกินไป อาจเพิ่มภาระการบดและแรงเสียดทาน ส่งผลให้มีความละเอียดมากขึ้นและอุณหภูมิที่สูงขึ้น
ที่สำคัญกว่านั้น หากช่องว่างการบดเปลี่ยนแปลงระหว่างการทำงาน ขนาดอนุภาคผงสุดท้ายก็อาจเปลี่ยนแปลงเช่นกัน
ดังนั้น เครื่องบด PE ควรมีการออกแบบช่องว่างของแผ่นดิสก์ที่เชื่อถือได้และปรับได้
สำหรับการผลิตต่อเนื่อง การตั้ง Gap ครั้งเดียวนั้นไม่เพียงพอ สภาวะการบดต้องคงความเหมาะสมกับวัตถุดิบและเป้าหมายการผลิต โดยสามารถปรับช่องว่างได้เมื่อจำเป็น
การสึกหรอของแผ่นดิสก์และใบมีด
ส่วนประกอบการบดแกนหลักของเครื่องบดพลาสติกต้องเผชิญกับแรงเสียดทานอย่างต่อเนื่องและแรงทางกลระหว่างการทำงาน
เมื่อเวลาทำงานเพิ่มขึ้น พื้นผิวการทำงานของจานและใบมีดจะค่อยๆ สึกหรอ และรูปทรงดั้งเดิมอาจเปลี่ยนแปลงไป
สิ่งนี้อาจส่งผลต่อ:
-
ประสิทธิภาพการบดละเอียด
-
เวลาที่อยู่อาศัยของวัสดุ
-
ขนาดอนุภาคของผง
-
รูปร่างอนุภาค
-
การใช้พลังงาน
-
อุณหภูมิสูงขึ้น
เครื่องจักรใหม่อาจผลิตผงเป้าหมายได้อย่างสม่ำเสมอ ในขณะที่ประสิทธิภาพของผงอาจเปลี่ยนแปลงหลังจากการทำงานเป็นเวลานาน
ดังนั้นควรประเมินการสึกหรอของแผ่นดิสก์และใบมีดร่วมกับความเสถียรของขนาดอนุภาค
คำถามสำคัญไม่ใช่แค่:
“ความแข็งของใบมีดคืออะไร?”
คำถามที่สำคัญกว่านั้นคือ:
“อุปกรณ์สามารถรักษาสภาวะการบดให้เสถียรและข้อมูลจำเพาะของผงเป้าหมายหลังจากการผลิตอย่างต่อเนื่องได้หรือไม่”
นี่คือเหตุผลว่าทำไมวัสดุใบมีด การรักษาความร้อน ความแม่นยำในการตัดเฉือน การปรับสมดุลแบบไดนามิก และการบำรุงรักษาจึงมีความสำคัญ
การป้อนที่ไม่เสถียรทำให้เกิดความผันผวนในการบดปริมาณ
แม้ว่าเครื่องบดจะได้รับการปรับอย่างเหมาะสมแล้ว การป้อนที่ไม่เสถียรก็ยังสามารถทำให้เกิดความผันผวนในผงสุดท้ายได้
หากจู่ๆ มีวัสดุมากเกินไปเข้าไปในห้องบด ปริมาณการบดอาจเพิ่มขึ้นอย่างรวดเร็ว
หากอัตราการป้อนลดลงกะทันหัน อุปกรณ์จะทำงานภายใต้สภาวะโหลดที่แตกต่างกัน
การเปลี่ยนแปลงเหล่านี้อาจส่งผลต่อ:
-
ประสิทธิภาพการบดละเอียด
-
เวลาที่อยู่อาศัยของวัสดุ
-
อุณหภูมิ
-
การกระจายขนาดอนุภาค
-
ผลผลิตจริง
ดังนั้นสำหรับการผลิตผงโรโตโมลด์ PE การป้อนที่เสถียรจึงเป็นส่วนหนึ่งของการควบคุมขนาดอนุภาคด้วย
ระบบป้อนที่เสถียรช่วยรักษาการไหลของวัสดุที่ต่อเนื่องและควบคุมได้มากขึ้นไปยังห้องบด
วัตถุดิบ PE ที่แตกต่างกันมีลักษณะแตกต่างกัน
วัตถุดิบ PE ที่แตกต่างกันไม่จำเป็นต้องมีพฤติกรรมเหมือนกันในระหว่างการบด
วัสดุ PE อาจแตกต่างกันใน:
-
ความแข็ง
-
ลักษณะการหลอมละลาย
-
ขนาดอนุภาคดั้งเดิม
-
ความชื้นหรือสารปนเปื้อน
-
เนื้อหาเสริม
-
อุณหภูมิของวัสดุ
-
ความหนาแน่นเป็นกลุ่ม
เม็ด PE, PE รีไซเคิล, การตัดขอบฟิล์ม และของเสียจากการผลิตอาจต้องมีเงื่อนไขการบดที่แตกต่างกัน
ดังนั้น การใช้การตั้งค่าอุปกรณ์เดียวกันทุกประการสำหรับวัสดุ PE ทั้งหมดจึงไม่ได้ให้ผลลัพธ์ที่เป็นผงเหมือนกันเสมอไป
วิธีการที่เชื่อถือได้มากกว่าคือการทดสอบวัสดุจริง จากนั้นจึงกำหนดพารามิเตอร์การบดที่เหมาะสม
อุณหภูมิการเจียรที่มากเกินไปอาจส่งผลต่อสภาพของผง
PE สร้างความร้อนผ่านการเสียดสีระหว่างการบดด้วยเครื่องจักรความเร็วสูง
หากอุณหภูมิสูงเกินไป PE อาจอ่อนตัวลง ทำให้ยากสำหรับวัสดุที่จะรักษาลักษณะการเจียรตามที่ต้องการ
อุณหภูมิที่มากเกินไปอาจทำให้ขึ้นอยู่กับวัสดุและสภาพการใช้งาน:
-
การรวมตัวของผง
-
การร้อยเชือกหรือการยึดเกาะของวัสดุ
-
ความสามารถในการไหลลดลง
-
ขนาดอนุภาคไม่สม่ำเสมอ
-
ประสิทธิภาพการคัดกรองลดลง
ดังนั้นควรคำนึงถึงการควบคุมอุณหภูมิควบคู่ไปกับการควบคุมขนาดอนุภาค
การทำความเย็นไม่ใช่วิธีแก้ปัญหาทุกปัญหาขนาดอนุภาค แต่อาจเป็นส่วนสำคัญในการรักษากระบวนการบด PE ให้เสถียร
การคัดกรองส่งผลต่อการกระจายขนาดอนุภาคขั้นสุดท้าย
การบดเพียงอย่างเดียวไม่ได้ทำให้เกิดการกระจายขนาดอนุภาคขั้นสุดท้ายที่เสถียรโดยอัตโนมัติ
ขั้นตอนการคัดกรองจะกำหนดว่าอนุภาคใดจะเข้าสู่ผลิตภัณฑ์ผงขั้นสุดท้าย
หากเงื่อนไขการคัดกรองเปลี่ยนแปลง สัดส่วนของอนุภาคหยาบและละเอียดในผงสุดท้ายก็อาจเปลี่ยนแปลงเช่นกัน
ดังนั้นระบบการผลิตผง PE ที่สมบูรณ์ควรพิจารณา:
การให้อาหาร → การบด → การทำความเย็น → การคัดกรอง → การเก็บผง
แทนที่จะมุ่งความสนใจไปที่เครื่องบดเพียงอย่างเดียว
คู่มือการแก้ไขปัญหาขนาดอนุภาคของผง PE
เมื่อขนาดอนุภาคเปลี่ยนแปลงในระหว่างการผลิต ขั้นตอนหนึ่งคือการระบุว่าส่วนใดของกระบวนการที่ทำให้เกิดการเปลี่ยนแปลง
แนวทางการแก้ไขปัญหานี้สามารถช่วยระบุได้ว่าความแปรผันนั้นมาจากขั้นตอนการบด การป้อน การทำความเย็น หรือการคัดกรอง
วิธีการปรับปรุงความเสถียรของขนาดอนุภาคของผง Rotomolding PE
เมื่อระบุสาเหตุที่เป็นไปได้แล้ว วิธีการควบคุมขนาดอนุภาคจะชัดเจนยิ่งขึ้น
ควบคุมช่องว่างของแผ่นดิสก์ Pulverizer

ช่องว่างของดิสก์ที่เสถียรและปรับได้สามารถปรับได้ตามวัตถุดิบ PE ขนาดอนุภาคป้อน ขนาดผงเป้าหมาย และเอาต์พุตที่ต้องการ อย่าเพียงแค่ไล่ตามช่องว่างที่เล็กลง เป้าหมายควรบรรลุถึงขนาดอนุภาคเป้าหมายอย่างสม่ำเสมอ
ใช้ส่วนประกอบการบดที่ทนต่อการสึกหรอ

ตรวจสอบการสึกหรอของแผ่นดิสก์และใบมีดเป็นประจำ และบำรุงรักษาหรือเปลี่ยนใหม่เมื่อจำเป็น
รักษาการป้อนวัสดุให้มีเสถียรภาพ

ขึ้นอยู่กับข้อกำหนดของวัตถุดิบและการผลิต สามารถใช้ระบบป้อนอัตโนมัติ ระบบสั่น แนวตั้ง สุญญากาศ หรือกำจัดเหล็ก เพื่อรักษาการไหลของวัสดุที่เสถียรเข้าไปในห้องบด
ควบคุมอุณหภูมิการบด

เลือกการระบายความร้อนด้วยอากาศ การระบายความร้อนด้วยน้ำ หรือการระบายความร้อนด้วยอากาศตามวัสดุและเอาต์พุตที่ต้องการ และตรวจสอบอุณหภูมิในการทำงาน
ควบคุมผงขั้นสุดท้ายผ่านการคัดกรอง

ผงสุดท้ายควรได้รับการประเมินหลังจากการคัดกรอง แทนที่จะพิจารณาเฉพาะผงที่ออกมาจากห้องบดโดยตรง
การคัดกรองสามารถช่วยแยก:
-
อนุภาคหยาบ
-
อนุภาคขนาดเป้าหมาย
-
ค่าปรับที่มากเกินไป
ซึ่งจะช่วยควบคุมการกระจายขนาดอนุภาคของผงขั้นสุดท้ายได้ดียิ่งขึ้น
ควรกำหนดข้อกำหนดการกรองที่เหมาะสมตามขนาดผงเป้าหมายและการใช้งานขั้นสุดท้าย
40 Mesh เพียงพอที่จะกำหนดคุณภาพผง PE หรือไม่
“เครื่องของคุณสามารถผลิตผงขนาด 40 เมชได้หรือไม่”
นี่เป็นคำถามที่พบบ่อยเมื่อลูกค้าเลือกเครื่องบด PE
คำถามนี้สำคัญ แต่การใช้ 40 mesh เพียงอย่างเดียวไม่ได้กำหนดคุณภาพของผงได้ครบถ้วน
ผงทั้งสองชนิดอาจอธิบายได้ว่าเป็น 40 mesh ในขณะที่การกระจายขนาดอนุภาคตามจริงอาจแตกต่างกันได้
ตัวอย่างเช่น ผงชนิดหนึ่งอาจมีอนุภาคหยาบในสัดส่วนที่สูงกว่า ในขณะที่อีกผงหนึ่งอาจมีอนุภาคละเอียดมากกว่า
ดังนั้นควรประเมินผง PE ตามพารามิเตอร์หลายตัว:
แนวทางนี้ให้การประเมินผง PE ในทางปฏิบัติมากกว่าการเปรียบเทียบข้อกำหนดเฉพาะของตาข่ายเดี่ยว
ต้องการผง rotomolding PE 40 ตาข่ายหรือไม่
อย่าเลือกเครื่องบดตามขนาดตาข่ายเพียงอย่างเดียว ส่งวัสดุ PE และขนาดอนุภาคเป้าหมายของคุณมาให้เราเพื่อทำการทดสอบ
เหมาหยูจัดการกับขนาดอนุภาคของผง PE Rotomolding ที่ไม่สอดคล้องกันอย่างไร
การผลิตส่วนประกอบบดแกนภายในองค์กร

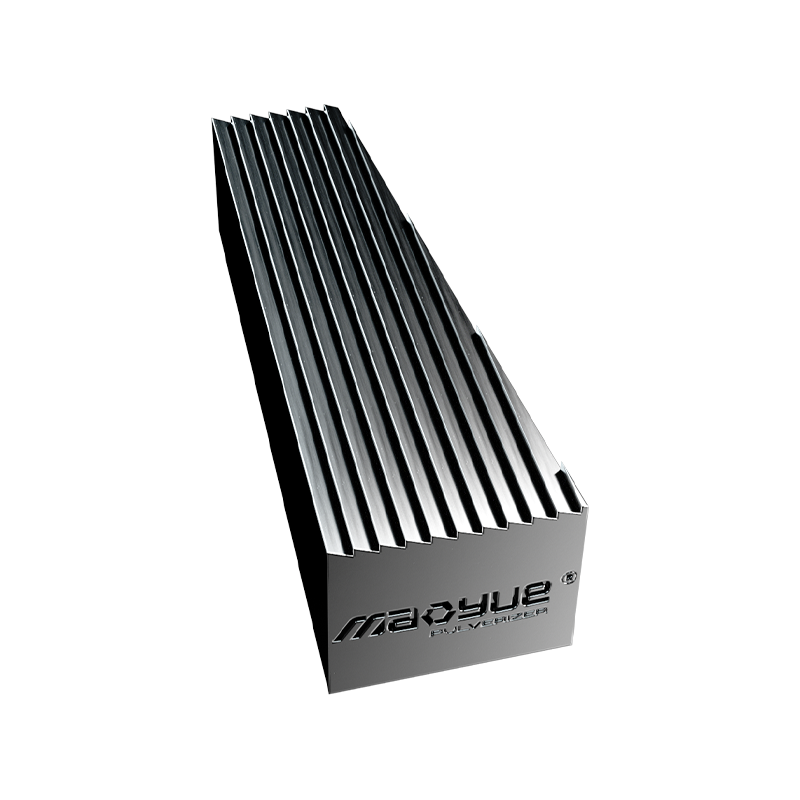
Mao Yue ผลิตจานบดและใบมีดของตัวเอง โดยสามารถควบคุมการพัฒนาแม่พิมพ์ การตัดเฉือน การประมวลผลขอบ และการตรวจสอบ ซึ่งช่วยรักษาความแม่นยำในการตัดเฉือนและรูปทรงการทำงานของส่วนประกอบบดแกน
การตัดเฉือนที่แม่นยำและการปรับสมดุลแบบไดนามิก
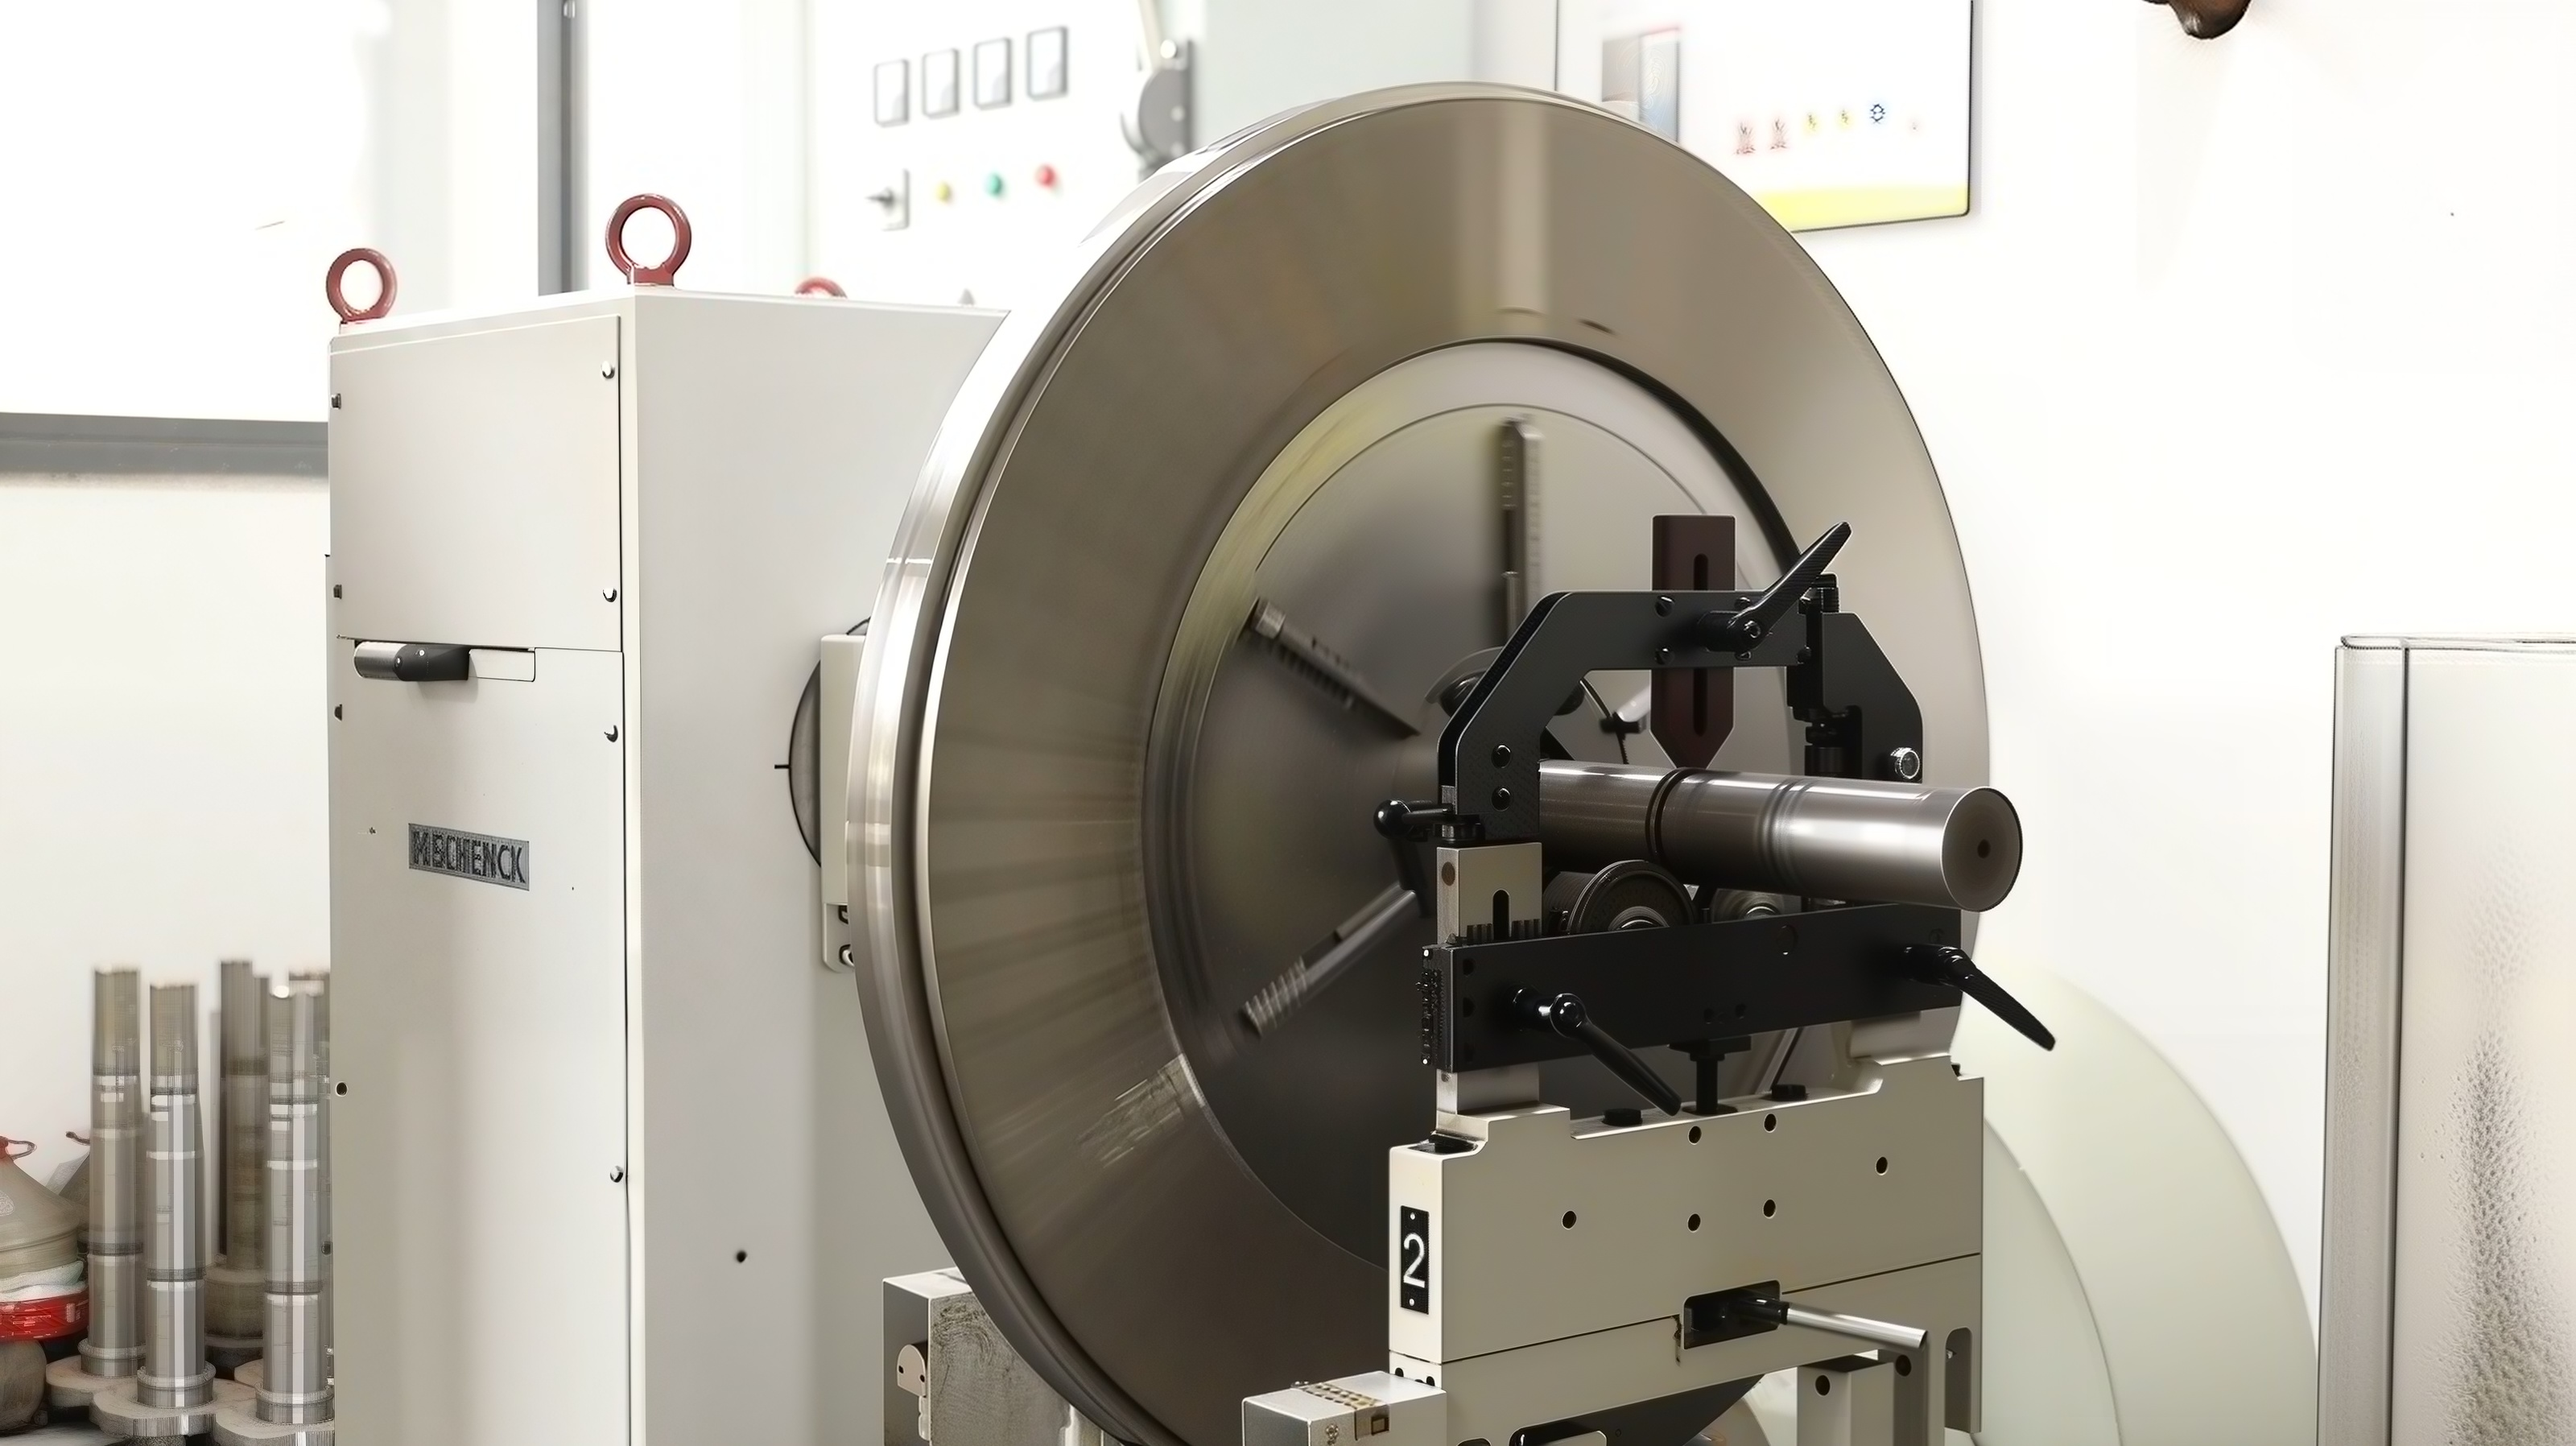
จานบดจำเป็นต้องรักษารูปทรงและความสมดุลให้คงที่ระหว่างการทำงานที่ความเร็วสูง Mao Yue ใช้เครื่องจักรที่มีความแม่นยำและการปรับสมดุลแบบไดนามิกเพื่อลดความแปรปรวนในการทำงานและช่วยรักษาสภาวะการบดให้คงที่
ควบคุมกระบวนการทั้งหมด ไม่ใช่แค่พารามิเตอร์เดียว
เหมา เยว่ไม่ได้เลือกอุปกรณ์ตามเส้นผ่านศูนย์กลางของจานเบรก กำลังมอเตอร์ หรือขนาดตาข่ายเป้าหมายเท่านั้น แต่กระบวนการบดที่สมบูรณ์จะได้รับการประเมินตามการป้อน ช่องว่างของแผ่นดิสก์ สภาพส่วนประกอบ อุณหภูมิ การคัดกรอง และการทดสอบวัสดุจริง
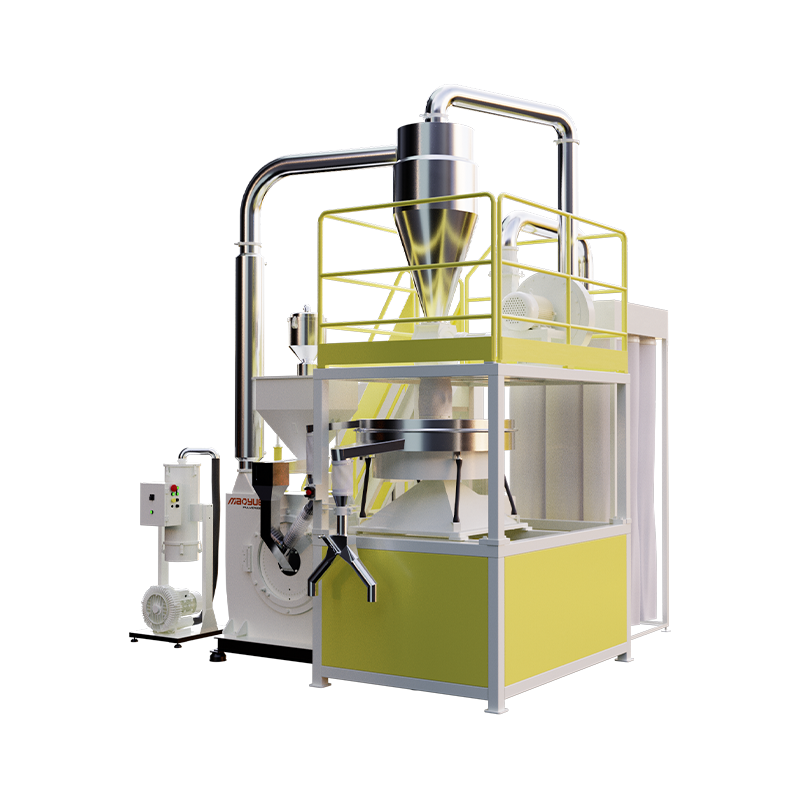
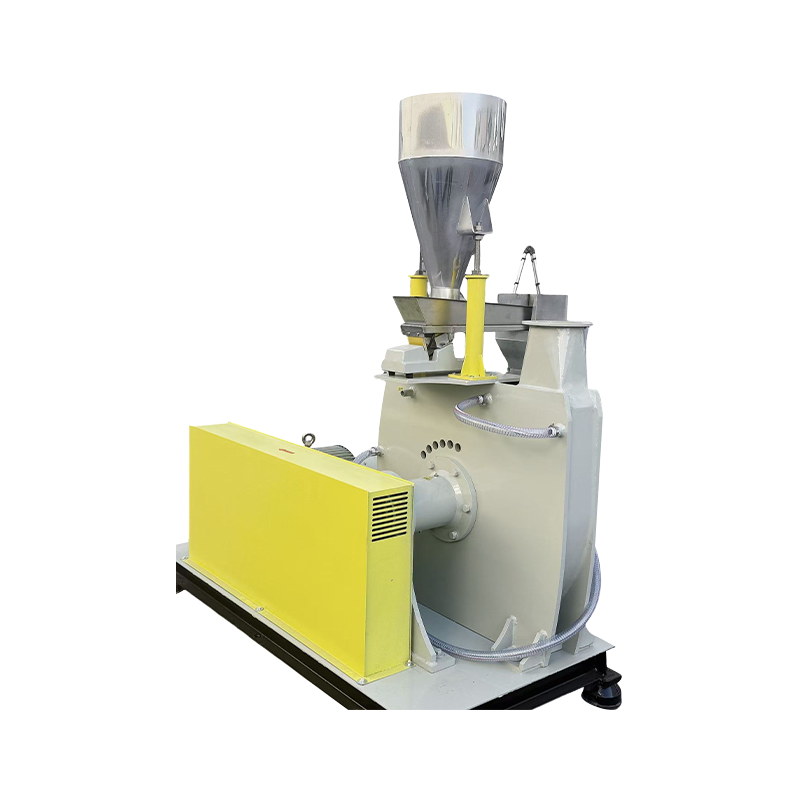
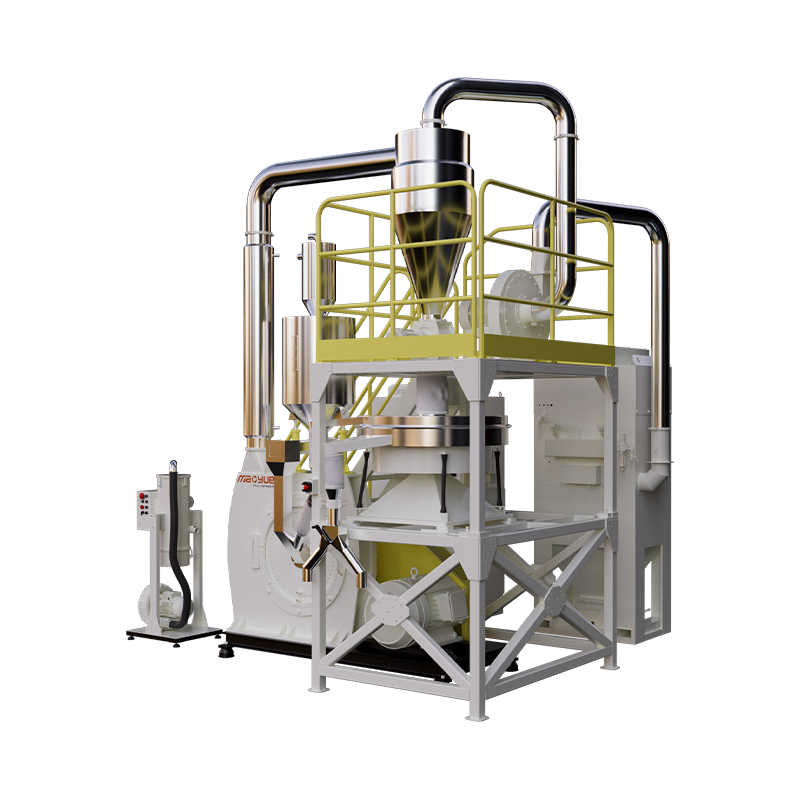
เครื่องบด PE Mao Yue: การควบคุมความคงตัวของผงทั่วทั้งระบบ
Mao Yue ไม่ได้มุ่งเน้นไปที่พารามิเตอร์เครื่องบดเพียงตัวเดียว แต่มุ่งเน้นไปที่กระบวนการบด PE ที่สมบูรณ์
ระบบสามารถรวม: ขึ้นอยู่กับความต้องการของโครงการ
การให้อาหาร → การกำจัดเหล็ก → การบด → การระบายความร้อนด้วยอากาศ / น้ำ → การคัดกรอง → การแยกพายุไซโคลน → การเก็บฝุ่น → การเก็บผง

เหตุใดจึงต้องทดสอบวัสดุ PE จริงก่อนเลือกเครื่องบด
วัตถุดิบ PE ที่แตกต่างกันอาจมีพฤติกรรมแตกต่างกันในระหว่างกระบวนการบด ด้วยเหตุนี้ การกำหนดค่าอุปกรณ์เดียวกันจึงอาจให้ผลลัพธ์ที่แตกต่างกันด้วยวัสดุที่แตกต่างกัน
การทดสอบวัสดุจริงก่อนการเลือกอุปกรณ์ขั้นสุดท้ายทำให้มีวิธีประเมินประสิทธิภาพการบดและสภาวะการทำงานได้โดยตรงมากขึ้น
Mao Yue สามารถทดสอบและประเมินวัสดุ PE ของคุณตามข้อมูลต่อไปนี้:
-
วัสดุ PE และขนาดอนุภาคฟีด
-
เป้าหมายตาข่ายผงหรือขนาดอนุภาค
-
เอาท์พุทที่จำเป็น
-
ชั่วโมงการทำงานต่อวัน
-
แอปพลิเคชัน rotomolding ขั้นสุดท้าย
-
ปัญหาเรื่องแป้งในปัจจุบัน
การทดสอบมุ่งเน้นไปที่:
-
ความละเอียดของผงและการกระจายขนาดอนุภาค
-
กำลังการผลิต
-
อุณหภูมิสูงขึ้น
-
ประสิทธิภาพการให้อาหาร
-
ประสิทธิภาพการเก็บผง
จากผลการทดสอบ จึงสามารถกำหนดโครงร่างเครื่องบด วิธีการทำความเย็น และสภาวะการทำงานที่เหมาะสมยิ่งขึ้นได้
สำหรับ PE รีไซเคิลและวัสดุที่มีลักษณะเฉพาะที่แตกต่างกันอย่างมาก การทดสอบวัสดุจริงจะมีประโยชน์อย่างยิ่ง
คำถามที่พบบ่อย
ผง Rotomolding PE ที่ละเอียดกว่าดีกว่าเสมอหรือไม่?
ไม่ ขนาดอนุภาคผงที่เหมาะสมขึ้นอยู่กับวัตถุดิบ สภาวะการประมวลผล แม่พิมพ์ และการใช้งานขั้นสุดท้าย สิ่งสำคัญคือการบรรลุการกระจายขนาดอนุภาคที่มั่นคงซึ่งตรงตามข้อกำหนดการใช้งาน แทนที่จะเพียงแต่ผลิตผงที่มีความละเอียดมากขึ้น
การสึกหรอของใบมีดส่งผลต่อขนาดอนุภาคของผง PE ได้หรือไม่
ใช่. การสึกหรอของใบมีดและจานสามารถเปลี่ยนรูปทรงการทำงานได้ ซึ่งอาจค่อยๆ ส่งผลต่อประสิทธิภาพการบดและขนาดอนุภาคขั้นสุดท้ายของผง
ฉันจะควบคุมอุณหภูมิระหว่างการบดด้วย PE ได้อย่างไร
ความสามารถในการทำความเย็นควรสอดคล้องกับวัตถุดิบและผลผลิตที่ต้องการ ขึ้นอยู่กับเงื่อนไขการผลิตจริง สามารถใช้การระบายความร้อนด้วยอากาศ การระบายความร้อนด้วยน้ำ หรือการระบายความร้อนด้วยอากาศได้
ฉันจะเลือกเครื่องบด PE ที่เหมาะสมได้อย่างไร
เริ่มต้นด้วยวัตถุดิบจริง ขนาดอนุภาคเป้าหมาย ผลลัพธ์ที่ต้องการ ชั่วโมงทำงาน และการใช้งานขั้นสุดท้าย การทดสอบวัสดุจริงก่อนการเลือกอุปกรณ์ขั้นสุดท้ายสามารถให้พื้นฐานที่เชื่อถือได้มากขึ้นในการเลือกเครื่องบดที่เหมาะสม
เหมาหยูสามารถทดสอบวัสดุ PE ของฉันได้หรือไม่
ใช่. คุณสามารถจัดเตรียมตัวอย่างวัสดุ PE, ขนาดอนุภาคผงเป้าหมาย, ผลลัพธ์ที่ต้องการ, ชั่วโมงการทำงานต่อวัน และการใช้งานขั้นสุดท้าย เหมา เยว่สามารถทดสอบวัสดุจริงเพื่อประเมินประสิทธิภาพการบดและหารือเกี่ยวกับการกำหนดค่าอุปกรณ์ที่เหมาะสม
อะไรทำให้เกิดอนุภาคหยาบมากขึ้นในผง PE Rotomolding
สาเหตุที่พบบ่อย ได้แก่ ช่องว่างของแผ่นดิสก์มากเกินไป การสึกหรอของแผ่นดิสก์หรือใบมีด การเปลี่ยนแปลงเงื่อนไขการป้อน และการเปลี่ยนแปลงเงื่อนไขการคัดกรอง ควรระบุสาเหตุโดยพิจารณาจากเวลาในการผลิต การเปลี่ยนแปลงคุณภาพผง และสภาพการทำงานของอุปกรณ์
ขนาดอนุภาคของผง PE Rotomolding ของคุณเสถียรหรือไม่?
หากผงโรโตโมลด์ PE ของคุณแสดงการเปลี่ยนแปลงแบบชุดต่อชุด อนุภาคหยาบมากเกินไป ความละเอียดมากเกินไป การป้อนที่ไม่เสถียร หรือความผันผวนของเอาต์พุต ปัญหาอาจไม่ได้อยู่ที่ตัวผงเอง
คำถามที่สำคัญกว่านั้นคือ:
ความแปรผันของขนาดอนุภาคเกิดขึ้นที่ใดในกระบวนการบด
เราสามารถประเมินได้:
-
ขนาดตาข่ายเป้าหมาย
-
ลักษณะวัตถุดิบ
-
เอาท์พุทที่จำเป็น
-
วิธีการทำความเย็น
-
การกำหนดค่าเครื่องบด
-
การทดสอบวัสดุจริง
Mao Yue สามารถทดสอบวัสดุ PE จริงของคุณ ประเมินกระบวนการบด และหารือเกี่ยวกับการกำหนดค่าเครื่องบด PE ที่เหมาะสมตามผลการทดสอบ
กำลังมองหาเครื่องบด PE ที่สามารถผลิตผงโรโตโมลด์ที่มีความเสถียรอยู่ใช่ไหม? ทดสอบวัสดุจริงของคุณก่อนเลือกอุปกรณ์ขั้นสุดท้าย