

 中文简体
ในระหว่างเครื่องบดมาสเตอร์แบทช์สี เครื่องจักรอาจรักษากำลังผลิตตามปกติเมื่อเริ่มต้น แต่การผลิตอาจค่อยๆ ลดลงหลังจากช่วงระยะเวลาของการดำเนินการต่อเนื่อง ในกรณีอื่นๆ สภาพการทำงานอาจไม่เปลี่ยนแปลง แต่ปริมาณผงที่รวบรวมจะแตกต่างกันไปในแต่ละช่วงการผลิต
ผลผลิตที่ไม่เสถียรทำให้การวางแผนการผลิต การประเมินกำลังการผลิตจริง และการจัดการการผลิตอย่างต่อเนื่องทำได้ยากขึ้น อย่างไรก็ตาม การลดลงของผงที่รวบรวมในขั้นตอนสุดท้ายไม่ได้หมายความว่ามอเตอร์ของเครื่องบดไม่มีกำลังเพียงพอหรือจานเจียรสึกหรอเสมอไป
สาเหตุที่เป็นไปได้ ได้แก่ การป้อนที่ไม่เสถียร การยึดเกาะของวัสดุ การเปลี่ยนแปลงสภาพของจานเจียร ความผันผวนของอุณหภูมิ และการอุดตันในระบบระบายออกหรือรวบรวมผง การแก้ไขปัญหาควรเริ่มต้นด้วยการระบุขั้นตอนที่รับผิดชอบต่อการเปลี่ยนแปลง ก่อนที่จะตัดสินใจว่าจะปรับพารามิเตอร์การทำงานหรือเปลี่ยนส่วนประกอบ
อะไรคือสัญญาณทั่วไปของเอาต์พุตเครื่องบดมาสเตอร์แบทช์สีที่ไม่เสถียร?
ระยะเวลาและลักษณะของการเปลี่ยนแปลงเอาต์พุตสามารถช่วยจำกัดสาเหตุที่เป็นไปได้ให้แคบลง
อาการเหล่านี้เป็นการแก้ไขปัญหามากกว่าการวินิจฉัยขั้นสุดท้าย บันทึกการปฏิบัติงานและสภาพวัสดุจริงต้องได้รับการตรวจสอบเพื่อระบุสาเหตุที่แท้จริง
สาเหตุทั่วไปของความผันผวนของเอาต์พุตในเครื่องบดมาสเตอร์แบทช์สี
การป้อนไม่เสถียรหรืออัตราการป้อนและกำลังการประมวลผลไม่ตรงกัน

การป้อนที่ไม่เพียงพอจะจำกัดปริมาณงานที่แท้จริงของเครื่องจักร ในขณะที่การเปลี่ยนแปลงอัตราการป้อนบ่อยครั้งอาจทำให้เกิดความผันผวนในการบดและเอาต์พุต
สิ่งที่ต้องตรวจสอบ:
-
ไม่ว่าการป้อนวัสดุจะต่อเนื่องหรือได้รับผลกระทบจากการเชื่อม การอุดตัน หรือการหยุดชะงักเป็นระยะๆ
-
การเปลี่ยนแปลงของอัตราการป้อนตรงกับการเปลี่ยนแปลงของเอาต์พุตหรือไม่
-
สภาวะการป้อนปัจจุบันเหมาะสมกับรูปแบบวัสดุและความสามารถในการประมวลผลของเครื่องหรือไม่
การดำเนินการที่แนะนำ:
ขั้นแรก ให้ตรวจสอบสภาพการทำงานของระบบป้อนอาหาร จากนั้นปรับอัตราการป้อนตามประสิทธิภาพการประมวลผลจริง หากผลผลิตยังคงลดลงหลังจากการป้อนมีเสถียรภาพ ให้ตรวจสอบกระบวนการบดและระบบปลายน้ำ แทนที่จะเพิ่มอัตราการป้อนเพียงอย่างเดียว
การยึดเกาะของวัสดุหรือการเกาะตัวของผง
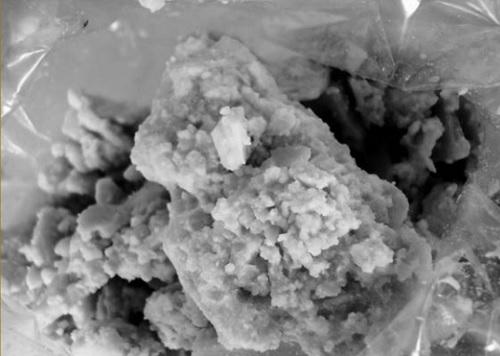
ตัวพาโพลีเมอร์ สูตร และสารเติมแต่งที่แตกต่างกันอาจส่งผลต่อลักษณะการอ่อนตัว การยึดเกาะ และการไหลของวัสดุมาสเตอร์แบทช์สี หากวัสดุเกาะติดกับพื้นผิวของแผ่นเจียรหรือผนังด้านในของห้องเจียร วัสดุนั้นอาจค่อยๆ สะสมและรบกวนการประมวลผลและการปล่อยอย่างต่อเนื่อง
สิ่งที่ต้องตรวจสอบ:
-
ไม่ว่าการสะสมของวัสดุที่มองเห็นได้จะเกิดขึ้นบนจานเจียรหรือภายในห้องเจียรหรือไม่
-
ไม่ว่าผงที่ปล่อยออกมาจะมีการจับตัวเป็นก้อนหรือไม่
-
ไม่ว่าประสิทธิภาพในการประมวลผลจะเปลี่ยนไปหลังจากชุดวัสดุหรือสูตรผสมเปลี่ยนไปหรือไม่
การดำเนินการที่แนะนำ:
ประเมินอุณหภูมิ การป้อน และสภาวะความเย็นที่เกี่ยวข้องกับตำแหน่งของการสะสมตัวของวัสดุและสภาพของวัสดุที่สังเกตได้ สำหรับสูตรที่ทำให้เกิดการยึดเกาะซ้ำๆ ให้ทำการทดสอบวัสดุเพื่อระบุสภาวะการประมวลผลที่เหมาะสม แทนที่จะถือว่าอัตราการป้อนที่ต่ำกว่าเป็นวิธีการแก้ปัญหาสากล
ช่องว่างของจานเจียรที่ไม่ถูกต้องหรือการสึกหรอของส่วนประกอบที่สำคัญ

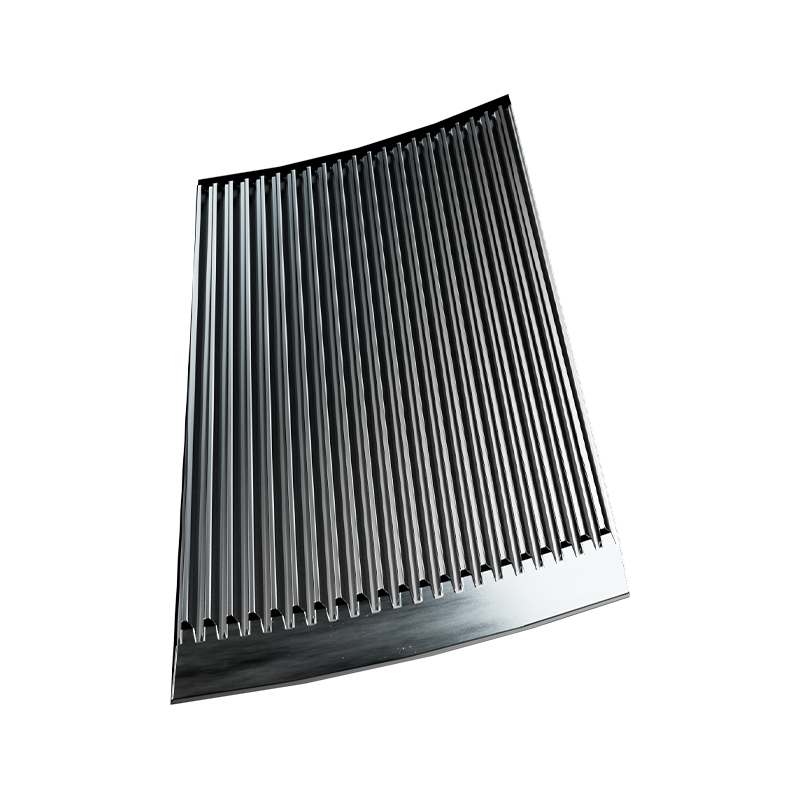
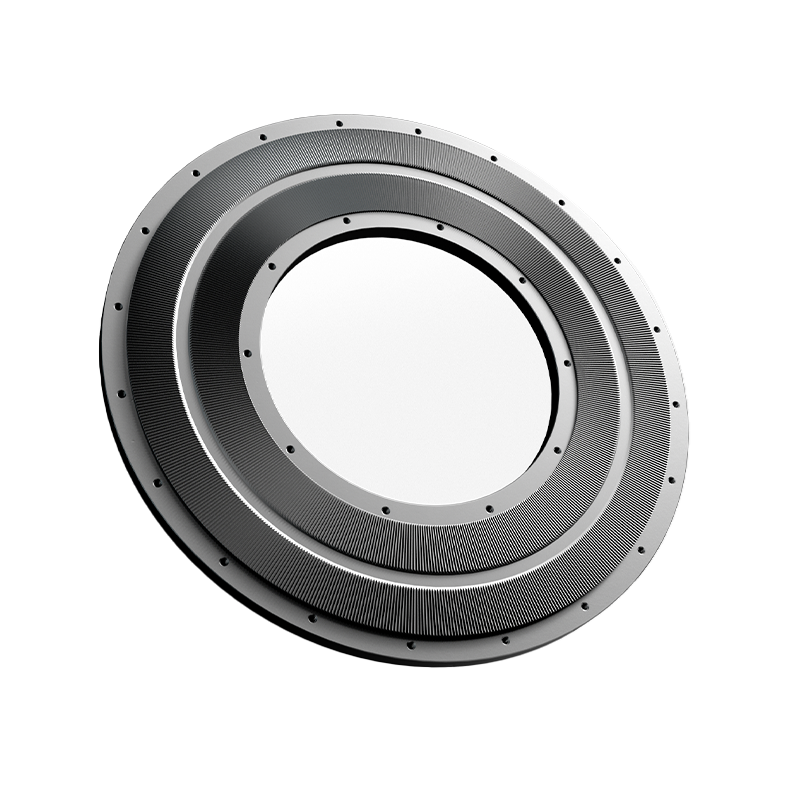
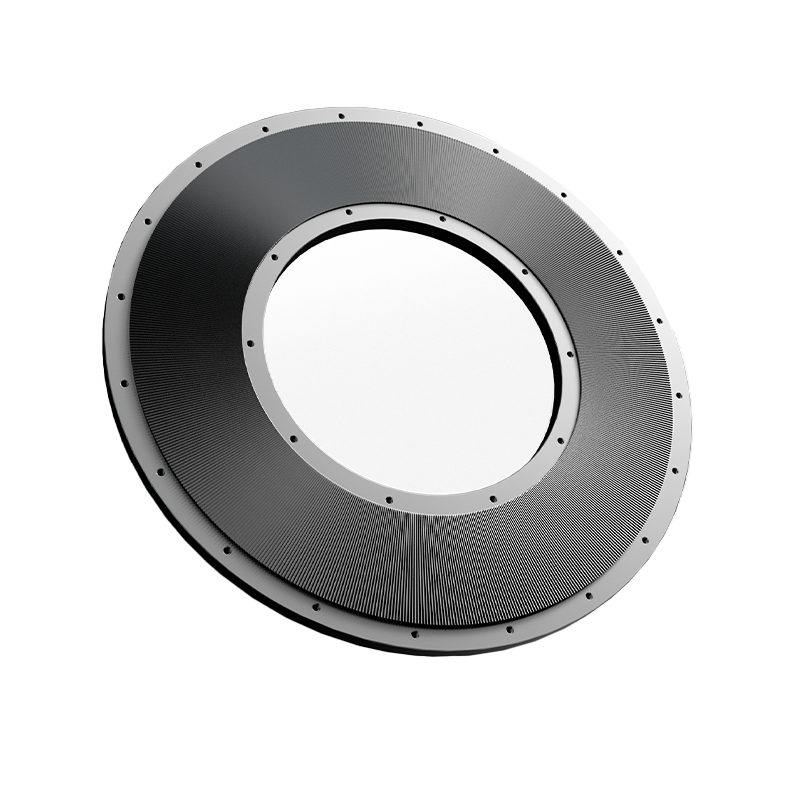
ช่องว่างของแผ่นเจียรและสภาพพื้นผิวการทำงานส่งผลต่อกระบวนการเจียรและความละเอียดของผงที่ได้ การตั้งค่าช่องว่างที่ไม่เหมาะสม การสึกหรอของแผ่นดิสก์ หรือความเสียหายของพื้นผิวอาจทำให้ประสิทธิภาพการประมวลผลของเครื่องเปลี่ยนแปลงไป
อย่างไรก็ตาม ผลผลิตที่ลดลงเพียงอย่างเดียวไม่ได้พิสูจน์ว่าจานเจียรชำรุดหรือจำเป็นต้องเปลี่ยนใหม่
วิธีการวินิจฉัยปัญหา:
-
ตรวจสอบว่าช่องว่างของจานเจียรตรงตามข้อกำหนดการใช้งานและการบำรุงรักษาของเครื่องจักรแต่ละรุ่น
-
ตรวจสอบพื้นผิวจานเจียรเพื่อดูการสึกหรอหรือความเสียหายที่ผิดปกติ
-
เปรียบเทียบความละเอียดของผงและการกระจายขนาดอนุภาคก่อนและหลังการเปลี่ยนแปลงเอาต์พุต
-
หากการสั่นสะเทือนหรือเสียงรบกวนผิดปกติเกิดขึ้นพร้อมกัน ให้ดำเนินการตรวจสอบเพิ่มเติมตามขั้นตอนการบำรุงรักษาของเครื่อง
การดำเนินการที่แนะนำ:
หลังจากปิดเครื่องและปฏิบัติตามขั้นตอนด้านความปลอดภัยและการบำรุงรักษาที่จำเป็นแล้ว ให้ตรวจสอบจานเจียรและส่วนประกอบที่เกี่ยวข้อง และตรวจสอบการตั้งค่าช่องว่าง เปรียบเทียบผลการทดสอบก่อนและหลังการปรับเปลี่ยนใดๆ ปรับหรือเปลี่ยนส่วนประกอบเฉพาะเมื่อผลการตรวจสอบระบุว่าสภาพหรือการตั้งค่าช่องว่างอาจส่งผลต่อประสิทธิภาพการผลิต
การระบายความร้อนไม่เพียงพอหรือการควบคุมอุณหภูมิไม่เสถียร

ความร้อนที่เกิดขึ้นระหว่างการบดจะได้รับผลกระทบจากคุณสมบัติของวัสดุ สภาวะการประมวลผล และภาระของเครื่องจักร สำหรับวัสดุที่อ่อนตัวได้ง่าย การเปลี่ยนแปลงของอุณหภูมิอาจส่งผลต่อประสิทธิภาพการยึดเกาะและการปล่อยประจุเพิ่มเติม
อุณหภูมิที่เพิ่มขึ้นไม่ได้บ่งชี้ถึงความล้มเหลวของระบบทำความเย็นเสมอไป นอกจากนี้ยังอาจเกี่ยวข้องกับการเปลี่ยนแปลงปริมาณการป้อนหรือคุณสมบัติของวัสดุอีกด้วย
สิ่งที่ต้องตรวจสอบ:
-
ไม่ว่าอุณหภูมิของวัสดุหรือห้องบดจะแตกต่างกันอย่างมีนัยสำคัญทั้งก่อนและหลังการเปลี่ยนแปลงเอาต์พุต
-
ไม่ว่าระบบระบายความร้อนด้วยอากาศและน้ำเย็นจะทำงานอย่างถูกต้องหรือไม่
-
ไม่ว่าช่องทางการระบายความร้อนจะถูกปิดกั้นหรือประสิทธิภาพการทำความเย็นที่แท้จริงมีการเปลี่ยนแปลงหรือไม่
การดำเนินการที่แนะนำ:
เปรียบเทียบบันทึกอุณหภูมิกับผลผลิต การยึดเกาะของวัสดุ และสภาวะการป้อน หากอุณหภูมิเพิ่มขึ้นควบคู่ไปกับการเปลี่ยนแปลงประสิทธิภาพการประมวลผล ให้ตรวจสอบความสามารถในการทำความเย็นและสภาวะการทำงานที่เกี่ยวข้องเพื่อตรวจสอบสาเหตุ
การคายประจุหรือการเก็บผงแบบจำกัด

ผลลัพธ์ที่รวบรวมได้ในขั้นสุดท้ายไม่เพียงแต่ขึ้นอยู่กับกระบวนการบดเท่านั้น แต่ยังขึ้นอยู่กับการลำเลียงผง การแยก และประสิทธิภาพการรวบรวมด้วย การสะสมของวัสดุในท่อ การอุดตันในตัวแยกพายุไซโคลนหรือถังรวบรวม และความผิดปกติของระบบรวบรวมฝุ่นอาจลดปริมาณผงที่สะสมในท้ายที่สุด
สิ่งที่ต้องตรวจสอบ:
-
ไม่ว่าจะเป็นผงที่ถูกปล่อยออกมาอย่างต่อเนื่อง
-
ไม่ว่าวัสดุจะสะสมอยู่ในท่อลำเลียง ตัวแยกพายุไซโคลน หรือกรวยรวบรวมก็ตาม
-
ไม่ว่าอุปกรณ์ไหลเวียนของอากาศ การซีล และการเก็บฝุ่นจะทำงานอย่างถูกต้องหรือไม่
การดำเนินการที่แนะนำ:
ตรวจสอบเส้นทางทั้งหมดตั้งแต่การปล่อยไปจนถึงการรวบรวมขั้นสุดท้ายเพื่อระบุการเก็บรักษาหรือการสูญเสียวัสดุ หากเครื่องจักรหลักไม่แสดงการเปลี่ยนแปลงที่ชัดเจนในสภาพการทำงานในขณะที่เอาต์พุตที่รวบรวมยังคงลดลง ให้จัดลำดับความสำคัญของการตรวจสอบระบบดาวน์สตรีมเพื่อหลีกเลี่ยงการวินิจฉัยปัญหาการรวบรวมผิดพลาดเนื่องจากความสามารถในการประมวลผลของเครื่องจักรหลักไม่เพียงพอ
ความไม่ตรงกันระหว่างคุณสมบัติของวัสดุ การกำหนดค่าอุปกรณ์ และข้อกำหนดการผลิต
กำลังการผลิตที่กำหนดของเครื่องจักรไม่ได้หมายความว่าสามารถผลิตผลลัพธ์เดียวกันได้กับทุกวัสดุและภายใต้สภาวะการประมวลผลทั้งหมด คุณสมบัติของวัสดุ ความละเอียดของเป้าหมาย ปริมาณงานที่ต้องการ และข้อกำหนดในการปฏิบัติงานอย่างต่อเนื่อง ล้วนส่งผลต่อความเหมาะสมของอุปกรณ์
การทดสอบระยะสั้นสามารถให้ความเข้าใจเบื้องต้นเกี่ยวกับประสิทธิภาพการประมวลผลของวัสดุ แต่อาจไม่ได้แสดงถึงสภาวะทั้งหมดในระหว่างการดำเนินการขยายเวลา
สิ่งที่ต้องตรวจสอบ:
-
วัสดุปัจจุบันตรงกับวัสดุที่ใช้ในระหว่างการทดสอบการเลือกอุปกรณ์ดั้งเดิมหรือไม่
-
ลักษณะผงจริงตรงตามข้อกำหนดความละเอียดเป้าหมายหรือไม่
-
เครื่องจักรหลักและระบบเสริมที่มีอยู่นั้นเหมาะสมกับเอาท์พุตและระยะเวลาการทำงานที่ต้องการหรือไม่
การดำเนินการที่แนะนำ:
ประเมินการกำหนดค่าอุปกรณ์อีกครั้งโดยเทียบกับวัสดุและข้อกำหนดการผลิตจริง หากความเหมาะสมของอุปกรณ์ไม่ได้รับการตรวจสอบอย่างเพียงพอ ให้กำหนดความละเอียด เอาท์พุต และสภาวะการทำงานที่ต้องการ ก่อนที่จะตัดสินใจว่าจำเป็นต้องเปลี่ยนแปลงการกำหนดค่าหรือไม่
วิธีวัดเอาต์พุตของเครื่องบดอย่างแม่นยำ
หลังจากการแก้ไขปัญหาเบื้องต้น จำเป็นต้องมีวิธีการวัดที่สอดคล้องกันเพื่อยืนยันว่าผลผลิตที่รวบรวมได้ลดลงจริงหรือไม่ และเพื่อช่วยระบุขั้นตอนที่รับผิดชอบ
ขั้นตอนที่ 1: วัดอัตราการรวบรวมผงจริง
เลือกระยะเวลาการวัดที่กำหนดไว้อย่างชัดเจน และบันทึกเวลาการทำงานจริงของเครื่องและน้ำหนักสุทธิของผงที่เก็บได้
ตัวอย่างเช่น หากเครื่องเก็บผงสุทธิได้ 120 กก. ระหว่างเวลาการทำงานจริง 30 นาที:
อัตราการรวบรวมผงโดยเฉลี่ย = 120 กก. ÷ 0.5 ชม. = 240 กก./ชม
นี่แสดงถึงอัตราการรวบรวมผงโดยเฉลี่ยในช่วงเวลานั้น ไม่จำเป็นต้องเท่ากับปริมาณงานวัสดุที่แท้จริงของเครื่องบด เนื่องจากวัสดุบางอย่างอาจค้างอยู่ในเครื่องจักรหรือระบบลำเลียงชั่วคราว ในขณะที่วัสดุอื่นอาจสูญหายก่อนถึงจุดรวบรวม
ขั้นตอนที่ 2: เปรียบเทียบข้อมูลเพื่อแยกแยะปัญหาหลัก-เครื่องจากปัญหาการรวบรวม
เปรียบเทียบข้อมูลที่บันทึกไว้ระหว่างการทำงานที่เสถียรกับข้อมูลที่รวบรวมหลังจากเอาต์พุตลดลง ตรวจสอบบันทึกการป้อน อุณหภูมิ สภาพผง และการปล่อยออกในเวลาเดียวกัน
ในกรณีที่เงื่อนไขเอื้ออำนวย สามารถใช้เครื่องชั่งวัสดุแบบง่ายในการตรวจสอบได้:
การป้อนวัสดุระหว่างงวด = ผงที่รวบรวมได้ระหว่างงวด บัญชีการสูญเสียวัสดุ การเพิ่มขึ้นของสินค้าคงคลังวัสดุภายในระบบ
การเพิ่มขึ้นของสินค้าคงคลังวัสดุจะคำนวณจากปริมาณวัสดุที่เหลืออยู่ในระบบเมื่อสิ้นสุดระยะเวลาการวัดลบด้วยจำนวนเงินที่เหลืออยู่ที่จุดเริ่มต้น หากปริมาณวัสดุที่คงอยู่ในระบบลดลง ค่านี้อาจเป็นค่าลบได้
ระยะเวลาการวัดและขอบเขตของระบบจะต้องสอดคล้องกันในทุกเงื่อนไข และควรพิจารณาข้อผิดพลาดในการวัดด้วย
หากไม่สามารถวัดปริมาณงานจริงในระหว่างขั้นตอนการบดได้โดยตรง ควรรายงานผลลัพธ์เป็นอัตราการรวบรวมผงโดยเฉลี่ย แทนที่จะถือเป็นความสามารถในการประมวลผลที่แท้จริงของเครื่อง
ขั้นตอนที่ 3: ตรวจสอบสาเหตุผ่านการทดสอบเปรียบเทียบที่มีการควบคุม
ขึ้นอยู่กับปัจจัยที่น่าสงสัยที่ระบุไว้ในสองขั้นตอน ให้ปรับตัวแปรที่เกี่ยวข้องทีละรายการ และทำการทดสอบซ้ำภายใต้สภาวะการทำงานที่เทียบเคียงได้ รักษาชุดวัสดุ ความละเอียดของเป้าหมาย และวิธีการวัดให้สม่ำเสมอทุกครั้งที่เป็นไปได้ และบันทึกเงื่อนไขใดๆ ที่ไม่สามารถรักษาให้คงที่ได้
ประเมินตัวชี้วัดต่อไปนี้ร่วมกัน:
-
อัตราการรวบรวมผลผลิตหรือผงเฉลี่ย
-
ความละเอียดของผงและการกระจายขนาดอนุภาค
-
การเปลี่ยนแปลงของอุณหภูมิและการยึดเกาะของวัสดุ
-
สภาวะการคายประจุและการเก็บผง
การปรับปรุงควรได้รับการพิจารณาว่ามีประสิทธิภาพเฉพาะเมื่อการปรับปรุงสามารถทำซ้ำได้ และไม่สร้างปัญหาการผลิตอื่นๆ ที่ยอมรับไม่ได้
เหมาเยว่ ช่วยลูกค้าประเมินปัญหาผลผลิตของ Pulverizer ได้อย่างไร
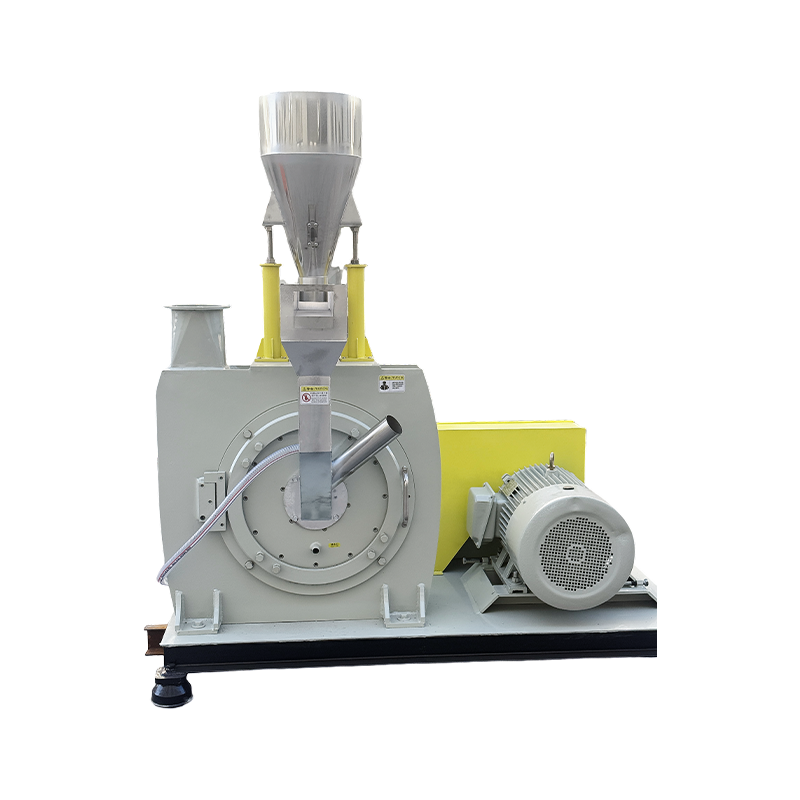
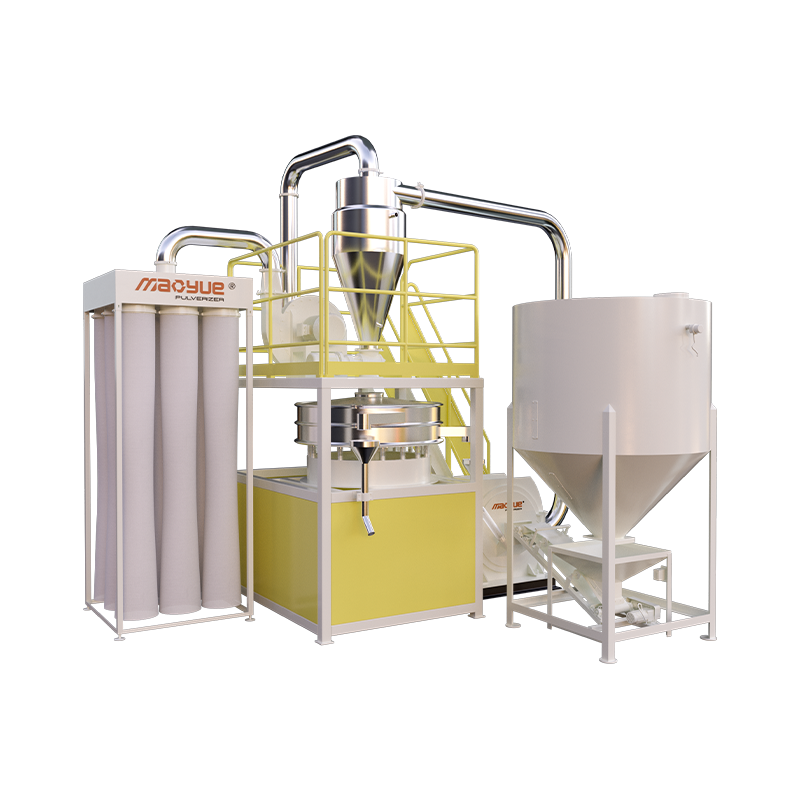
สำหรับโครงการประมวลผลมาสเตอร์แบทช์สีที่กังวลเรื่องความผันผวนของเอาต์พุต Mao Yue มุ่งเน้นมากกว่าแค่การแนะนำเครื่องบด ด้วยการทดสอบวัสดุจริง การจับคู่การกำหนดค่าอุปกรณ์ การผลิตส่วนประกอบที่สำคัญภายในองค์กร และการประเมินสายการผลิตที่สมบูรณ์ Mao Yue ช่วยให้ลูกค้าประเมินว่าอุปกรณ์นั้นเหมาะสมกับความต้องการการผลิตจริงของพวกเขาหรือไม่

ตรวจสอบความเหมาะสมของอุปกรณ์ผ่านการทดสอบวัสดุและการประเมินการปฏิบัติงานอย่างต่อเนื่อง
Mao Yue ประเมินอุปกรณ์ตามวัสดุและความต้องการการผลิตจริงของลูกค้า แทนที่จะอาศัยชื่อวัสดุหรือพิกัดกำลังการผลิตของเครื่องจักรเพียงอย่างเดียว
ด้วยการทดสอบตัวอย่างวัสดุที่ลูกค้าส่งมา และพิจารณาความละเอียดเป้าหมาย ผลลัพธ์ที่คาดหวัง และข้อกำหนดการใช้งาน Mao Yue สามารถประเมินคุณภาพผง การกระจายขนาดอนุภาค การไหลของวัสดุ และการเปลี่ยนแปลงอุณหภูมิภายใต้เงื่อนไขการทดสอบ
สำหรับการใช้งานที่ต้องการการทำงานต่อเนื่อง สามารถตกลงระยะเวลาการทดสอบและเกณฑ์การประเมินล่วงหน้าได้
ผลการทดสอบเหล่านี้ช่วยให้ลูกค้ามีพื้นฐานที่เชื่อถือได้มากขึ้นในการประเมินความเหมาะสมของอุปกรณ์ก่อนซื้อ
จับคู่เครื่องบดและระบบเสริมกับผลการทดสอบ

ผลการทดสอบสามารถช่วยระบุได้ว่าส่วนใดของสายการผลิตที่ต้องได้รับการประเมินอย่างใกล้ชิด การประเมินการกำหนดค่าอุปกรณ์อาจครอบคลุมถึงเครื่องบดหลัก ระบบป้อน ระบบทำความเย็น อุปกรณ์คัดกรอง และหน่วยลำเลียงและรวบรวมผง ทั้งนี้ขึ้นอยู่กับผลลัพธ์เป้าหมายของลูกค้าและข้อกำหนดเฉพาะของผง
ตัวอย่างเช่น หากผงมีคุณสมบัติตรงตามความละเอียดที่ต้องการแล้ว แต่ผลผลิตสุดท้ายที่รวบรวมได้ยังคงต่ำ ควรตรวจสอบขั้นตอนการคายประจุและการรวบรวม แทนที่จะมุ่งเน้นไปที่เครื่องบดหลักเพียงอย่างเดียว
หากอุณหภูมิเพิ่มขึ้นควบคู่ไปกับการยึดเกาะของวัสดุ ควรประเมินคุณสมบัติของวัสดุ เงื่อนไขการป้อน และการกำหนดค่าการทำความเย็นร่วมกัน
Mao Yue มุ่งเน้นไปที่การจับคู่สายการผลิตทั้งหมดให้ตรงกับความต้องการด้านวัสดุและการผลิตของลูกค้า แทนที่จะเลือกเครื่องจักรที่มีกำลังการผลิตที่สูงกว่าเท่านั้น
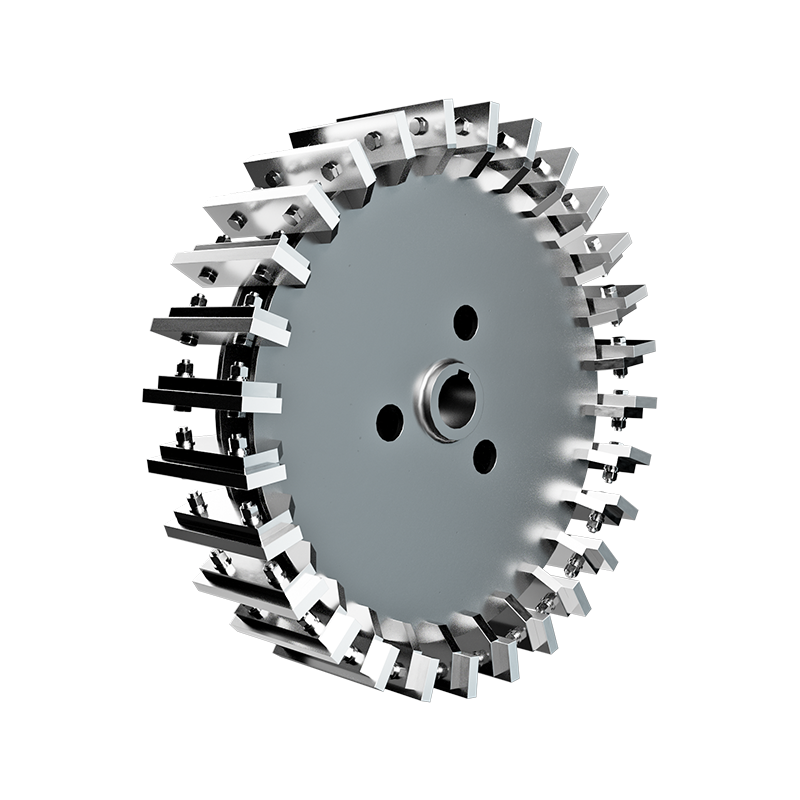
การผลิตใบเจียรและใบมีดภายในองค์กรเพื่อควบคุมการผลิตชิ้นส่วนที่สำคัญ

Mao Yue ผลิตแผ่นเจียรและใบมีดของตัวเอง ช่วยให้สามารถควบคุมกระบวนการผลิตและการตรวจสอบที่สำคัญสำหรับส่วนประกอบที่สำคัญเหล่านี้ได้ดียิ่งขึ้น
การออกแบบจานเจียร ความแม่นยำในการตัด สภาพพื้นผิว และการสึกหรอ ล้วนส่งผลต่อประสิทธิภาพการบดระหว่างการทำงาน ด้วยการจัดการการผลิตส่วนประกอบที่สำคัญและตรวจสอบสภาพส่วนประกอบ Mao Yue สามารถให้การสนับสนุนทางเทคนิคที่ตรงเป้าหมายมากขึ้น เมื่อลูกค้าประเมินการสึกหรอของจานเจียร ข้อกำหนดในการบำรุงรักษา หรือระยะเวลาในการเปลี่ยน
สำหรับลูกค้า สิ่งนี้เป็นพื้นฐานที่ชัดเจนยิ่งขึ้นในการทำความเข้าใจสภาพของส่วนประกอบที่สึกหรอที่สำคัญ และการวางแผนการบำรุงรักษาและการเปลี่ยนระหว่างการทำงานของเครื่องจักร
คุณควรเตรียมข้อมูลอะไรบ้างก่อนติดต่อผู้ผลิตอุปกรณ์
หากเครื่องบดมาสเตอร์แบทช์สีของคุณประสบปัญหาผลผลิตลดลง อัตราการรวบรวมผงที่ผันผวน หรือการทำงานต่อเนื่องไม่เสถียร ให้เตรียมข้อมูลต่อไปนี้เพื่อรองรับการประเมินที่ตรงเป้าหมายมากขึ้น:
-
ข้อมูลวัสดุ: ตัวพาโพลีเมอร์ รายละเอียดสูตรที่เกี่ยวข้อง และแบทช์วัสดุ
-
เงื่อนไขการให้อาหาร: รูปร่างของวัสดุ ขนาดอนุภาคหรือเม็ด วิธีการป้อน และอัตราการป้อนโดยประมาณ
-
ความต้องการผง: ความละเอียดของเป้าหมายและการกระจายขนาดอนุภาคที่ต้องการ
-
เป้าหมายการผลิต: ผลผลิตที่ต้องการเป็นกก./ชม. และชั่วโมงการทำงานที่คาดหวังต่อวัน
-
คำอธิบายปัญหา: เอาท์พุตเริ่มต้น เอาท์พุตต่อมา ระยะเวลาการทำงานจริง และเมื่อเริ่มต้นการลดลง
-
สภาพการทำงาน: บันทึกอุณหภูมิ การยึดเกาะของวัสดุ การหยุดชะงักในการทำงาน หรือการสะสมตัวของวัสดุ
-
อุปกรณ์ที่มีอยู่: แบบจำลองเครื่องบดและกำลังมอเตอร์ วิธีการทำความเย็น รูปแบบการระบาย และการตั้งค่าการเก็บผง
ประเมินการกำหนดค่าเครื่องบดมาสเตอร์แบทช์สีของคุณ
หากเครื่องบดมาสเตอร์แบทช์สีของคุณประสบปัญหาผลผลิตลดลง อัตราการสะสมผงที่ผันผวน หรือการยึดเกาะของวัสดุระหว่างการผลิตต่อเนื่อง ติดต่อเหมาเยว่.
ระบุประเภทวัสดุ ความละเอียดของผงเป้าหมาย ผลผลิตปัจจุบัน ความจุเป้าหมาย และสภาพการทำงาน ตามความต้องการการผลิตจริงของคุณ Mao Yue สามารถช่วยประเมินการกำหนดค่าอุปกรณ์และหารือเกี่ยวกับแผนการทดสอบวัสดุตามความเหมาะสม
ผลการทดสอบใช้กับวัสดุเฉพาะและเงื่อนไขการทดสอบที่ใช้ ประสิทธิภาพการผลิตจริงอาจยังคงได้รับผลกระทบจากการกำหนดสูตร พารามิเตอร์การทำงาน และสภาวะในสถานที่ปฏิบัติงาน