

 中文简体
คุณภาพของผลิตภัณฑ์ rotomolded ไม่เพียงแต่ขึ้นอยู่กับวัตถุดิบโพลีเอทิลีนเท่านั้น แต่ยังขึ้นอยู่กับขนาดอนุภาคของผง การกระจายขนาดอนุภาค การไหล และสภาวะการประมวลผลจริง
สำหรับผู้ผลิตแม่พิมพ์แบบโรโตโมลด์ การบดวัสดุ PE ตามขนาดตาข่ายเป้าหมายไม่ได้หมายความว่าผงที่ได้นั้นเหมาะสำหรับการผลิตเสมอไป สัดส่วนที่มากเกินไปของอนุภาคหยาบ ความแปรผันในการกระจายขนาดอนุภาค หรืออุณหภูมิที่เพิ่มขึ้นระหว่างการทำงานอย่างต่อเนื่อง ล้วนส่งผลต่อประสิทธิภาพการประมวลผลขั้นปลายน้ำ
แล้วคุณจะผลิตผง PE ที่เหมาะกับการขึ้นรูปด้วย Rotomolding ได้อย่างไร?
สิ่งสำคัญคือต้องสอดคล้องกับคุณลักษณะของวัตถุดิบ อุปกรณ์บด วิธีการหล่อเย็น เงื่อนไขการคัดกรอง และข้อกำหนดในการตรวจสอบผงสำเร็จรูป แทนที่จะมุ่งเป้าไปที่ผงที่ละเอียดกว่า
บทความนี้จะอธิบายกระบวนการผลิตผงแบบโรโตโมลด์ PE ปัจจัยสำคัญในการเลือกเครื่องบด วิธีการตรวจสอบคุณภาพผง และวิธีที่ Mao Yue ช่วยลูกค้าประเมินโซลูชันการบด PE ที่เหมาะสม ผ่านการทดสอบวัสดุจริงและการผลิตส่วนประกอบหลักภายในบริษัท
อะไรทำให้ผง PE เหมาะสำหรับการขึ้นรูปแบบ Rotomolding
Rotomolding เป็นกระบวนการที่แม่พิมพ์ที่ให้ความร้อนหมุนเพื่อให้วัสดุพลาสติกค่อยๆ ละลายและเคลือบพื้นผิวด้านในของแม่พิมพ์ สำหรับการใช้งานการขึ้นรูปด้วยโรโตโมลด์หลายประเภท โพลีเอทิลีนจะต้องถูกบดให้เป็นผงที่เหมาะสมสำหรับการแปรรูปในภายหลัง
ผง PE สำหรับการขึ้นรูปแบบโรโตโมลด์ควรได้รับการประเมินตามเกรดเรซิน โครงสร้างผลิตภัณฑ์ และกระบวนการขึ้นรูป ปัจจัยสำคัญ ได้แก่ :
-
ขนาดอนุภาคเป้าหมาย: ผงต้องเป็นไปตามข้อกำหนดด้านความละเอียดของการขึ้นรูปด้วยกระบวนการโรโตโมลด์โดยเฉพาะ
-
การกระจายขนาดอนุภาค: นอกเหนือจากขนาดอนุภาคโดยเฉลี่ยแล้ว ควรพิจารณาสัดส่วนของอนุภาคหยาบ อนุภาคละเอียด และอนุภาคที่อยู่นอกช่วงเป้าหมายด้วย
-
ความสามารถในการไหลของผง: รูปร่างของอนุภาคและสัดส่วนของอนุภาคละเอียดอาจส่งผลต่อการเคลื่อนตัวและการกระจายตัวของผงภายในแม่พิมพ์
-
ความเสถียรของอุณหภูมิ: อุณหภูมิที่เพิ่มขึ้นระหว่างการบดควรได้รับการควบคุมอย่างเหมาะสมเพื่อลดความเสี่ยงที่วัสดุจะอ่อนตัว การยึดเกาะ และการรวมตัวเป็นก้อน
-
ความสม่ำเสมอในแต่ละชุด: ชุดการผลิตที่แตกต่างกันควรรักษาข้อกำหนดเฉพาะของผงและลักษณะการประมวลผลที่สอดคล้องกันพอสมควร
สำหรับการใช้งาน rotomolding PE บางประเภท 20–40 mesh สามารถใช้เป็นช่วงอ้างอิงได้ อย่างไรก็ตาม ไม่ใช่มาตรฐานสากลสำหรับทุกผลิตภัณฑ์ เป้าหมายที่แท้จริงควรถูกกำหนดตามลักษณะของวัตถุดิบ โครงสร้างผลิตภัณฑ์ และกระบวนการโรโตโมลด์
ดังนั้น ผงโรโตโมลด์ PE ที่เหมาะสมไม่เพียงแต่ต้องเป็นไปตามความละเอียดเป้าหมายเท่านั้น แต่ยังต้องผ่านการตรวจสอบขนาดอนุภาคด้วย และเมื่อจำเป็น จะต้องทดลองการขึ้นรูปจริงเพื่อตรวจสอบว่าเป็นไปตามข้อกำหนดการผลิตหรือไม่
กระบวนการผลิตผง PE Rotomolding คืออะไร?
การผลิตผงแบบโรโตโมลด์ PE โดยทั่วไปเกี่ยวข้องกับการประเมินวัตถุดิบ การป้อน การทำให้เป็นผง การทำความเย็น การคัดกรอง การรวบรวมผง และการตรวจสอบผลิตภัณฑ์สำเร็จรูป
กระบวนการผลิตโดยทั่วไปคือ:
การประเมินวัตถุดิบ PE → การให้อาหาร → การบด → การทำความเย็น → การคัดกรอง → การเก็บผง → การตรวจสอบผงสำเร็จรูป
แต่ละขั้นตอนมีจุดประสงค์ที่แตกต่างกัน
การประเมินวัตถุดิบ: ยืนยันประเภทวัสดุ PE เกรดเรซิน ขนาดป้อน และข้อกำหนดผงเป้าหมาย เพื่อรองรับการเลือกอุปกรณ์และการประเมินกระบวนการ
การป้อน: ควบคุมสภาพและอัตราของวัสดุที่เข้าสู่เครื่องบดตามความต้องการของอุปกรณ์ เพื่อลดผลกระทบของความผันผวนของการป้อนต่อการผลิต
การบดเป็นผง: ใช้ส่วนประกอบการทำงานหลัก เช่น แผ่นเจียรและใบมีด เพื่อแปรรูปวัสดุ PE ให้อยู่ในช่วงขนาดผงเป้าหมาย
การระบายความร้อน: ช่วยด้วย ควบคุมความร้อนที่เกิดขึ้นระหว่างการบด . การกำหนดค่าการทำความเย็นควรตรงกับลักษณะของวัสดุและข้อกำหนดการทำงานของอุปกรณ์
การคัดกรอง: แยกผงที่ตรงตามข้อกำหนดการคัดกรองที่ระบุจากอนุภาคที่ต้องการการประมวลผลเพิ่มเติม ช่วยลดสัดส่วนของอนุภาคที่ไม่ตรงตามข้อกำหนดในผลิตภัณฑ์สำเร็จรูป
การเก็บผง: ลำเลียงและรวบรวมผงที่มีคุณสมบัติพร้อมทั้งจัดการฝุ่น การรั่วไหล และการสูญเสียวัสดุ
การตรวจสอบผงสำเร็จรูป: ตรวจสอบว่าผงมีคุณสมบัติตรงตามข้อกำหนดที่กำหนดไว้ล่วงหน้าหรือไม่ และตรวจสอบพารามิเตอร์หลักอื่นๆ ตามความต้องการของลูกค้า
สายการผลิตทั้งหมดจะต้องรักษาสมดุลระหว่างความสามารถในการประมวลผลของแต่ละขั้นตอน ตัวอย่างเช่น หากระบบคัดกรองหรือรวบรวมไม่สามารถจัดการกับผลผลิตของเครื่องบดได้ การผลิตโดยรวมอาจถูกจำกัดแม้ว่าเครื่องจักรหลักจะมีความสามารถในการประมวลผลเพียงพอก็ตาม
วิธีการเลือกระบบบดสำหรับการผลิตผง PE Rotomolding
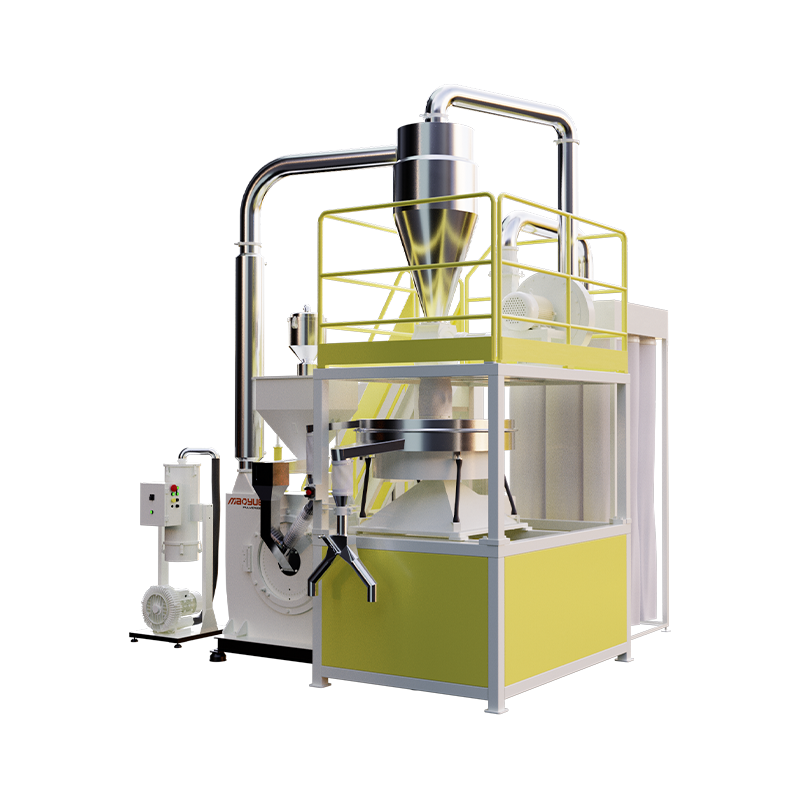
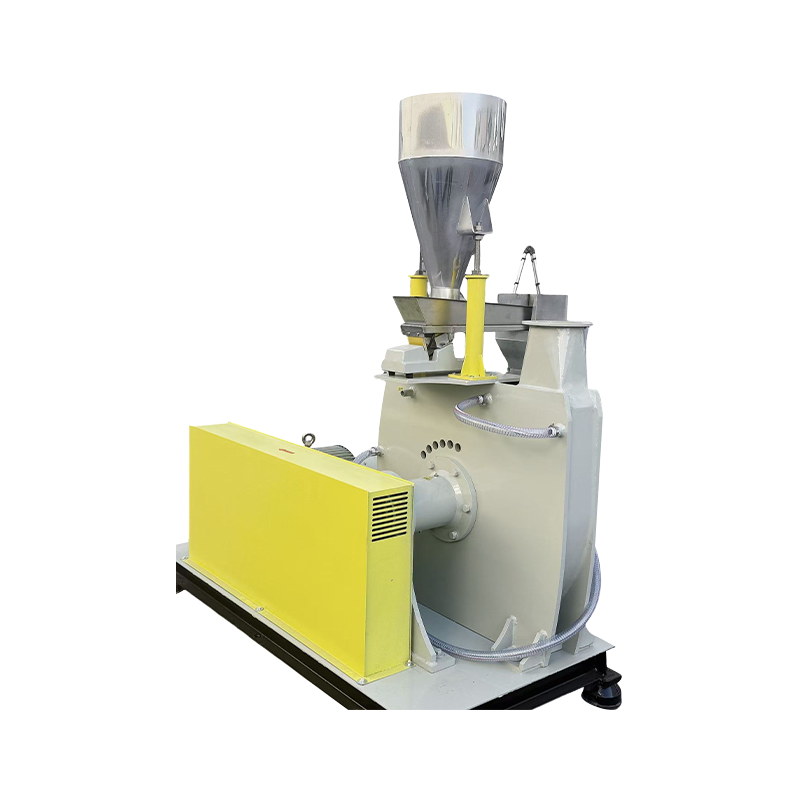
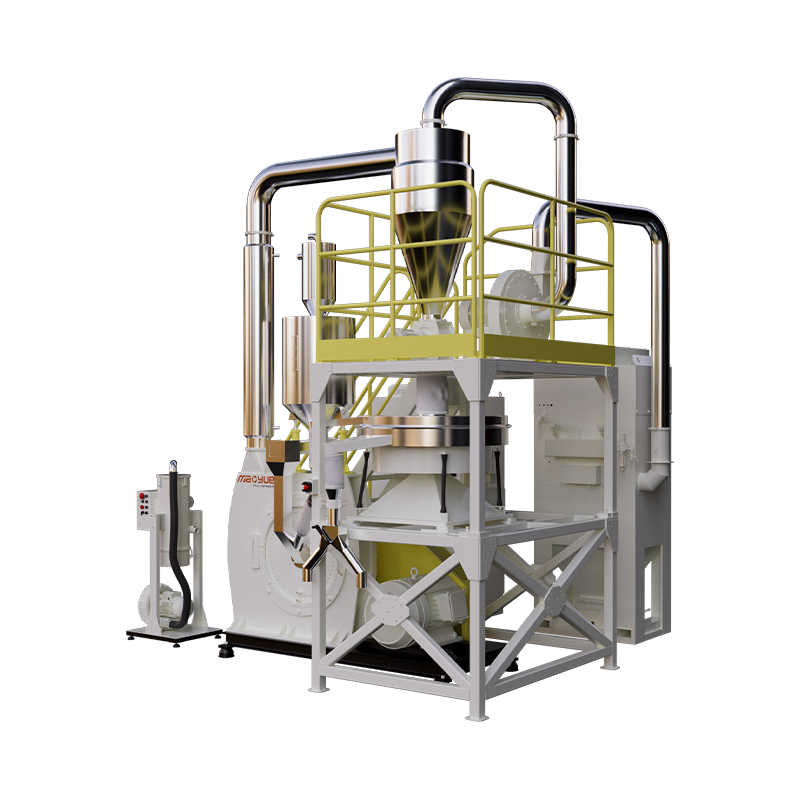
เครื่องบดพลาสติกเป็นอุปกรณ์หลักในการผลิตผงแบบโรโตโมลด์ PE เมื่อเลือกระบบ ผู้ผลิตควรพิจารณามากกว่ากำลังของมอเตอร์และพิกัดความจุ ควรประเมินคุณภาพส่วนประกอบหลัก การปรับช่องว่างการเจียร และความสามารถของระบบทั้งหมดเพื่อให้ตรงตามข้อกำหนดเฉพาะของผงเป้าหมายและข้อกำหนดในการผลิต
สภาพการทำงานของแผ่นเจียรและใบมีด

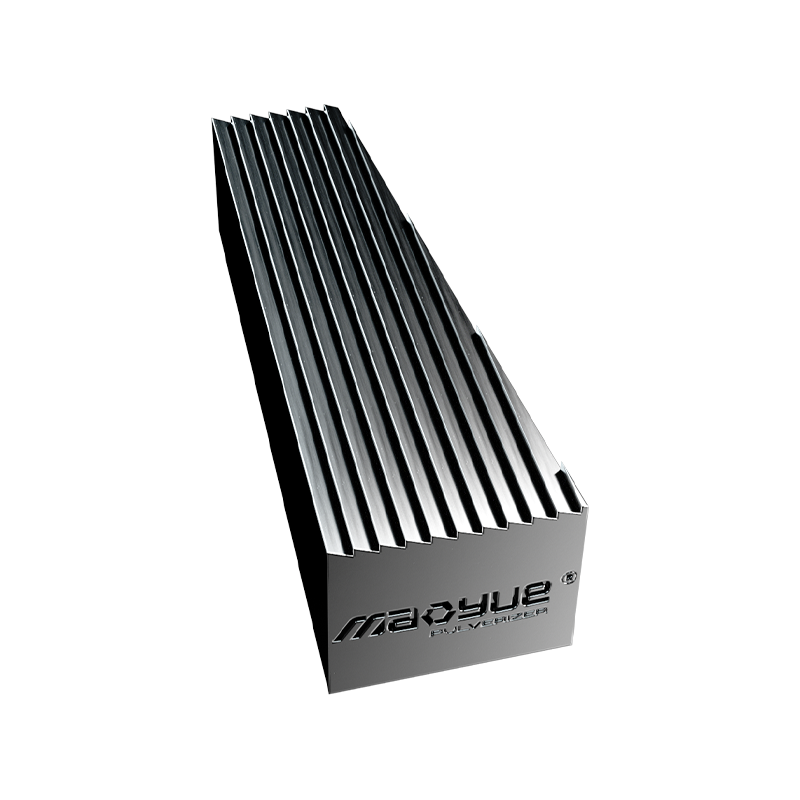
รูปทรงการทำงาน ความแม่นยำในการตัดเฉือน และสภาพการสึกหรอของจานเจียรและใบมีดส่งผลต่อกระบวนการบด เนื่องจากส่วนประกอบเหล่านี้สึกหรอ สภาพการทำงานจริงอาจเปลี่ยนแปลง ซึ่งอาจส่งผลต่อผงแป้ง ขนาดอนุภาค และเอาท์พุท
ช่องว่างการเจียรแบบปรับได้

ช่องว่างการเจียรจะต้องตรงกับลักษณะของวัตถุดิบและข้อกำหนดผงเป้าหมาย
การตั้งค่าช่องว่างที่เหมาะสมจะช่วยรักษาสมดุลของความละเอียดเป้าหมาย ผลผลิต และสภาพการทำงานของอุปกรณ์ สำหรับการผลิตในระยะยาว ผู้ผลิตควรพิจารณาด้วยว่าช่องว่างจะยังคงมีเสถียรภาพหรือไม่ และสามารถฟื้นฟูสภาพการทำงานที่เหมาะสมหลังการบำรุงรักษาได้หรือไม่
ประเมินการกำหนดค่าการทำความเย็นและข้อกำหนดการทำงานต่อเนื่อง

ควรประเมินความสามารถในการทำความเย็นตามลักษณะของวัตถุดิบ ความละเอียดของเป้าหมาย ปริมาณการบด และเวลาปฏิบัติงานที่คาดหวัง การกำหนดค่าการทำความเย็นที่เลือกต้องสามารถตอบสนองความต้องการการผลิตที่ต้องการได้
ตรวจสอบความเข้ากันได้ของระบบโดยรวม

ความจุของอุปกรณ์ที่ได้รับการจัดอันดับไม่จำเป็นต้องเท่ากับเอาต์พุตจริงเมื่อประมวลผลวัสดุเฉพาะให้มีความละเอียดเฉพาะ
เมื่อประเมินอุปกรณ์ ให้ชี้แจงประเภทวัตถุดิบ ความละเอียดของเป้าหมาย สภาพการทำงาน และอุปกรณ์เสริมที่เกี่ยวข้องกับกำลังการผลิตที่ระบุไว้ หากสายการผลิตมีระบบการป้อน การคัดกรอง การลำเลียง และระบบรวบรวมผง ควรตรวจสอบความสามารถในการแปรรูปของแต่ละขั้นตอนด้วย
ควรเลือกระบบบด PE ที่เหมาะสมตามวัตถุประสงค์การผลิตจริง แทนที่จะเลือกโดยการเปรียบเทียบกำลังมอเตอร์หรือรุ่นเครื่องจักรเพียงอย่างเดียว
วิธีการตรวจสอบคุณภาพผง PE และความเสถียรในการผลิต
วัตถุประสงค์หลักของขั้นตอนการบดคือการนำวัตถุดิบให้อยู่ภายในข้อกำหนดเฉพาะของผงเป้าหมาย ขณะเดียวกันก็ติดตามกระบวนการหาค่าเบี่ยงเบน
ในการผลิตจริง คุณภาพผงและความเสถียรในการผลิตสามารถประเมินได้สามวิธี
ขั้นแรก ตรวจสอบว่าการกระจายขนาดอนุภาคตรงตามข้อกำหนดหรือไม่
ทดสอบสัดส่วนของอนุภาคภายในช่วงขนาดต่างๆ ตามข้อกำหนดเฉพาะของผลิตภัณฑ์ที่กำหนดไว้ล่วงหน้า เพื่อตรวจสอบว่าผงสำเร็จรูปตรงตามข้อกำหนดเป้าหมายหรือไม่
ประการที่สอง เปรียบเทียบผลการตรวจสอบจากช่วงการผลิตที่ต่างกัน
หากการกระจายขนาดอนุภาคเปลี่ยนแปลงอย่างต่อเนื่องภายใต้เงื่อนไขการผลิตที่คล้ายคลึงกัน จำเป็นต้องมีการตรวจสอบสภาพอุปกรณ์และพารามิเตอร์การทำงานเพิ่มเติมเพื่อพิจารณาว่ากระบวนการเบี่ยงเบนไปจากสถานะที่ต้องการหรือไม่
ประการที่สาม วิเคราะห์ความผิดปกติควบคู่ไปกับผลผลิตและสภาวะการทำงาน
ถ้าแป้งจะค่อยๆกลายเป็น หยาบขึ้นในขณะที่เอาต์พุตลดลง หรือหากสภาพการทำงานของอุปกรณ์เปลี่ยนแปลง ให้ตรวจสอบจานเจียรและใบมีด ช่องว่างการเจียร และเงื่อนไขการป้อน
การรวมผลการตรวจสอบผงเข้ากับบันทึกการทำงานของอุปกรณ์ทำให้มีพื้นฐานที่เชื่อถือได้มากขึ้นในการตัดสินใจว่าจำเป็นต้องปรับกระบวนการหรือบำรุงรักษาอุปกรณ์หรือไม่ แทนที่จะอาศัยผลการทดสอบเพียงผลเดียว
วิธีควบคุมอุณหภูมิที่เพิ่มขึ้นและลดการเกาะตัวของผง PE
ระบบทำความเย็นควรได้รับการประเมินตามลักษณะของวัตถุดิบ ข้อมูลจำเพาะของผงเป้าหมาย ปริมาณการใช้อุปกรณ์ และข้อกำหนดในการปฏิบัติงานต่อเนื่อง ควรเลือกการระบายความร้อนด้วยอากาศหรือการระบายความร้อนด้วยอากาศและน้ำตามเงื่อนไขการประมวลผลจริง แทนที่จะเลือกรุ่นเครื่องจักรเพียงอย่างเดียว
เมื่อความร้อนที่เกิดขึ้นเกินความสามารถในการกระจายความร้อนของระบบ อุณหภูมิของวัสดุอาจค่อยๆ เพิ่มขึ้น หาก PE นิ่มลงหรือเหนียว อาจเกิดการเกาะตัวของผง ความสามารถในการไหลลดลง หรือประสิทธิภาพการผลิตเปลี่ยนแปลงไป
การควบคุมความเสี่ยงนี้จำเป็นต้องมีการประเมินสภาวะการประมวลผล ความสามารถในการทำความเย็น และประสิทธิภาพการทำงานจริง
เงื่อนไขการบดและการประมวลผล
อัตราการป้อน ความละเอียดของเป้าหมาย และโหลดของอุปกรณ์ ล้วนส่งผลต่อการสร้างความร้อนในระหว่างการบด
หากอัตราการป้อนเพิ่มขึ้นหรือกำหนดเป้าหมายผงที่มีความละเอียดมากขึ้นโดยไม่ได้ประเมินความสามารถในการกระจายความร้อนในเวลาเดียวกัน สภาพการทำงานของอุปกรณ์อาจไม่เสถียร ดังนั้นควรปรับพารามิเตอร์การทำงานตามวัสดุจริงและวัตถุประสงค์การผลิต
ระบบทำความเย็นและความสามารถในการกระจายความร้อน
การระบายความร้อนด้วยอากาศช่วยขจัดความร้อนที่เกิดขึ้นระหว่างการบด ด้วยระบบที่ออกแบบอย่างเหมาะสม การระบายความร้อนด้วยน้ำสามารถกระจายความร้อนเพิ่มเติมได้
ประสิทธิภาพที่แท้จริงของระบบระบายความร้อนด้วยอากาศและน้ำขึ้นอยู่กับการออกแบบอุปกรณ์ สภาวะการทำความเย็น คุณลักษณะของวัตถุดิบ และปริมาณการใช้งาน
ผลการดำเนินงานอย่างต่อเนื่อง
เครื่องบดที่ทำงานตามปกติในระหว่างการทดลองระยะสั้นไม่จำเป็นต้องรักษาสภาวะการประมวลผลเดิมไว้ในระหว่างการผลิตแบบขยายเวลา
สำหรับโครงการการผลิตต่อเนื่อง ควรประเมินระยะเวลาการดำเนินงาน การเปลี่ยนแปลงของอุณหภูมิ การเกาะตัวของผง และผลผลิตร่วมกัน เพื่อพิจารณาว่าอุปกรณ์สามารถตอบสนองความต้องการในการผลิตอย่างสม่ำเสมอหรือไม่
สิ่งสำคัญคือต้องตระหนักว่าการรวมตัวกันไม่ได้เกิดจากการระบายความร้อนที่ไม่เพียงพอเพียงอย่างเดียวเสมอไป ลักษณะเฉพาะของวัตถุดิบ เงื่อนไขการป้อน และพารามิเตอร์การบดอาจมีส่วนช่วยเช่นกัน หากเกิดการรวมตัวกัน ให้ระบุว่าปัญหาเกิดขึ้นที่จุดใดก่อนที่จะตัดสินใจว่าจะปรับสภาพการทำงานหรือประเมินการกำหนดค่าระบบอีกครั้ง
เหมาหยูช่วยลูกค้าผลิตผง PE สำหรับ Rotomolding ได้อย่างไร
สำหรับ Mao Yue โครงการเครื่องบดแบบหมุนแบบ PE ไม่ใช่แค่การจัดหาเครื่องจักรเท่านั้น เป้าหมายคือการประเมินโซลูชันการบดที่เหมาะสมโดยพิจารณาจากวัตถุดิบของลูกค้า ข้อมูลจำเพาะของผงเป้าหมาย และข้อกำหนดด้านผลผลิต
แนวทางของเรามุ่งเน้นไปที่สามประเด็นสำคัญ
การทดสอบวัสดุจริง: การเลือกอุปกรณ์พื้นฐานจากสภาวะการประมวลผลจริง
วัสดุ PE ที่แตกต่างกันอาจแสดงลักษณะการประมวลผลที่แตกต่างกัน ผลลัพธ์ของการบดตามจริงไม่สามารถระบุได้ทั้งหมดจากชื่อเรซิน กำลังมอเตอร์ หรือความสามารถทางทฤษฎีเพียงอย่างเดียว
Mao Yue สามารถทำการทดสอบวัสดุจริงโดยใช้วัตถุดิบที่ลูกค้าจัดเตรียมให้ และประเมินโซลูชันอุปกรณ์ตามขนาดอนุภาคเป้าหมาย ผลลัพธ์ที่คาดหวัง และข้อกำหนดในการผลิต
การทดสอบอาจเน้นไปที่พื้นที่ต่อไปนี้:
-
การตรวจสอบผง: บันทึกผลการทดสอบตามข้อกำหนดที่ลูกค้ากำหนด เพื่อรองรับการกำหนดค่าอุปกรณ์และการประเมินกระบวนการ
-
กำลังการผลิต: บันทึกผลลัพธ์จริงเมื่อประมวลผลวัสดุที่ระบุจนถึงความละเอียดเป้าหมาย โดยเป็นข้อมูลอ้างอิงสำหรับการเลือกอุปกรณ์
-
การเปลี่ยนแปลงของอุณหภูมิ: ตรวจสอบอุณหภูมิที่เพิ่มขึ้นในระหว่างการบดเพื่อประเมินว่าการกำหนดค่าการทำความเย็นและสภาวะการทำงานมีความเหมาะสมหรือไม่
-
ประสิทธิภาพการทำงาน: ประเมินสภาพผงและประสิทธิภาพของอุปกรณ์เพื่อระบุพารามิเตอร์การประมวลผลที่ต้องมีการปรับเปลี่ยนหรือการตรวจสอบเพิ่มเติม
ผลการทดสอบเหล่านี้ช่วยให้ลูกค้าเข้าใจคุณภาพของผง ผลลัพธ์จริง และการเปลี่ยนแปลงอุณหภูมิสำหรับวัสดุ PE เฉพาะภายใต้เงื่อนไขการประมวลผลที่กำหนดไว้ นอกจากนี้ยังสามารถช่วยระบุความเสี่ยงในการผลิตที่ต้องมีการตรวจสอบเพิ่มเติมอีกด้วย
อย่างไรก็ตาม ผลการทดสอบวัสดุไม่สามารถแทนที่การตรวจสอบการทำงานต่อเนื่องในระยะยาวหรือการทดลองการขึ้นรูปแบบโรโตโมลด์จริงได้
การผลิตใบเจียรและใบมีดภายในองค์กร: การใช้การผลิตส่วนประกอบหลักเพื่อการจัดการประสิทธิภาพการบด

Mao Yue ผลิตแผ่นเจียรและใบมีดของตัวเอง โดยใช้กระบวนการตัดเฉือนและการตรวจสอบเพื่อควบคุมรูปทรงการทำงานที่สำคัญและความแม่นยำของมิติ
ในระหว่างการผลิตในระยะยาว คุณค่าของส่วนประกอบหลักไม่เพียงแต่ขึ้นอยู่กับความแม่นยำในการตัดเฉือนเบื้องต้นเท่านั้น แต่ยังรวมถึงความสามารถในการตรวจสอบและบำรุงรักษาตามสภาพการสึกหรอจริงด้วย
เมื่อขนาดอนุภาคผงหรือผลลัพธ์เปลี่ยนแปลง สามารถตรวจสอบสภาพการทำงานของจานเจียรและใบมีด ช่องว่างการเจียร และบันทึกการปฏิบัติงานที่เกี่ยวข้องได้ เพื่อพิจารณาว่าจำเป็นต้องบำรุงรักษาหรือปรับเปลี่ยนหรือไม่ นี่เป็นข้อมูลพื้นฐานสำหรับการตัดสินใจในการบำรุงรักษามากกว่าการอาศัยความแข็งของใบมีดหรือระยะเวลาการเปลี่ยนคงที่เพียงอย่างเดียว
การกำหนดค่าระบบที่สมบูรณ์: จับคู่แต่ละขั้นตอนการประมวลผลกับข้อกำหนดการผลิต
การผลิตผงโรโตโมลด์ PE เกี่ยวข้องกับการป้อน การบด การทำความเย็น การคัดกรอง การลำเลียง และการเก็บผง โปรเจ็กต์ต่างๆ มีวัตถุดิบ ข้อกำหนดเฉพาะเป้าหมาย ความต้องการผลผลิต และตารางการดำเนินงานที่แตกต่างกัน ดังนั้นการกำหนดค่าระบบจึงอาจแตกต่างกันด้วย
สำหรับแต่ละโครงการ เหมา เยว่สามารถประเมิน:
-
ความสามารถในการประมวลผลของเครื่องบดเป็นไปตามผลลัพธ์เป้าหมายหรือไม่
-
การกำหนดค่าการทำความเย็นเหมาะสมกับลักษณะของวัตถุดิบและข้อกำหนดในการดำเนินงานต่อเนื่องหรือไม่
-
ความสามารถในการคัดกรองตรงตามข้อกำหนดผงเป้าหมายหรือไม่
-
ระบบลำเลียงและรวบรวมสามารถรองรับกำลังการผลิตที่คาดหวังได้หรือไม่
วัตถุประสงค์ของเราไม่ใช่เพื่อให้ลูกค้าทุกรายได้รับการกำหนดค่าที่เหมือนกัน แต่เราประเมินว่าขั้นตอนต่างๆ ทำงานร่วมกันอย่างไรภายใต้เงื่อนไขการประมวลผลจริง เพื่อช่วยลูกค้าเลือกอุปกรณ์และวางแผนสายการผลิตของตน
ค้นหาโซลูชันการบดที่เหมาะสมสำหรับการผลิตผงแบบ Rotomolding PE ของคุณ
หากคุณกำลังวางแผนสายการผลิตผงโรโตโมลด์ PE ใหม่ หรืออุปกรณ์ที่มีอยู่ของคุณมีปัญหา เช่น ขนาดอนุภาคไม่สอดคล้องกัน อนุภาคหยาบมากเกินไป อุณหภูมิที่เพิ่มขึ้น การเกาะตัวของผง หรือผลผลิตต่ำกว่าที่คาด โปรดติดต่อ Mao Yue เพื่อประเมินทางเทคนิค
แบ่งปันประเภทวัสดุ PE ข้อมูลจำเพาะผงเป้าหมาย ผลลัพธ์ที่คาดหวัง และความท้าทายในการผลิตในปัจจุบัน หากยังไม่ได้กำหนดพารามิเตอร์บางตัว คุณยังคงสามารถให้ข้อมูลที่มีอยู่ได้ จากนั้นเราจะหารือเกี่ยวกับการทดสอบวัสดุและการเลือกอุปกรณ์ตามความต้องการการผลิตจริงของคุณ
คำถามที่พบบ่อย: คำถามที่พบบ่อยเกี่ยวกับการผลิตผง PE Rotomolding
โดยทั่วไปแล้วต้องใช้ตาข่ายขนาดใดสำหรับผง PE Rotomolding
ไม่มีขนาดตาข่ายเดียวที่เหมาะสำหรับการใช้งานแบบ rotomolding ทุกประเภท ช่วงตาข่าย 20–40 สามารถใช้เป็นข้อมูลอ้างอิงสำหรับผงโรโตโมลด์ PE บางชนิดได้ ความต้องการที่แท้จริงควรพิจารณาจากเกรดเรซิน โครงสร้างผลิตภัณฑ์ และกระบวนการโรโตโมลด์
เหตุใดผง PE จึงมีอนุภาคหยาบมากเกินไปหลังจากการบด
สาเหตุที่เป็นไปได้ ได้แก่ สภาพการทำงานของแผ่นเจียรและใบมีด ช่องว่างการเจียร เงื่อนไขการป้อนวัตถุดิบ หรือประสิทธิภาพการคัดกรอง ขั้นแรกให้พิจารณาว่าอนุภาคหยาบถูกสร้างขึ้นในระหว่างการบดหรือไม่ได้ถูกแยกออกจากกันอย่างมีประสิทธิภาพในระหว่างการคัดกรองหรือไม่
เหตุใดผง PE จึงจับตัวเป็นก้อนในระหว่างการบด?
การเพิ่มขึ้นของอุณหภูมิอาจทำให้ PE อ่อนตัวและเหนียว แต่ลักษณะของวัตถุดิบ เงื่อนไขการป้อน และพารามิเตอร์การบดก็สามารถทำให้เกิดการรวมตัวได้เช่นกัน ควรตรวจสอบกระบวนการผลิตจริงเพื่อระบุว่าปัญหาเกิดขึ้นที่ใด
การระบายความร้อนด้วยไนโตรเจนเหลวจำเป็นสำหรับการผลิตผง PE Rotomolding หรือไม่?
การระบายความร้อนด้วยไนโตรเจนเหลวไม่จำเป็นสำหรับการใช้ผงโรโตโมลด์ PE ทุกครั้ง ความจำเป็นในการใช้วิธีทำความเย็นแบบพิเศษควรได้รับการประเมินตามคุณลักษณะของวัสดุ ความละเอียดของเป้าหมาย ข้อกำหนดเอาต์พุต และความต้องการในการควบคุมอุณหภูมิ สำหรับวัสดุ PE ที่เหมาะสม อาจพิจารณาการบดด้วยกลไกที่อุณหภูมิแวดล้อมด้วยระบบระบายความร้อนด้วยอากาศที่เหมาะสมหรือระบบระบายความร้อนด้วยอากาศและน้ำรวมกัน
คุณจะเลือกเครื่องบดแบบ PE Rotomolding ที่เหมาะสมได้อย่างไร
ประเมินผลการทดสอบวัสดุตามจริง ขนาดอนุภาคเป้าหมาย ความต้องการผลผลิต สภาพการทำงานต่อเนื่อง ระบบทำความเย็น และคุณภาพการผลิตส่วนประกอบหลัก อย่าเปรียบเทียบอุปกรณ์ตามกำลังมอเตอร์หรือรุ่นเครื่องจักรเพียงอย่างเดียว