

 中文简体
ใช้ตัวประมวลผลที่มีการไล่ PE และขึ้นรูปที่ถูกปฏิเสธด้วยความเร็ว 400 กก./ชม. เครื่องบดเพียงอย่างเดียวจะลดวัสดุนั้นเหลือเกล็ดขนาด 8–12 มม. ซึ่งลำเลียงได้ดีแต่ขายได้ไม่ดี ส่งสะเก็ดเดียวกันผ่านเครื่องบดและทิ้งไว้เป็นผงขนาด 35 ตาข่ายที่สามารถกลับเข้าไปในเส้นการขึ้นรูปแบบโรโตโมลด์ได้โดยตรง เศษที่เหมือนกัน สองค่าที่แตกต่างกันมาก
ช่องว่างนั้นถือเป็นขอบเขตในทางปฏิบัติระหว่างการใช้งานเครื่องบดและเครื่องบด เครื่องบดจะตัดวัสดุให้เหลือขนาดที่สามารถจัดการ ลำเลียง หลอมใหม่ หรือขายได้ เครื่องบดย่อยละเอียดให้เป็นผงโดยควบคุมขนาดด้านบนได้ การเลือกหนึ่งรายการหรือคู่ที่เหมาะสมจะเริ่มต้นด้วยขนาดอนุภาคที่กระบวนการถัดไปของคุณยอมรับได้ ไม่ใช่ขนาดตัวเครื่องหรือป้ายราคา
ทั้งสองเครื่องแบ่งการทำงานอย่างไร
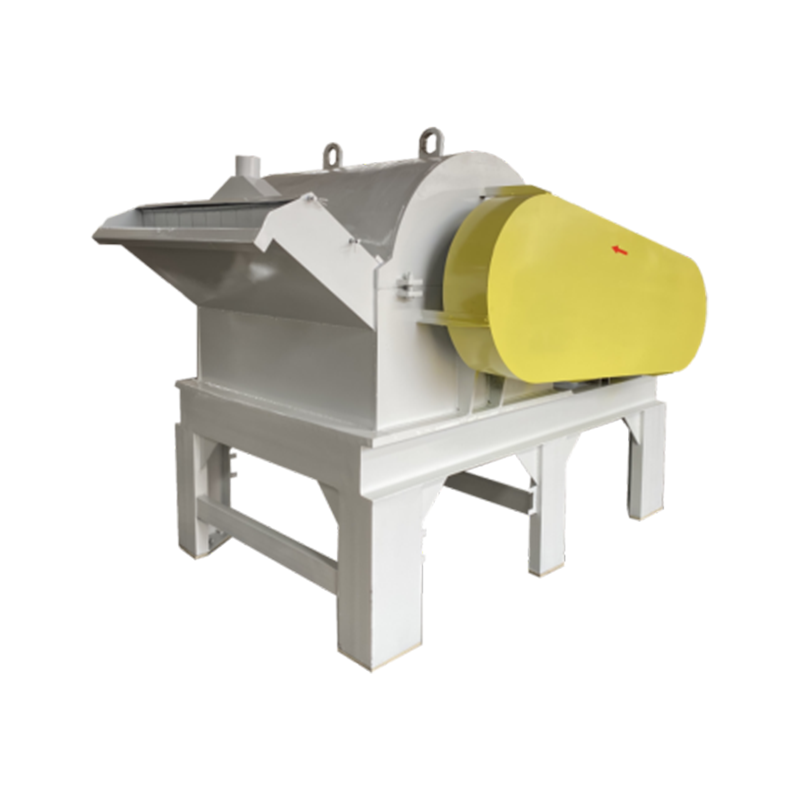
เครื่องจักรทั้งสองเครื่องลดขนาดลง และนั่นคือจุดสิ้นสุดของความคล้ายคลึงกันโดยประมาณ เครื่องบดคือเครื่องตัดมีดที่ทำงานติดกับตะแกรง เครื่องบดคือโรงสีที่ทำงานขวางจานหรือโรเตอร์ด้วยอากาศหรือตะแกรงควบคุมสิ่งที่เล็ดลอดออกมา
| คุณสมบัติ | เครื่องบดย่อย / เครื่องบดย่อย | เครื่องบด/โรงสี |
|---|---|---|
| งานหลัก | ลดก้อน การชะล้าง ท่อ ฟิล์ม และแผ่นให้เป็นเม็ดที่สามารถลำเลียงได้ | บดเม็ดหรือเม็ดให้เป็นผงโดยควบคุมขนาดด้านบนได้ |
| เอาต์พุตทั่วไป | สะเก็ดหรือบดละเอียด 6–12 มม | ผงประมาณ 200–800 µm โดยทั่วไปเรียกว่า 20–80 mesh |
| ฟีดมันยอมรับ | ไล่บล็อก เข็ด โปรไฟล์ ก้อน แผ่นหนา | เกล็ด เม็ด เม็ด เศษเล็กๆ |
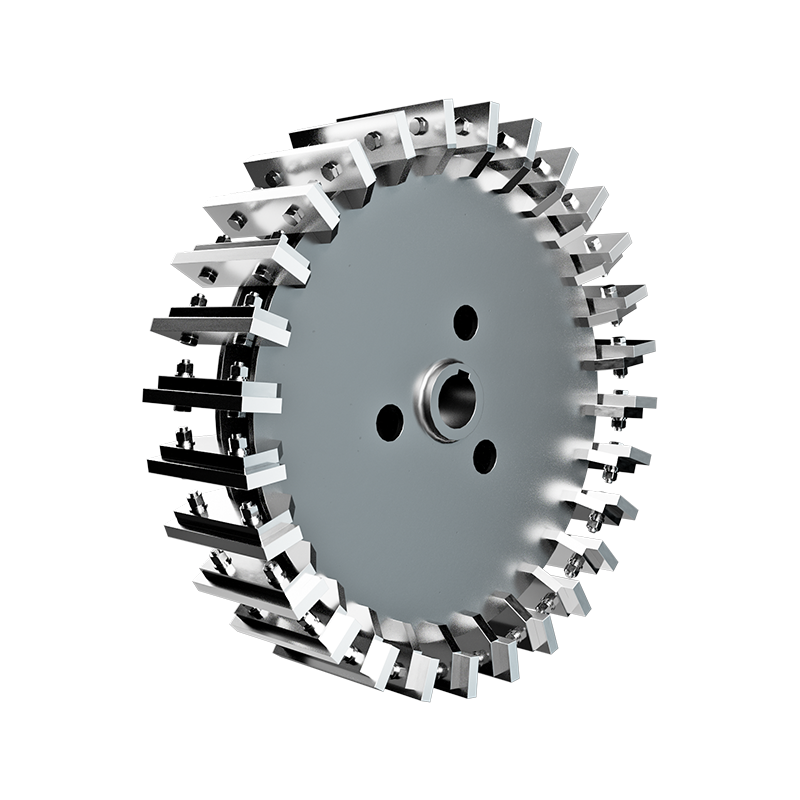
| เครื่องมือ | มีดหมุนเทียบกับมีดนอน โดยมีหน้าจอกำหนดขนาดทางออก | แผ่นดิสก์หรือโรเตอร์พร้อมใบมีดโลหะผสมเหล็ก พร้อมการแบ่งประเภทอากาศหรือตะแกรง |
| โหมดความล้มเหลวทั่วไป | เครื่องสาย ค่าปรับส่วนเกิน ม่านบังตาจากวัสดุเนื้ออ่อน | การสะสมความร้อน การกระจายขนาดอนุภาคกว้าง แผ่นสึกหรอหรือขอบใบมีด |
| พอดีที่สุด | การลดปริมาณ การรีไซเคิลภายในองค์กร การป้อนเครื่องอัดรีด | ผงโรโตโมลด์, มาสเตอร์แบทช์, ส่วนผสมพีวีซีแห้ง, สารผสม |
ในโรงงานส่วนใหญ่ เครื่องบดเป็นขั้นตอนที่ 1 และเครื่องบดเป็นขั้นตอนที่สอง ลำดับนั้นมีความสำคัญ: เม็ดที่ไม่สอดคล้องกันจากเครื่องบดจะแสดงในภายหลังว่าเป็นปริมาณงานที่ไม่เสถียรและการกระจายขนาดอนุภาคที่ลอยอยู่ในโรงสี
การใช้งานเครื่องบด: การลดปริมาตรก่อนสิ่งอื่นใด
เครื่องบดจะเข้ามาแทนที่เมื่อใดก็ตามที่วัสดุมาถึงในรูปทรงที่ไม่มีอุปกรณ์ปลายน้ำยอมรับ รายการแอปพลิเคชันสั้นแต่มีความต้องการสูง
- ล้างและสตาร์ทอัพก้อนจากการฉีดขึ้นรูปและการอัดขึ้นรูป ซึ่งสามารถขายเป็นเศษเกรดต่ำเท่านั้น
- การคัดแยกแบบท่อ โปรไฟล์ และแบบแผ่น โดยที่ส่วนที่ยาวจะต้องแบ่งออกเป็นเม็ดสั้นก่อนที่จะเชื่อมเข้ากับฮอปเปอร์
- ชิ้นส่วนที่เป็นฟิล์ม ไฟเบอร์ และผนังบาง ซึ่งต้องการการป้อนที่รุนแรงและขนาดตะแกรงที่เลือกไว้เพื่อหลีกเลี่ยงการพันรอบโรเตอร์
- การบดซ้ำแบบวงปิด โดยที่เม็ดจะย้อนกลับไปยังผลิตภัณฑ์เดียวกันโดยตรง และการควบคุมการปนเปื้อนจะกลายเป็นข้อโต้แย้งทั้งหมด
การตั้งค่าสองแบบเป็นตัวกำหนดว่าเครื่องบดจะทำงานหรือต่อสู้กับคุณ: ขนาดรูตะแกรงและสภาพของมีด หน้าจอขนาด 10 มม. บน พีวีซี ที่เปราะจะไม่ทำงานเหมือนกับหน้าจอขนาด 10 มม. บน PE ที่ทนทาน และคมมีดที่ปัดเศษเสี้ยวมิลลิเมตรจะคูณค่าปรับและตัดความร้อน หากเม็ดป้อนเครื่องบดต่อไป ให้ถือว่าตะแกรงบดเป็นตัวควบคุมแรกในข้อมูลจำเพาะผงสุดท้ายของคุณ
การใช้งานเครื่องบด: โดยการกระจายขนาดอนุภาคจะตัดสินคุณภาพ
ผงจะตัดสินโดยตัวเลข และตัวเลขเหล่านั้นจะเปลี่ยนจากกระบวนการหนึ่งไปอีกกระบวนการหนึ่ง แอปพลิเคชันสี่รายการครอบคลุมความต้องการส่วนใหญ่ และแต่ละแอปพลิเคชันเน้นคุณสมบัติของเครื่องจักรที่แตกต่างกัน หากคุณยังคงชั่งน้ำหนักประเภทเครื่องอยู่ในขั้นตอนนี้ คู่มือการเลือกเครื่องบดที่ใช้งานได้จริง เดินผ่านหมวดหมู่ต่างๆ โดยละเอียดยิ่งขึ้น
การขึ้นรูปแบบ Rotomolding ด้วย PE
การขึ้นรูปแบบหมุนต้องใช้ผงที่ละลายทั่วผนังแม่พิมพ์ อนุภาคขนาดใหญ่จะทิ้งจุดที่ไม่ละลายไว้ วัสดุที่มีเนื้อละเอียดมากเกินไปทำให้เกิดฟอง ควัน และความหนาของผนังที่ไม่สอดคล้องกัน เป้าหมายเชิงปฏิบัติคือแถบแคบๆ ประมาณ 35 เมช โดยมีการติดตามการไหลแบบแห้งและความหนาแน่นรวมด้วยเช่นกัน ความสม่ำเสมอ ไม่ใช่ความละเอียดโดยเฉลี่ย เป็นข้อกำหนดที่กำหนดว่าการขึ้นรูปจะผ่านหรือไม่
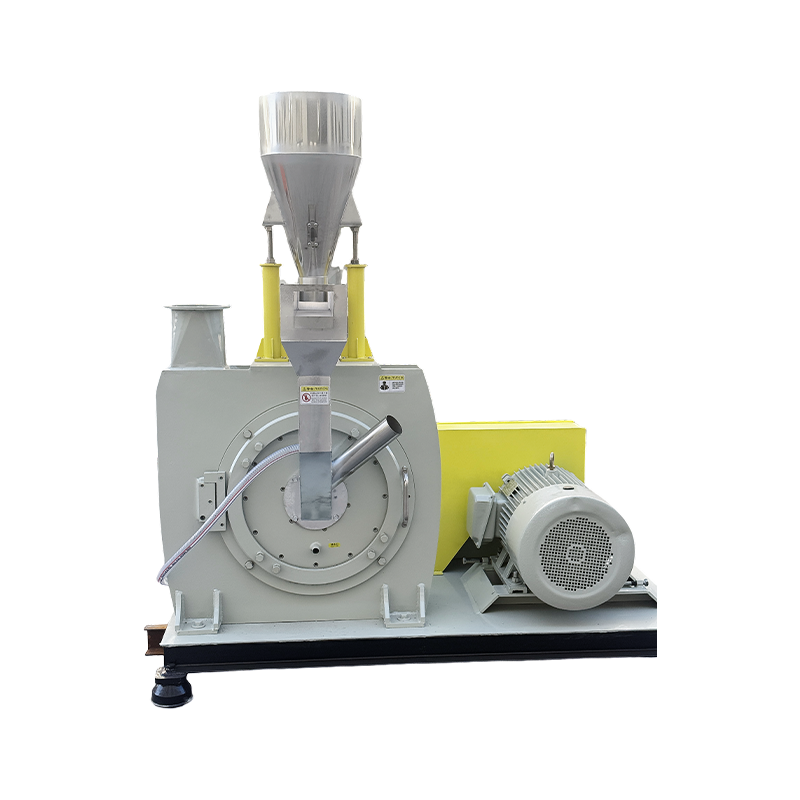
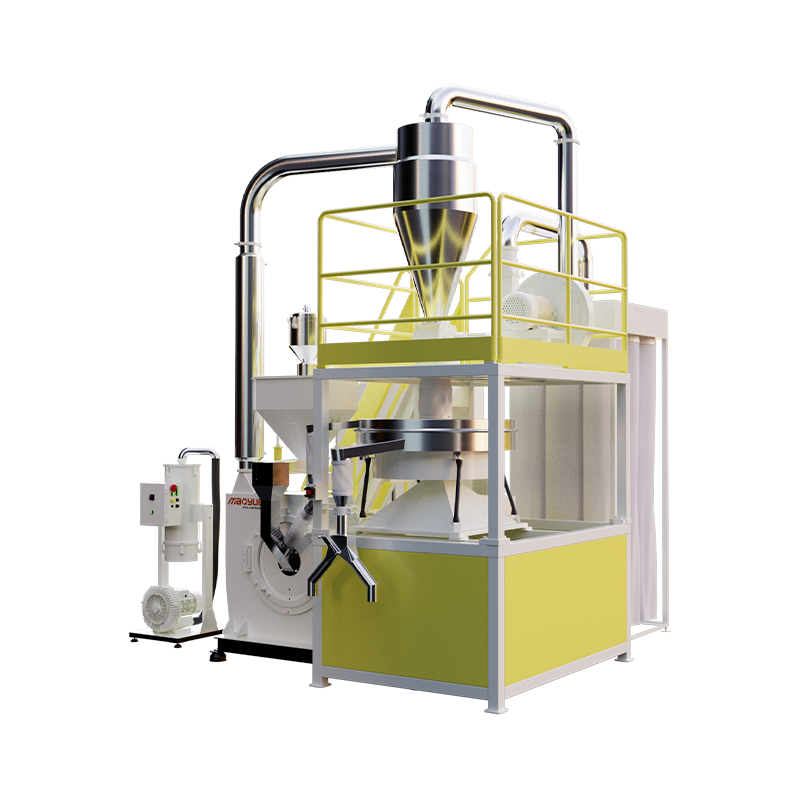 เครื่องบดแบบ Rotomolding เหมาเยว่ 600 PE สำหรับสายการผลิตการขึ้นรูปแบบหมุนที่ต้องการผง PE ที่สม่ำเสมอ เครื่องบดแบบจานขนาด 600 มม. นี้ให้ความความละเอียดที่ปรับได้ การป้อนแบบสุญญากาศ การระบายความร้อนด้วยน้ำ และการเก็บฝุ่น ดูผลิตภัณฑ์ →
มาสเตอร์แบทช์และสารประกอบโพลีเมอร์
มาสเตอร์แบทช์สีและสารประกอบเติมต้องใช้ผงละเอียดและกระจายตัวได้ดี เพื่อให้เม็ดสีหรือสารตัวเติมกระจายอย่างเท่าเทียมกันในตัวพา ปริมาณงานมีความสำคัญที่นี่เนื่องจากการรันมาสเตอร์แบทช์นั้นสั้นและบ่อยครั้ง ดังนั้นเวลาในการเปลี่ยนและการเข้าถึงการทำความสะอาดจึงมีความสำคัญพอๆ กับกำลังของมอเตอร์ โดยปกติแล้ว โรงสีที่มีกำลังการผลิตสูงในระดับ 800 จะถูกระบุเมื่อมีการใช้สูตรผสมเดียวเป็นเวลาหลายชั่วโมง
PA และ PP
โพลีเอไมด์และโพลีโพรพีลีนมีความเหนียวและไวต่อความร้อน ซึ่งเป็นสาเหตุที่การบดด้วยความเย็นด้วยไนโตรเจนเหลวกลายเป็นค่าเริ่มต้นมานานหลายปี การบดที่อุณหภูมิแวดล้อมช่วยหลีกเลี่ยงต้นทุนสิ้นเปลืองทั้งหมด: ไม่มีการจ่ายไนโตรเจน ไม่มีการจัดเก็บแบบมีฉนวน ไม่มีค่าใช้จ่ายการทำความเย็นต่อกิโลกรัม ข้อเสียคือโรงสีต้องจัดการความร้อนของโรเตอร์ผ่านการไหลเวียนของอากาศและรูปทรงของจานมากกว่าอุณหภูมิ โครงสร้างที่ทนทานต่อการสึกหรอเหมาะกับเกรดที่เติมแก้วหรือมีฤทธิ์กัดกร่อน ในขณะที่โครงสร้างประหยัดพลังงานมุ่งเป้าไปที่การทำงานต่อเนื่องกับเรซินที่เรียบร้อย
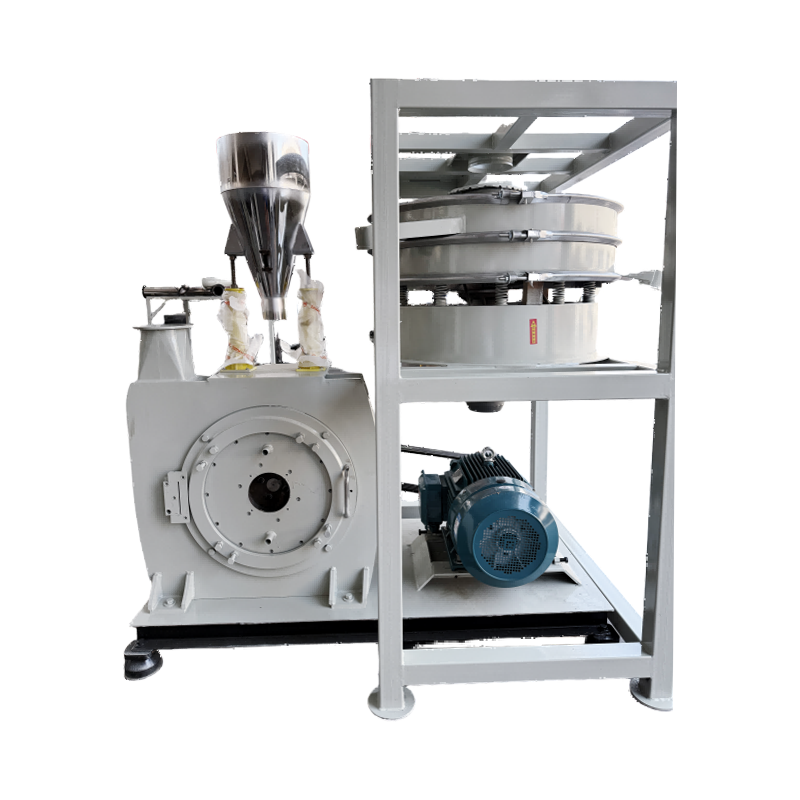 Mao Yue PA/PP-500 เครื่องบดอุณหภูมิโดยรอบ สำหรับการรีไซเคิลหรือการทดลอง PA และ PP ขนาดเล็กถึงขนาดกลาง โรงสีระดับเริ่มต้นนี้จะหลีกเลี่ยงไนโตรเจนเหลวและรองรับการเปลี่ยนแปลงวัสดุอย่างรวดเร็วด้วยการคัดกรองแบบรวม ดูผลิตภัณฑ์ →
PVC
PVC ถือว่าให้อภัยน้อยที่สุดในกลุ่ม มันสลายตัวด้วยความร้อน กัดกร่อนเครื่องมือ และผู้ใช้ที่ผสมแบบแห้งคาดหวังว่าจะได้ตะแกรงที่แน่นหนา โดยทั่วไปโรงสีสำหรับวัสดุนี้จะมีการระบุตามอายุการใช้งานและการควบคุมอุณหภูมิ: ใบมีดโลหะผสมเหล็ก แผ่นจานหนา และการเคลื่อนที่ของอากาศที่กว้างขวาง รุ่นผงละเอียดจะดันการตัดให้ละเอียดยิ่งขึ้นสำหรับงานวางและงานผสมแบบแห้ง ในขณะที่เลือกรุ่นต้านทานการสึกหรอในกรณีที่การลับคมมีสารตัวเติม
ความละเอียดเป้าหมายตามการใช้งาน
หมายเลข Mesh เป็นเพียงการจดชวเลข ไม่ใช่ข้อกำหนด ขอการวิเคราะห์ตะแกรงและกราฟการกระจายตัว เนื่องจากผงสองชนิดที่ "ผ่าน 35 mesh" ทั้งคู่สามารถทำงานแตกต่างกันโดยสิ้นเชิงบนแม่พิมพ์เดียวกัน
| ใบสมัคร | เป้าหมายร่วมกัน | สิ่งที่ต้องทดสอบก่อนซื้อ |
|---|---|---|
| การขึ้นรูปแบบหมุนด้วย PE | ประมาณ 35 mesh กระจายตัวแคบ | เส้นโค้งตะแกรงแบบเต็ม ความหนาแน่นรวม อัตราการไหลแห้ง จำนวนเจล |
| มาสเตอร์แบทช์สี | 40–80 mesh ขึ้นอยู่กับผู้ให้บริการ | คุณภาพการกระจายตัว สารตกค้างบนตะแกรงที่ดีที่สุด ระยะเวลาการเปลี่ยนผ่าน |
| การบดโดยรอบ PA / PP | 30–60 ตาข่าย | อุณหภูมิทางออก ความเสถียรของปริมาณงานตลอดการเปลี่ยนเกียร์ การสึกหรอของใบมีด |
| ผสมพีวีซีแห้งและวาง | 40–100 ตาข่าย | ประวัติความร้อน การปนเปื้อนของโลหะ อายุการใช้งานของแผ่นดิสก์และใบมีด |
ใช้เครื่องบดและเครื่องบดเป็นเส้นเดียว
เมื่อทั้งสองขั้นตอนมีอยู่แล้ว วิศวกรรมที่น่าสนใจก็อยู่ในการส่งมอบ สายพานลำเลียงหรือเครื่องป้อนอากาศที่มีขนาดสำหรับเอาต์พุตสูงสุดของเครื่องบดจะป้องกันไม่ให้โรงสีหิวโหยและพลุ่งพล่าน เครื่องตรวจจับโลหะและแม่เหล็กก่อนโรงสีจะปกป้องแผ่นดิสก์ และไซโลบัฟเฟอร์ระหว่างสองขั้นตอนทำให้แต่ละเครื่องทำงานตามจังหวะของตัวเอง แทนที่จะอยู่ในขั้นล็อค
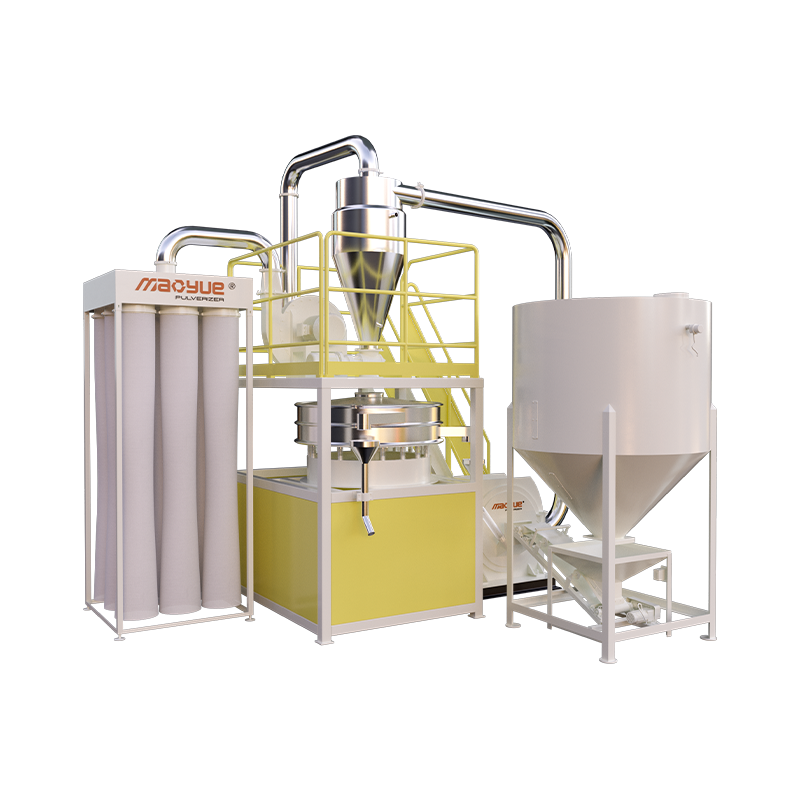
เส้นที่สร้างขึ้นตามวัตถุประสงค์จะบีบอัดสิ่งนี้ลงในเฟรมเดียวด้วยความสามารถที่ตรงกันและจุดควบคุมหนึ่งจุด เส้นประเภทใบมีดเหมาะกับการเจียรทั่วไปในบริเวณที่การตัดที่สะอาดมีความสำคัญ ในขณะที่รูปแบบค้อน การกระแทก และมีดแบบแกว่งจัดการกับฟีดแบบผสมหรือที่มีการปนเปื้อน ซึ่งอาจสร้างความเสียหายให้กับชุดมีดแบบตายตัว
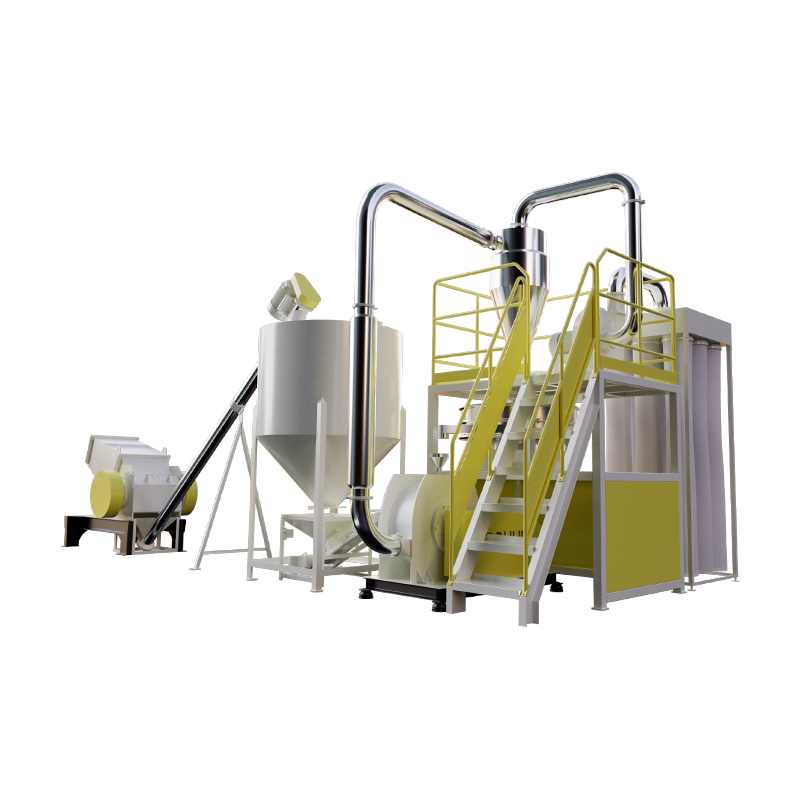 สายการผลิตบดและบดแบบใบมีด เหมาะอย่างยิ่งสำหรับการรีไซเคิลที่มีมูลค่าสูงและการสร้างวัสดุใหม่ เช่น PVC, PE, PP, PET, ABS และ EVA สายการผลิตบด-บดแบบใบมีด Mao Yue ดูผลิตภัณฑ์ →
สิ่งที่ต้องยืนยันก่อนดำเนินการกับเครื่อง
การติดตั้งที่น่าผิดหวังส่วนใหญ่จะย้อนกลับไปที่ข้อกำหนดที่สร้างขึ้นจากวัสดุของผู้อื่น ดำเนินการตามรายการนี้โดยมีตัวอย่างของคุณเองอยู่ในมือ
- ทดลองใช้งานเศษจริงของคุณ ไม่ใช่เม็ดบริสุทธิ์ และขอให้ทำการวิเคราะห์ตะแกรงของผลลัพธ์แทนที่จะใช้รูปตาข่ายเพียงตัวเดียว
- ยืนยันชิ้นส่วนที่สึกหรอ: วัสดุและความแข็งของใบมีด ประเภทของจานเบรก และจำนวนชั่วโมงที่ชุดส่งมอบปริมาณสารตัวเติมของคุณตามความเป็นจริง
- ตรวจสอบห่วงโซ่การลดขนาดตั้งแต่ต้นจนจบ รวมถึงวิธีที่ตะแกรงบดโต้ตอบกับการตัดตามเป้าหมายของโรงสี
- สอบถามสิ่งที่ควบคุมขนาดสูงสุด การจัดประเภทอากาศ หรือหน้าจอ และการตั้งค่านั้นสามารถเปลี่ยนได้เร็วเพียงใดสำหรับผลิตภัณฑ์อื่น
- กำหนดราคาวัสดุสิ้นเปลืองและอะไหล่เป็นเวลาสองปี ไม่ใช่แค่เครื่องจักร และยืนยันเวลารอคอยสินค้าบนจาน โรเตอร์ และชุดใบมีด
- ถามหา วิดีโอเครื่อง หรือเยี่ยมชมโรงงานโดยครอบคลุมรุ่นและวัสดุที่คุณต้องการใช้งาน
การใช้งานเครื่องบดและเครื่องบดซ้อนทับกันน้อยกว่าคำที่ใช้ร่วมกันว่า "การลดขนาด" ที่แนะนำ มีเครื่องจักรหนึ่งเครื่องเพื่อให้สามารถจัดการวัสดุได้ อีกประการหนึ่งมีอยู่เพื่อให้สามารถวัดผลได้ เรียงลำดับให้ถูกต้อง — เครื่องบดเพื่อรูปร่าง เครื่องบดเพื่อจำหน่าย — และข้อมูลจำเพาะของผงไม่ได้เป็นสาเหตุของข้อโต้แย้งระหว่างการผลิตและคุณภาพ หากทำผิด และไม่มีการปรับจูนที่โรงสีจำนวนเท่าใดที่จะสามารถคืนเม็ดทรายที่ไม่สม่ำเสมอตั้งแต่แรกได้