

 中文简体
โรงงานโรโตโมลด์เปลี่ยนซัพพลายเออร์เรซิน และภายในหนึ่งสัปดาห์ ผงจะเริ่มเชื่อมอยู่เหนือฟีดสกรู ปฏิกิริยาปกติคือการทำให้แห้งมากขึ้น ขันเครื่องสั่นเข้ากับฮอปเปอร์ หรือตำหนิเรซินใหม่ การทดสอบความสามารถในการไหลของผงจะแทนที่การคาดเดาด้วยตัวเลขที่คุณสามารถเขียนลงในข้อกำหนดการซื้อได้
การทดสอบจะวัดว่าผงแป้งจำนวนมากมีพฤติกรรมอย่างไรภายใต้ความเครียดที่อุปกรณ์ของคุณใช้ ไม่ใช่ลักษณะที่ปรากฏเมื่ออยู่ในถุงหรือความรู้สึกระหว่างนิ้วมือของคุณ ผงสองชนิดที่มีผลลัพธ์ของตะแกรงเหมือนกันสามารถระบายออกได้แตกต่างกันมาก และโดยปกติแล้วช่องว่างนั้นสามารถวัดได้เป็นเวลานานก่อนที่จะกลายเป็นแบทช์ที่ถูกปฏิเสธ
การทดสอบความสามารถในการไหลของผงวัดค่าได้จริงอย่างไร
ความสามารถในการไหลคือความสามารถของผงในการเคลื่อนย้ายในลักษณะที่อุปกรณ์เฉพาะต้องการเพื่อเคลื่อนย้าย: ออกจากฮอปเปอร์ ผ่านเครื่องป้อนแบบสกรู ข้ามแม่พิมพ์ ไปยังเครื่องอัดรีด คำจำกัดความดังกล่าวเป็นการจงใจเจาะจงอุปกรณ์ ซึ่งเป็นเหตุผลว่าทำไมตัวเลขตัวเดียวจึงไม่ค่อยสามารถยุติการสนทนาระหว่างซัพพลายเออร์และลูกค้าได้
- การทำงานร่วมกัน — อนุภาคเกาะติดกันแน่นแค่ไหนโดยไม่มีภาระภายนอก ค่าปรับ ความชื้น และแรงยึดเกาะของพื้นผิวทั้งหมดช่วยยกระดับขึ้น
- แรงเสียดทานภายใน — ความต้านทานเมื่ออนุภาคเลื่อนผ่านกัน อนุภาคที่บดเป็นมุมจะก่อให้เกิดอนุภาคดังกล่าวมากกว่าอนุภาคที่มีลักษณะกลม
- แรงเสียดทานของผนัง — ความต้านทานเมื่อผงมาบรรจบกับเหล็ก ซึ่งกำหนดว่าฮอปเปอร์จะต้องมีกรวยทำมุม 60 องศาหรือ 70 องศา
- การบีบอัดและการซึมผ่าน — ความหนาแน่นจะเปลี่ยนแปลงไปมากน้อยเพียงใดภายใต้ภาระ และความหนาแน่นของอากาศจะเคลื่อนผ่านเตียงได้ง่ายเพียงใด ทั้งสองมีอิทธิพลต่อน้ำท่วมและการขุดรูหนู
เงื่อนไขมีความสำคัญพอๆ กับวิธีการ ผลลัพธ์ที่บันทึกไว้ที่ 10 kPa การรวมตัวบอกเพียงเล็กน้อยเกี่ยวกับการคายประจุที่ 1 kPa ในถังน้ำตื้น รายงานความเครียด ปริมาณความชื้น และการกระจายขนาดอนุภาคถัดจากค่าการไหลเสมอ หากไม่มีพวกมันก็ไม่สามารถทำซ้ำหรือเปรียบเทียบได้
วิธีทดสอบและสิ่งที่แต่ละวิธีส่งคืน
ห้องปฏิบัติการส่วนใหญ่เลือกระหว่างการทดสอบดัชนีที่รวดเร็วสำหรับการตรวจสอบตามปกติและการทดสอบแรงเฉือนสำหรับงานออกแบบ ตารางด้านล่างนี้แสดงให้เห็นว่าวิธีการทั่วไปให้ผลอะไรบ้าง
| วิธีการ | สิ่งที่มันกลับมา | บันทึกการปฏิบัติ |
|---|---|---|
| มุมพักผ่อน | มุมฮีป มีหน่วยเป็นองศา | รวดเร็วและราคาถูก ไม่มีการควบคุมความเครียดและไวต่อเทคนิคการเท |
| ความหนาแน่นของการแตะ ดัชนีคาร์ อัตราส่วนเฮาส์เนอร์ | ความสามารถในการอัดเป็นเปอร์เซ็นต์หรืออัตราส่วน | สิบนาทีด้วยกระบอกตวง ตาบอดต่อแรงเสียดทานและการซึมผ่าน |
| การไหลของปากหรือช่องทาง | วินาทีเพื่อเทถ้วยมาตรฐาน | เหมาะสำหรับเม็ด ผงพลาสติกเหนียวมักจะปิดกั้น |
| เซลล์รับแรงเฉือน ตรงหรือวงแหวน (ASTM D6128, ASTM D6773) | การทำงานร่วมกัน, flow function, internal and wall friction angles | พื้นฐานสำหรับการออกแบบถัง ผู้ปฏิบัติงานที่ได้รับการฝึกอบรมและตัวอย่างไม่กี่ร้อยกรัม |
| เรโอเมทรีแบบไดนามิก | พลังงานหรือแรงบิดต่อรอบใบมีด | เหมาะสำหรับการศึกษาการจัดอันดับและการเติมอากาศ ไม่สามารถถ่ายโอนไปยังการออกแบบไซโลได้ |
| กลองหมุนหรือหิมะถล่ม | มุมถล่มและการแพร่กระจาย | เหมาะกับการไหลของชั้นบางๆ เช่น ผงที่กระจายอยู่ในแม่พิมพ์ |
| แรงเสียดทานของผนัง | แรงเสียดทานของผนัง angle against a named steel | ต้องการวัสดุผนังจริงและพื้นผิวสำเร็จ |
บันทึกการปฏิบัติสองประการ วิธีการกรวยซึ่งใช้ได้ผลดีกับแกรนูลมักติดขัดกับผงพลาสติกที่มีความเหนียว ดังนั้นกรวยที่อุดตันจึงเป็นผลลัพธ์มากกว่าการทดสอบที่ล้มเหลว ข้อมูลเซลล์เฉือนนั้นดีพอๆ กับการเตรียมตัวอย่างเท่านั้น การที่ตัวอย่างแห้งเกินไปอาจทำให้ผงเส้นขอบดูดีกว่าการทำงานบนพื้นโรงงานมาก
เปลี่ยนตัวเลขให้เป็นเส้นผ่านหรือเส้นไม่ผ่าน
ค่าขอบเขตที่เผยแพร่ในมาตรฐานและตำราเรียนเป็นแบบแผนที่ดึงมาจากชุดตัวอย่างขนาดใหญ่ ไม่ใช่กฎทางกายภาพ มีประโยชน์ในฐานะตัวกรองการคัดกรอง และไม่ควรเป็นเพียงประโยคเดียวในข้อกำหนด
| ตัวบ่งชี้ | ไหลลื่น (ทั่วไป) | เหนียว (ทั่วไป) |
|---|---|---|
| อัตราส่วนเฮาส์เนอร์ | ต่ำกว่า 1.25 | สูงกว่า 1.40 |
| ดัชนีความสามารถในการอัดตัวของคาร์ | ต่ำกว่าร้อยละ 15 | สูงกว่าร้อยละ 25 |
| มุมพักผ่อน | ต่ำกว่า 30 องศา | สูงกว่า 40 องศา |
| ฟังก์ชันการไหล ff (เซลล์เฉือน) | สูงกว่า 10 | ต่ำกว่า 4 |
อ่านฟังก์ชันโฟลว์ด้วยความระมัดระวัง โดยปกติแล้วผงจะมีประมาณ 4 ถึง 10 เม็ดในถังที่มีสัดส่วนถูกต้อง ต่ำกว่า 4 คาดว่าจะโค้ง; ต่ำกว่า 2 วัสดุจะเคลื่อนที่ด้วยการเติมอากาศ การสั่นสะเทือน หรือความช่วยเหลือทางกลเท่านั้น คงความเค้นรวมไว้กับผลลัพธ์ เนื่องจากผงเหนียวที่ทดสอบที่ 20 kPa ไม่สามารถเทียบเคียงได้กับผงที่ทดสอบที่ 1 kPa
สำหรับข้อกำหนดในการซื้อ ให้ตั้งชื่อวิธีดัชนีหนึ่งวิธีสำหรับการตรวจสอบล็อตเป็นประจำและการทดสอบแรงเฉือนหนึ่งวิธีสำหรับตัวอย่างคุณสมบัติ จากนั้นระบุขั้นตอนการปรับสภาพ ความเค้นทดสอบ และช่วงที่ยอมรับได้ในเอกสารเดียวกัน
เหตุใดผงพลาสติกที่ผ่านการบดจึงเป็นกรณีพิเศษ
รูปร่างมีความสำคัญมากกว่าขนาดมัธยฐาน เครื่องบดจะตัดและเฉือน ดังนั้นเอาต์พุตจึงเป็นมุมและมักจะมีเศษส่วนคล้ายแผ่น แรงเสียดทานที่ประสานกันจึงสูงกว่าสำหรับผงแห้งแบบพ่นฝอยหรือตกผลึกของ D50 เดียวกัน และตัวอย่างสองรายการสามารถใช้ขนาดมัธยฐานร่วมกันในขณะที่มีพฤติกรรมแตกต่างไปจากเดิมอย่างสิ้นเชิงในฮอปเปอร์เดียวกัน
ค่าปรับครอบงำพฤติกรรม สำหรับเกรดการขึ้นรูปด้วยโรโตโมลด์ การเพิ่มขึ้นเล็กน้อยของเศษส่วนย่อย 100 ไมครอนมักจะเพียงพอที่จะเปลี่ยนอัตราส่วน Hausner จากประมาณ 1.2 ไปเป็นแถบ 1.35 ถึง 1.45 ซึ่งเป็นจุดเริ่มต้นของการเชื่อม รายงานการกระจายขนาดอนุภาคและผลการไหลพร้อมกัน อย่าแยกกัน
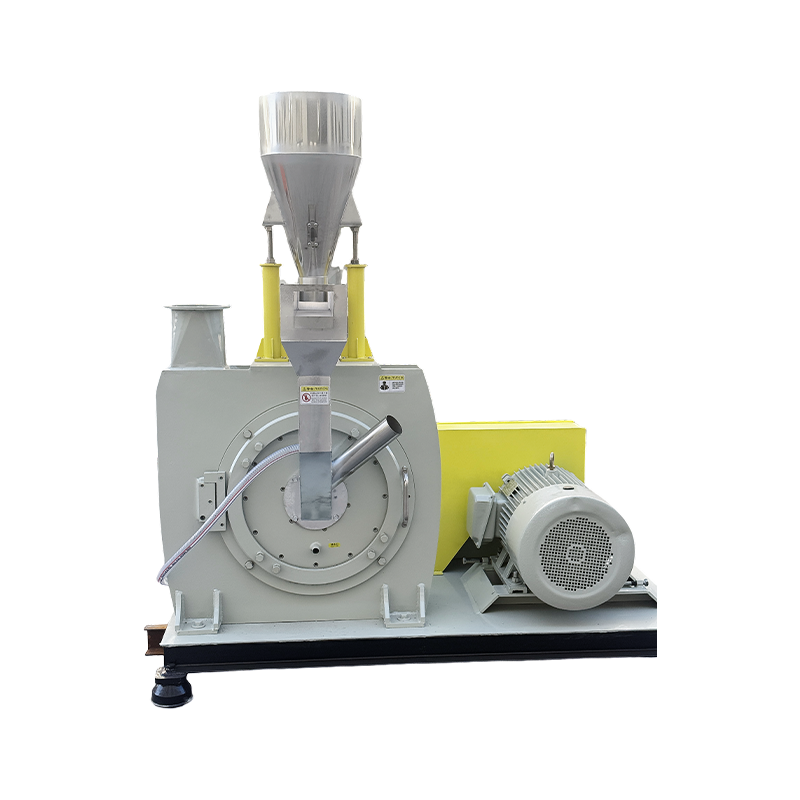
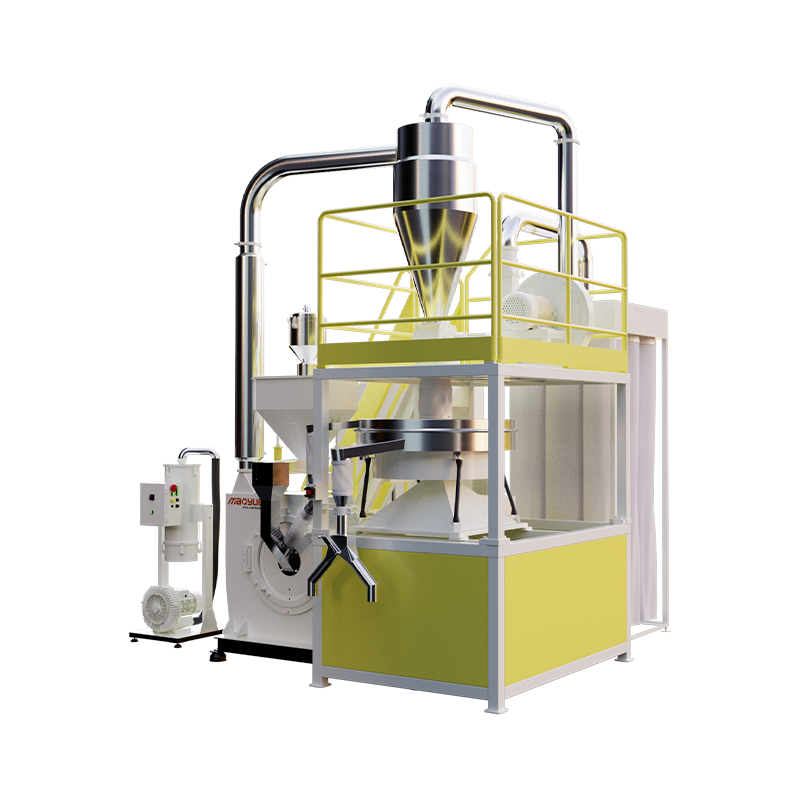 เครื่องบดผงแบบ Rotomolding PE รุ่น 600 เครื่องบดแบบจานขนาด 600 มม. สำหรับผงโรโตโมลด์ PE พร้อมความละเอียดที่ปรับได้และการบดแบบควบคุมอุณหภูมิเพื่อการผลิตที่เน้นการไหลสม่ำเสมอ ดูผลิตภัณฑ์ →
เคมีเพิ่มผลกระทบในตัวเอง โพลีเอไมด์ดูดซับความชื้นจากอากาศและเหนียวแน่นมากขึ้นอย่างเห็นได้ชัดภายในไม่กี่ชั่วโมงหลังการบด โพรพิลีนดูดความชื้นได้น้อยกว่า แต่สร้างไฟฟ้าสถิตในการลำเลียงแบบนิวแมติก ทำให้เกิดอาการเดียวกัน การเกาะติดและรูหนู ด้วยเหตุผลที่แตกต่างอย่างสิ้นเชิง
สารประกอบสูตรยังยากกว่า มาสเตอร์แบทช์และสารประกอบที่เติมแน่นจะพาแวกซ์ สเตียเรต และเม็ดสีที่เกาะกลุ่มกันบนพื้นผิวอนุภาค ผลลัพธ์การไหลสามารถคลาดเคลื่อนระหว่างล็อตได้ แม้ว่าการตั้งค่าเรซินพื้นฐานและโรงสีจะไม่เปลี่ยนแปลง ซึ่งทำให้ตัวอย่างอ้างอิงที่เก็บไว้เป็นรายการที่มีประโยชน์มากที่สุดในห้องปฏิบัติการ
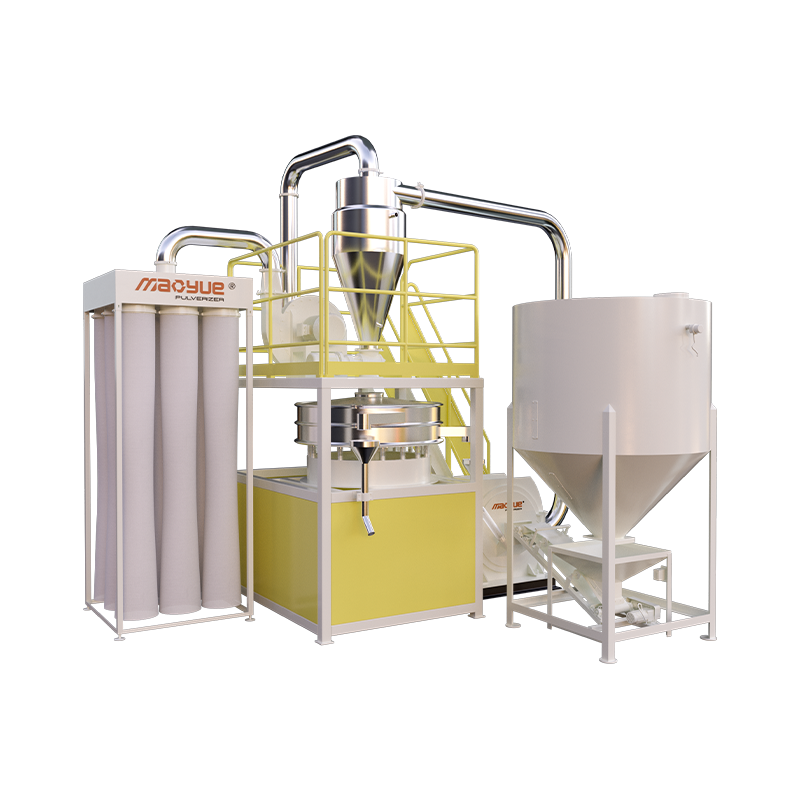
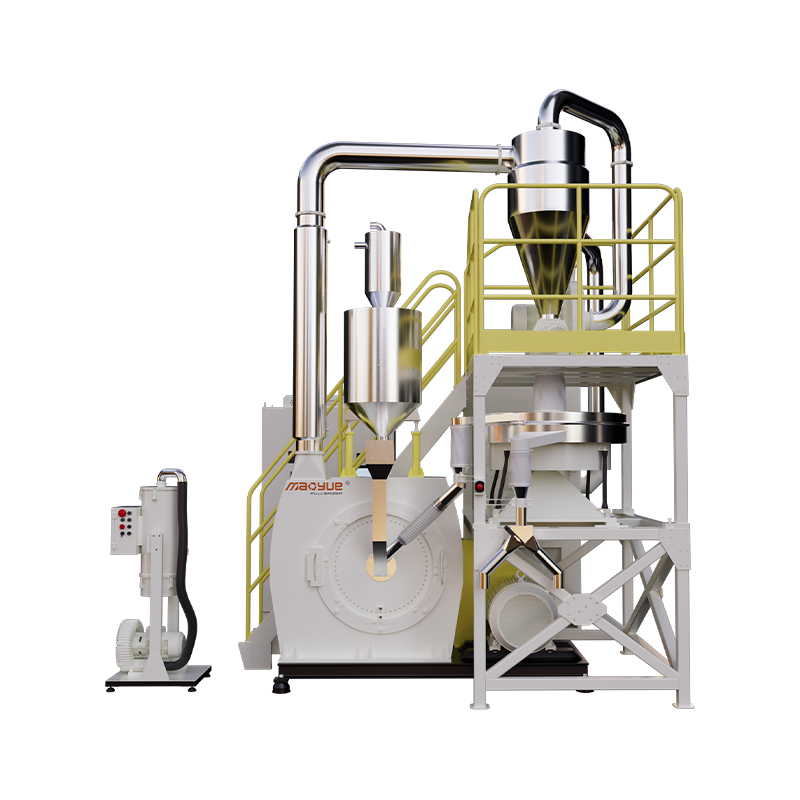 เครื่องบดมาสเตอร์แบทช์ความจุสูงซีรีส์ 800 สำหรับสายการผลิตมาสเตอร์แบทช์และส่วนผสมเติมที่การไหลแบบล็อตต่อล็อต เครื่องบดที่มีความจุสูงนี้ให้การควบคุมความเร็วของอินเวอร์เตอร์และการระบายความร้อนแบบคู่ ดูผลิตภัณฑ์ →
จากผลการทดสอบไปจนถึงการตั้งค่าเครื่องบด
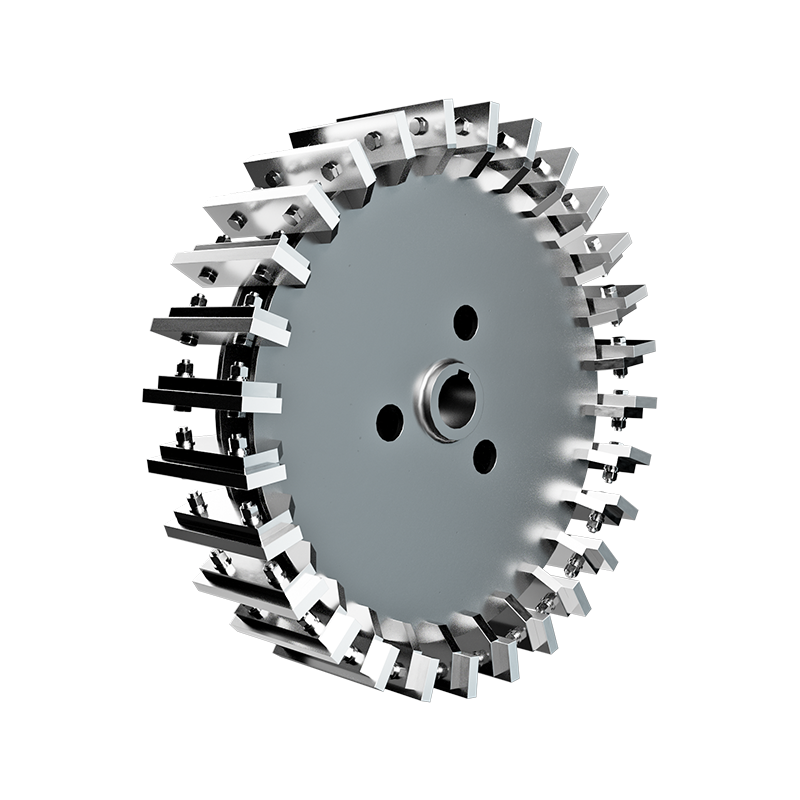
ข้อมูลการไหลจะมีประโยชน์เมื่อชี้ไปที่การปรับเครื่องจักร หากการยึดเกาะกันเพิ่มขึ้นเนื่องจากเศษละเอียดเพิ่มขึ้น การแก้ไขมักจะอยู่ที่การจำแนกประเภท สภาพการกรอง อัตราป้อน หรือระยะห่างและความคมของชิ้นส่วนการเจียร สภาพและการออกแบบของ แผ่นเจียร เลื่อนการกระจายทั้งหมด ดังนั้นการเปลี่ยนเบลดหรือดิสก์ควรตามด้วยการตรวจสอบการไหลใหม่เสมอ แทนที่จะสันนิษฐานว่าเอาต์พุตไม่มีการเปลี่ยนแปลง
ประวัติความร้อนก็นับเช่นกัน การบดโพลีเอไมด์และโพลีโพรพีลีนโดยรอบโดยไม่ใช้ไนโตรเจนเหลวช่วยลดต้นทุนการดำเนินงาน แต่การบดด้วยความร้อนอาจทำให้พื้นผิวอนุภาคกลมและหลอมละลายได้เล็กน้อย ซึ่งอาจปรับปรุงการคายประจุในขณะที่ลดความหนาแน่นและการกระจายตัว ดังนั้นคุณสมบัติทั้งสองจึงอยู่ในเกณฑ์การยอมรับ อุปกรณ์ที่สร้างขึ้นสำหรับการประมวลผลที่อุณหภูมิห้องสะท้อนถึงข้อดีข้อเสียในการออกแบบการทำความเย็นและการป้อน
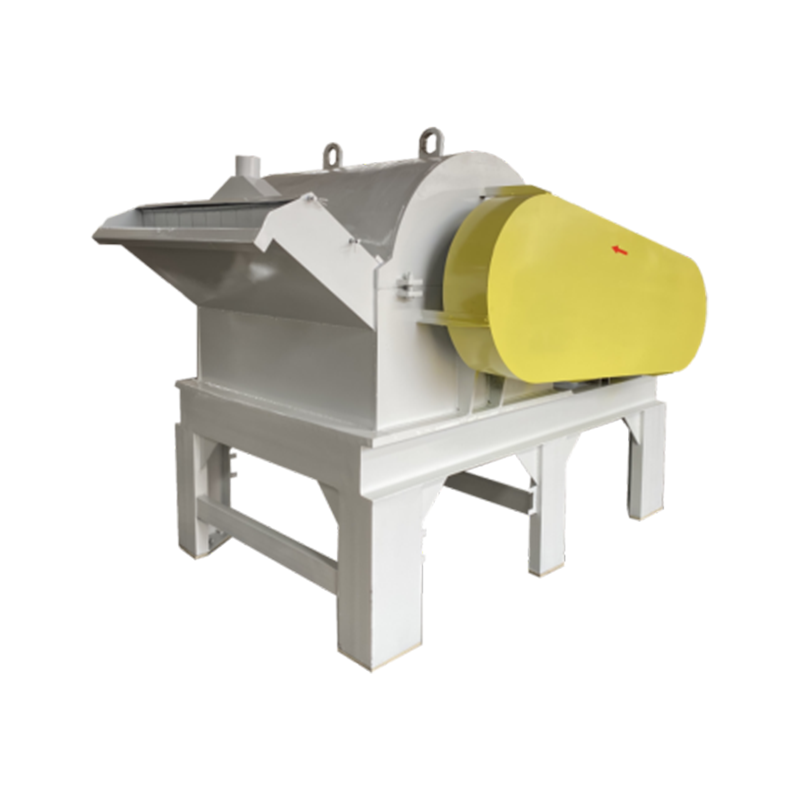
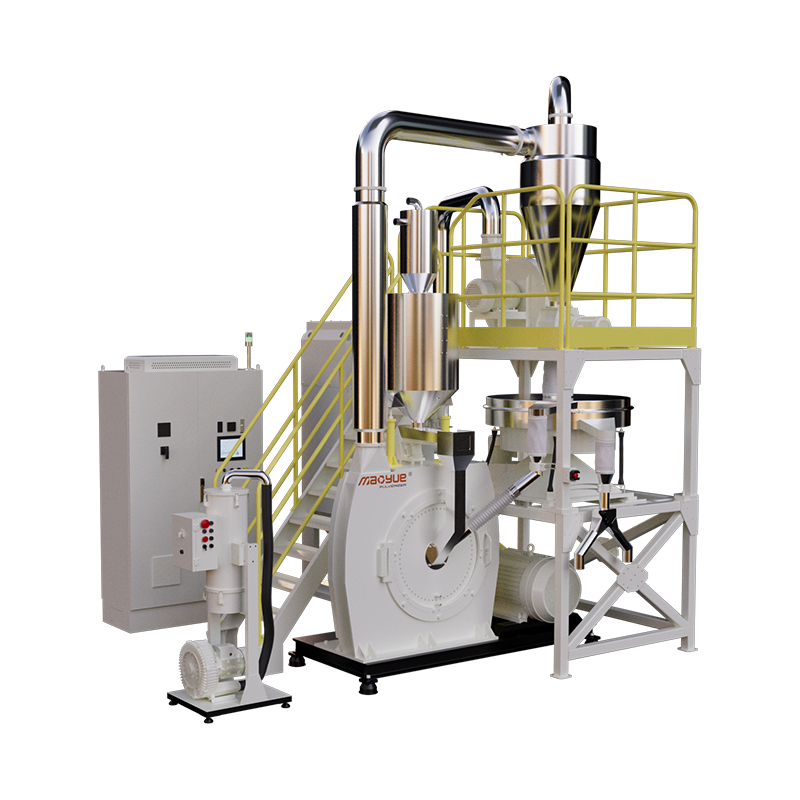 เครื่องบดพลาสติกประหยัดพลังงานอุณหภูมิห้อง 800PA/PP สำหรับการบด PA/PP ที่ประวัติความร้อนส่งผลต่อคุณภาพของผง เครื่องบดที่อุณหภูมิห้องนี้จะจับคู่ความจุสูงกับการระบายความร้อนด้วยวงจรคู่และการควบคุมอุณหภูมิ ±2°C ดูผลิตภัณฑ์ →
การบำรุงรักษาอย่างง่ายมีดังนี้: ทดสอบผงแป้งแรกที่ผลิตหลังจากชุดใบมีดใหม่ จากนั้นทำซ้ำตามช่วงเวลาที่กำหนด เมื่อการทำงานร่วมกันหรือเศษส่วนละเอียดเคลื่อนเกินแถบที่ตกลงไว้ เครื่องมือจะต้องได้รับความสนใจ ซึ่งมีต้นทุนน้อยกว่าล็อตการผลิตที่ถูกปฏิเสธอย่างมาก และจะเปลี่ยนการทดสอบการไหลให้เป็นเครื่องมือในการจัดกำหนดการ แทนที่จะเป็นการชันสูตรพลิกศพ
การสุ่มตัวอย่าง การปรับสภาพ และแผนการทดสอบที่คุณสามารถดำเนินการได้ในสัปดาห์หน้า
ความสามารถในการทำซ้ำได้ต่ำส่วนใหญ่มาจากการสุ่มตัวอย่าง ไม่ใช่จากเครื่องมือ นำตัวอย่างจากกระแสกระบวนการจริง แทนที่จะเก็บจากด้านบนของถุง แล้วปิดผนึกทันที และบันทึกความชื้น ความหนาแน่นรวม และการกระจายขนาดอนุภาคควบคู่ไปกับค่าการไหล หากคุณยังคงจำกัดตัวเลือกเครื่องจักรให้แคบลง ภาพรวมของ ประเภทเครื่องบดและคำแนะนำในการซื้อ เป็นจุดเริ่มต้นที่สมเหตุสมผลก่อนที่คุณจะยอมรับข้อกำหนด
- กำหนดการตัดสินใจก่อน: การออกแบบฮอปเปอร์ การยอมรับล็อต หรือการตรวจสอบการสึกหรอของเครื่องมือ
- ปรับสภาพตัวอย่างเป็นเวลา 24 ชั่วโมงที่อุณหภูมิ 23 องศาเซลเซียส และความชื้นสัมพัทธ์ 50 เปอร์เซ็นต์ จากนั้นตรวจสอบความชื้นอีกครั้ง
- เรียกใช้วิธีดัชนีที่เลือกสามครั้งต่อตัวอย่าง และรายงานค่าเฉลี่ยและช่วง ความแตกต่างที่ต่ำกว่าประมาณร้อยละ 10 มักเป็นเสียงรบกวน
- ทดสอบตัวอย่างคุณสมบัติในเซลล์เฉือนที่ความเค้นรวมที่วัดหรือประมาณในอุปกรณ์ของคุณ
- ทดสอบอีกครั้งหลังจากเก็บรักษาหนึ่ง สี่ และสิบสองสัปดาห์เพื่อจับเวลาการรวมตัวและการสุก
- เก็บตัวอย่างอ้างอิงที่ปิดผนึกไว้จากทุกล็อตที่ได้รับอนุมัติ เพื่อให้การเปรียบเทียบในอนาคตมีพื้นฐาน
พฤติกรรมการไหลเป็นหนึ่งในคุณลักษณะด้านคุณภาพไม่กี่ประการที่คุณสามารถวัดได้ก่อนที่จะขึ้นรูปชิ้นส่วนเดียว และมีราคาถูกเมื่อเทียบกับชุดงานที่ถูกปฏิเสธ เลือกวิธีการที่ตรงกับการตัดสินใจตรงหน้าคุณ บันทึกเงื่อนไขทุกครั้ง และดูแนวโน้มข้ามล็อต ทิศทางการเดินทางบอกคุณได้มากกว่าการอ่านใดๆ